Hey,
Ich habe eine normale Fräsmaschine mit xy-Tisch und so und möchte gerne
eine kleine Apparatur bauen, um die Kanten von Metallstücken abzutasten.
Hierbei habe ich mir gedacht, dass ich per Komparator die Spannung
zwischen Spindel und Powerfeed (siehe Anhang) gegen eine
referenzspannung vergleiche und sobald die Spannung über die Fräse
sinkt, weil ich mit dem Werkzeug das Werkstück berühre, ein Piepsinal
ertönt und eine LED aufleuchtet.

Randdaten:
- Eingangsspannung: 12V
- Piepen und LED zusammen: 45mA @12V
- Messleitung (-) an Powerfeed
- Messleitung (+) an Spindel
- Widerstand ohne berühren ca. 4-6 Ohm
- Widerstand bei Berührung ca. 0-3 Ohm

Da es kaum kleinohmige Potis gibt, würde ich die Referenzspannung gerne
mit 2 Klemmblöcken und 10 Ohm und anderen Widerständen dazwischen
einstellen, auch weil diese resistent gegen Vibrationen sind.

Nun zu meiner Frage:
kann mir jemand einen kleinen Schaltplanvorschlag machen, der das kann?

Danke im Vorraus =)
Michael S. schrieb:> Da es kaum kleinohmige Potis gibt
Wozu brauchst du ein Poti ?
Du musst deine Tastspitze vom Werkstück und damit der ganzen Maschine
elektrisch isolieren, und TROTZDEM muss die Tastspitze einen so genauen
Rundlauf haben wie deine Messgenauigkeit sein soll.
Das ist eher ein mechanisches Problem. Zudem stellt sich die Frage nach
der Verkabelung des isolierten Teils, man nimmt daher gerne eine
Batterie im Tastkopf.
https://www.ebay.de/itm/175009053852
Die Schaltung ist primitiv: A23 Batterie,
https://www.tme.eu/en/details/lpb1475b-to-12/piezo-transducers-with-generator/cre-sound-electronics/lpb1475b-to-12-4-0-7-6-r-lab/
Summer dient gleich als Vorwiderstand, rote LED, Kontakt, alle in Reihe.
So genau reagiert der natürlich nicht auf 3V vs. 4V, das ist auch
komplett unnötig.
Da eine CNC beim Verfahren aber nicht sofort stoppt, wenn der
Kantentaster Signal gibt, muss seine Tastspitze nachgiebig sein, wie im
Modell oben die gefederte Kugel (die aber nur seitlich federt nicht als
Höhentaster brauchbar).
Wieder nur ein mechanisches Problem.
Powerfeed...was für ein Wort^^

Willst Du wirklich die Spannung über die Ganze Fräsenmechanik schicken?
Würd eher einen isolierten Tastkopf bauen, mit ner kleinen Knopfzelle,
piezopiepser und LED, vereinfacht auch die Elektronik -> Kontakt oder
kein Kontakt...nix mit Widerstand messen oder so.
Hermann S. schrieb:> Willst Du wirklich die Spannung über die Ganze Fräsenmechanik schicken?
Ja, habe kein Problem damit und sollte auch kein Problem für die
Maschine sein, da ich bei dem eigentlichen Fräsvorgang die Apparatur
ausschalten werde.
> Würd eher einen isolierten Tastkopf bauen, mit ner kleinen Knopfzelle,> piezopiepser und LED, vereinfacht auch die Elektronik -> Kontakt oder> kein Kontakt...nix mit Widerstand messen oder so.
Will nicht extra was einspannen, schon garnix mit Batterie. Würde gerne
mit den Fräsern selber auch antasten können, um beispielsweide eine
genaue Höhe abzufräsen.
MaWin schrieb:> Du musst deine Tastspitze vom Werkstück und damit der ganzen Maschine> elektrisch isolieren, und TROTZDEM muss die Tastspitze einen so genauen> Rundlauf haben wie deine Messgenauigkeit sein soll.
muss ich nicht, da wenn ich mit einem Fräser das Werkstück berühre der
Gesamtwiderstand zwischen Spindel und Powerfeed sinkt. Das will ich auch
auslesen.
man nimmt daher gerne eine
> Batterie im Tastkopf.>> https://www.ebay.de/itm/175009053852
Ich will nicht extra was einspannen müssen, ich will auch mal mit dem
eingespannten Fräser messen, das ist als Bedienung einfacher
> Da eine CNC beim Verfahren aber nicht sofort stoppt, wenn der> Kantentaster Signal gibt, muss seine Tastspitze nachgiebig sein, wie im> Modell oben die gefederte Kugel (die aber nur seitlich federt nicht als> Höhentaster brauchbar).
Die Maschine ist keine CNC Maschine, sondern eine manuelle. Manuell kann
ich sehr langsam an die kante ranfahren, bis es Piept. dabei mmacht es
dann auch nix, wenn ich dabei etwas zu weit fahre (10-50µm). Die
Maschine ist dehnbahr :).
> Wieder nur ein mechanisches Problem.
In dem Fall einen Spannungsteiler über die Maschine bilden und als
Referenz dazu einen einstellbaren Spannungsteiler mittels Poti. Beides
auf die Eingänge eines Komparators. So würde ichs versuchen.
Michael S. schrieb:> muss ich nicht, da wenn ich mit einem Fräser das Werkstück berühre der> Gesamtwiderstand zwischen Spindel und Powerfeed sinkt. Das will ich auch> auslesen.
Du hast noch nie gefräst ?
Ein Fräser ist nicht rund, sondern hat mehrere Schneiden. Je nach dem
wie er steht, gibt das eine Differenz bis zum halben Fräserdurchmesser.
Drehen darf der Fräser auch nicht, denn die Späne, die er schneidet,
hängen an den Schneiden und fransen am Werkstück aus und vergrössern den
Durchmesser leicht bis zu 1mm.
Michael S. schrieb:> Würde gerne mit den Fräsern selber auch antasten können, um> beispielsweide eine genaue Höhe abzufräsen.
Normalerweise fährt man manuell den Fräskopf mit eingespanntem Fräser so
weit runter, bis ein Papierstück (oder Plastikstreifen definierter
Dicke) gerade eben eingeklemmt wird.
MaWin schrieb:> Du hast noch nie gefräst ?>> Ein Fräser ist nicht rund, sondern hat mehrere Schneiden. Je nach dem> wie er steht, gibt das eine Differenz bis zum halben Fräserdurchmesser.
Der Fräser läuft während der Messung natürlich und erzeugt somit ein
fast homogenes akustischen und optisches Ausgangssignal.
> Drehen darf der Fräser auch nicht, denn die Späne, die er schneidet,> hängen an den Schneiden und fransen am Werkstück aus und vergrössern den> Durchmesser leicht bis zu 1mm.
Solange ich nicht ausversehen direkt ins Werkstück fahre, kann der
Fräser keine Späne schneiden, da es immer eine Mindestspandicke gibt.
Der Fräser ist vorher natürlich auch sauber, Selbstverständlich.
> Normalerweise fährt man manuell den Fräskopf mit eingespanntem Fräser so> weit runter, bis ein Papierstück (oder Plastikstreifen definierter> Dicke) gerade eben eingeklemmt wird.
Das ist eine durchaus valide Option, die ich auch selber schon genutzt
habe, dennoch würde ich gerne meine Idee ausprobieren, da diese
schneller und einfacher für viele Projekte wäre.
Es wird auch gerne leitendes Alutape auf das Werkstück geklebt um einen
Kontakt zu ermitteln. Die Klebebanddicke muss man dann natürlich
berücksichtigen.
>Ich will auch mal mit dem eingespannten Fräser messen, das ist als Bedienung
einfacher
...
> Manuell kann ich sehr langsam an die kante ranfahren, bis es Piept.

Was du suchst ist sowas wie ein Durchgangspiepser.

Schaltungen hierzu findest du dutzendweise im I-Net unter den Begriffen
Conduction Tester, Continuity Checker,  R-Beeper, etc.

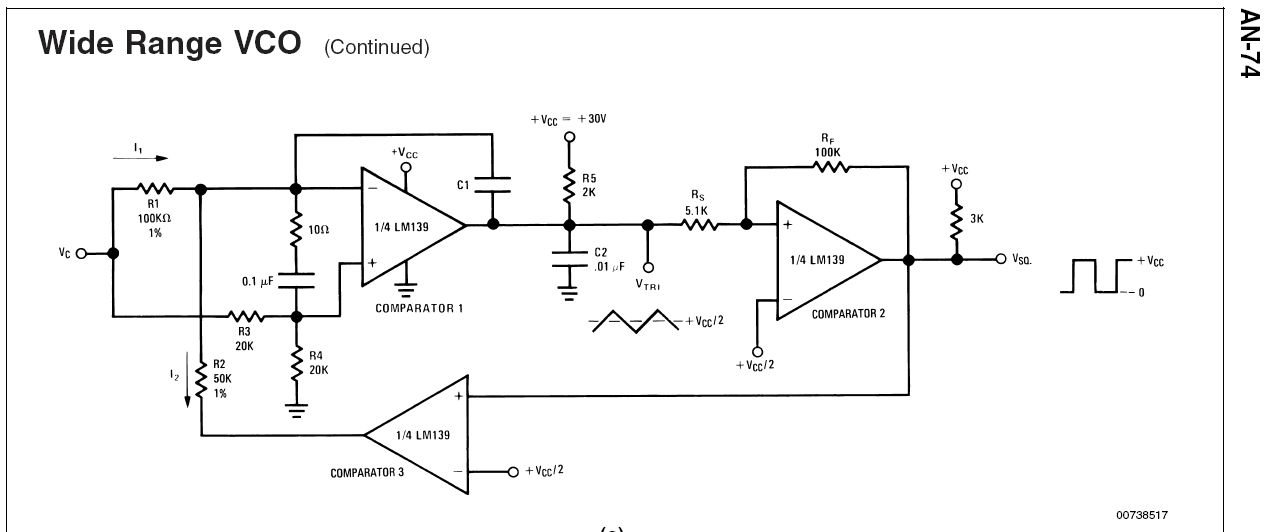
Für die gleiche Anwendung habe ich meinen Edge-Finder auf Basis der in
AN-47 von NS vorgeschlagenen VCO Schaltung aufgebaut.

Die beiden Anschlussleitungen haben am Ende 2 kleine 3mm
Neodym-Magnetchen zum schnellen anheften wens gebraucht wird.

Eins für den Schraubstock und das andere kommt an die Überwurfmutter der
Spannzange.

Natürlich muss man den Fräser in die richtige Stellung drehen, das
versteht sich doch von selbst.
Und bei laufenden Fräser messen zu wollen, auf die Idee bin ich noch nie
gekommen, zumal man dann sofort Kratzmarken im Werkstück hat.

Wie gesagt das ganze ist nix für die vollautomatisch CNC-Station sondern
für den DIY handgekurbelten Frästisch zum schnellen Nullen der
Positionsanzeige.
Maxe schrieb:> In dem Fall einen Spannungsteiler über die Maschine bilden und als> Referenz dazu einen einstellbaren Spannungsteiler mittels Poti. Beides> auf die Eingänge eines Komparators. So würde ichs versuchen.
Würde das so gehen?
(LED hat ein internen Vorwiderstand, und zieht zusammen mit dem Buzzer
etwa 45mA; VCC = 12V)
Is eigentlich echt ne interessante Idee, aber genauso kann ich auch mit
nem Fräser ohne irgend eine Elektronik  "antasten".
Du wirst auch mit Sicherheit ne Spur in der Ofl hinterlassen, egal wie
hoch die Mindestspandicke ist.

Für X/Y nehm ich immer nen normalen 10mm Kantentaster, für Z direkt den
Fräser. Das ist genau genug, mit Gefühl und Erfahrung misst du das
nichtmal raus, was der Fräser beim antasten in Z weghaucht. X und Y mitm
drehenden Fräser antasten wirst du immer sehen.
Michael S. schrieb:> Fraese.jpg> - Widerstand ohne berühren ca. 4-6 Ohm> - Widerstand bei Berührung ca. 0-3 Ohm
Solang deine Spindel gegenüber dem Werkstück/Kreuztisch nicht elektrisch
isoliert ist, wird es schwer sein die sich zufällig ergebenden
Kontaktübergangswiderstände (z.B. im Spindelkugellager,Kreuztisch) in
den beiden "Kontakt"-Fällen Fäser->Werkstück verlässlich zu
unterscheiden, unabhängig von der gewählten elektrischen
Auswerteschaltung.
KM schrieb:> Und bei laufenden Fräser messen zu wollen, auf die Idee> bin ich noch nie gekommen,
Dann hast Du keine Metall-Ausbildung gemacht.
> zumal man dann sofort Kratzmarken im Werkstück hat.
Deswegen wurde dieser Schritt bei uns "Ankratzen"
genannt.
MaWin schrieb:> Du hast noch nie gefräst ?> Ein Fräser ist nicht rund, sondern hat mehrere Schneiden. Je nach dem> wie er steht, gibt das eine Differenz bis zum halben Fräserdurchmesser.
Wer zu blöd ist, den Fräser so zu drehen, dass er die anzutastende Kante
mit der Schneide berührt, hat selber Schuld. Und der Cosinus ist oben
flach.
Ein Fehler von einem halben Fräserdurchmesser könnte nur mit Fräsern
ohne Kerndurchmesser entstehen.
Hast du dir schon einmal einen Fräser angesehen?
Wolfgang schrieb:> Hast du dir schon einmal einen Fräser angesehen?
Oh, da versucht einer oberschlau zu sein.
Nimm einen 2-schneider der zum Eintauchen geeignet ist und taste den
ganz vorne an. Je nach Stellung ist es wie beschrieben "bis zum" halben
Fräserdurchmesser möglich, bevor man auf den Freiwinkel der abweisenden
Schneide trifft.
Ja, ich habe vor dem Posten nachgedacht, du nicht.
Eine eigene Frage?
Dieser Thread ist über 4 Jahre alt.
Stell sie in einem eigenen Thread – dort lesen mehr Leute mit, und sie wird öfter und schneller beantwortet.

 Fraese.jpg
(34 KB)