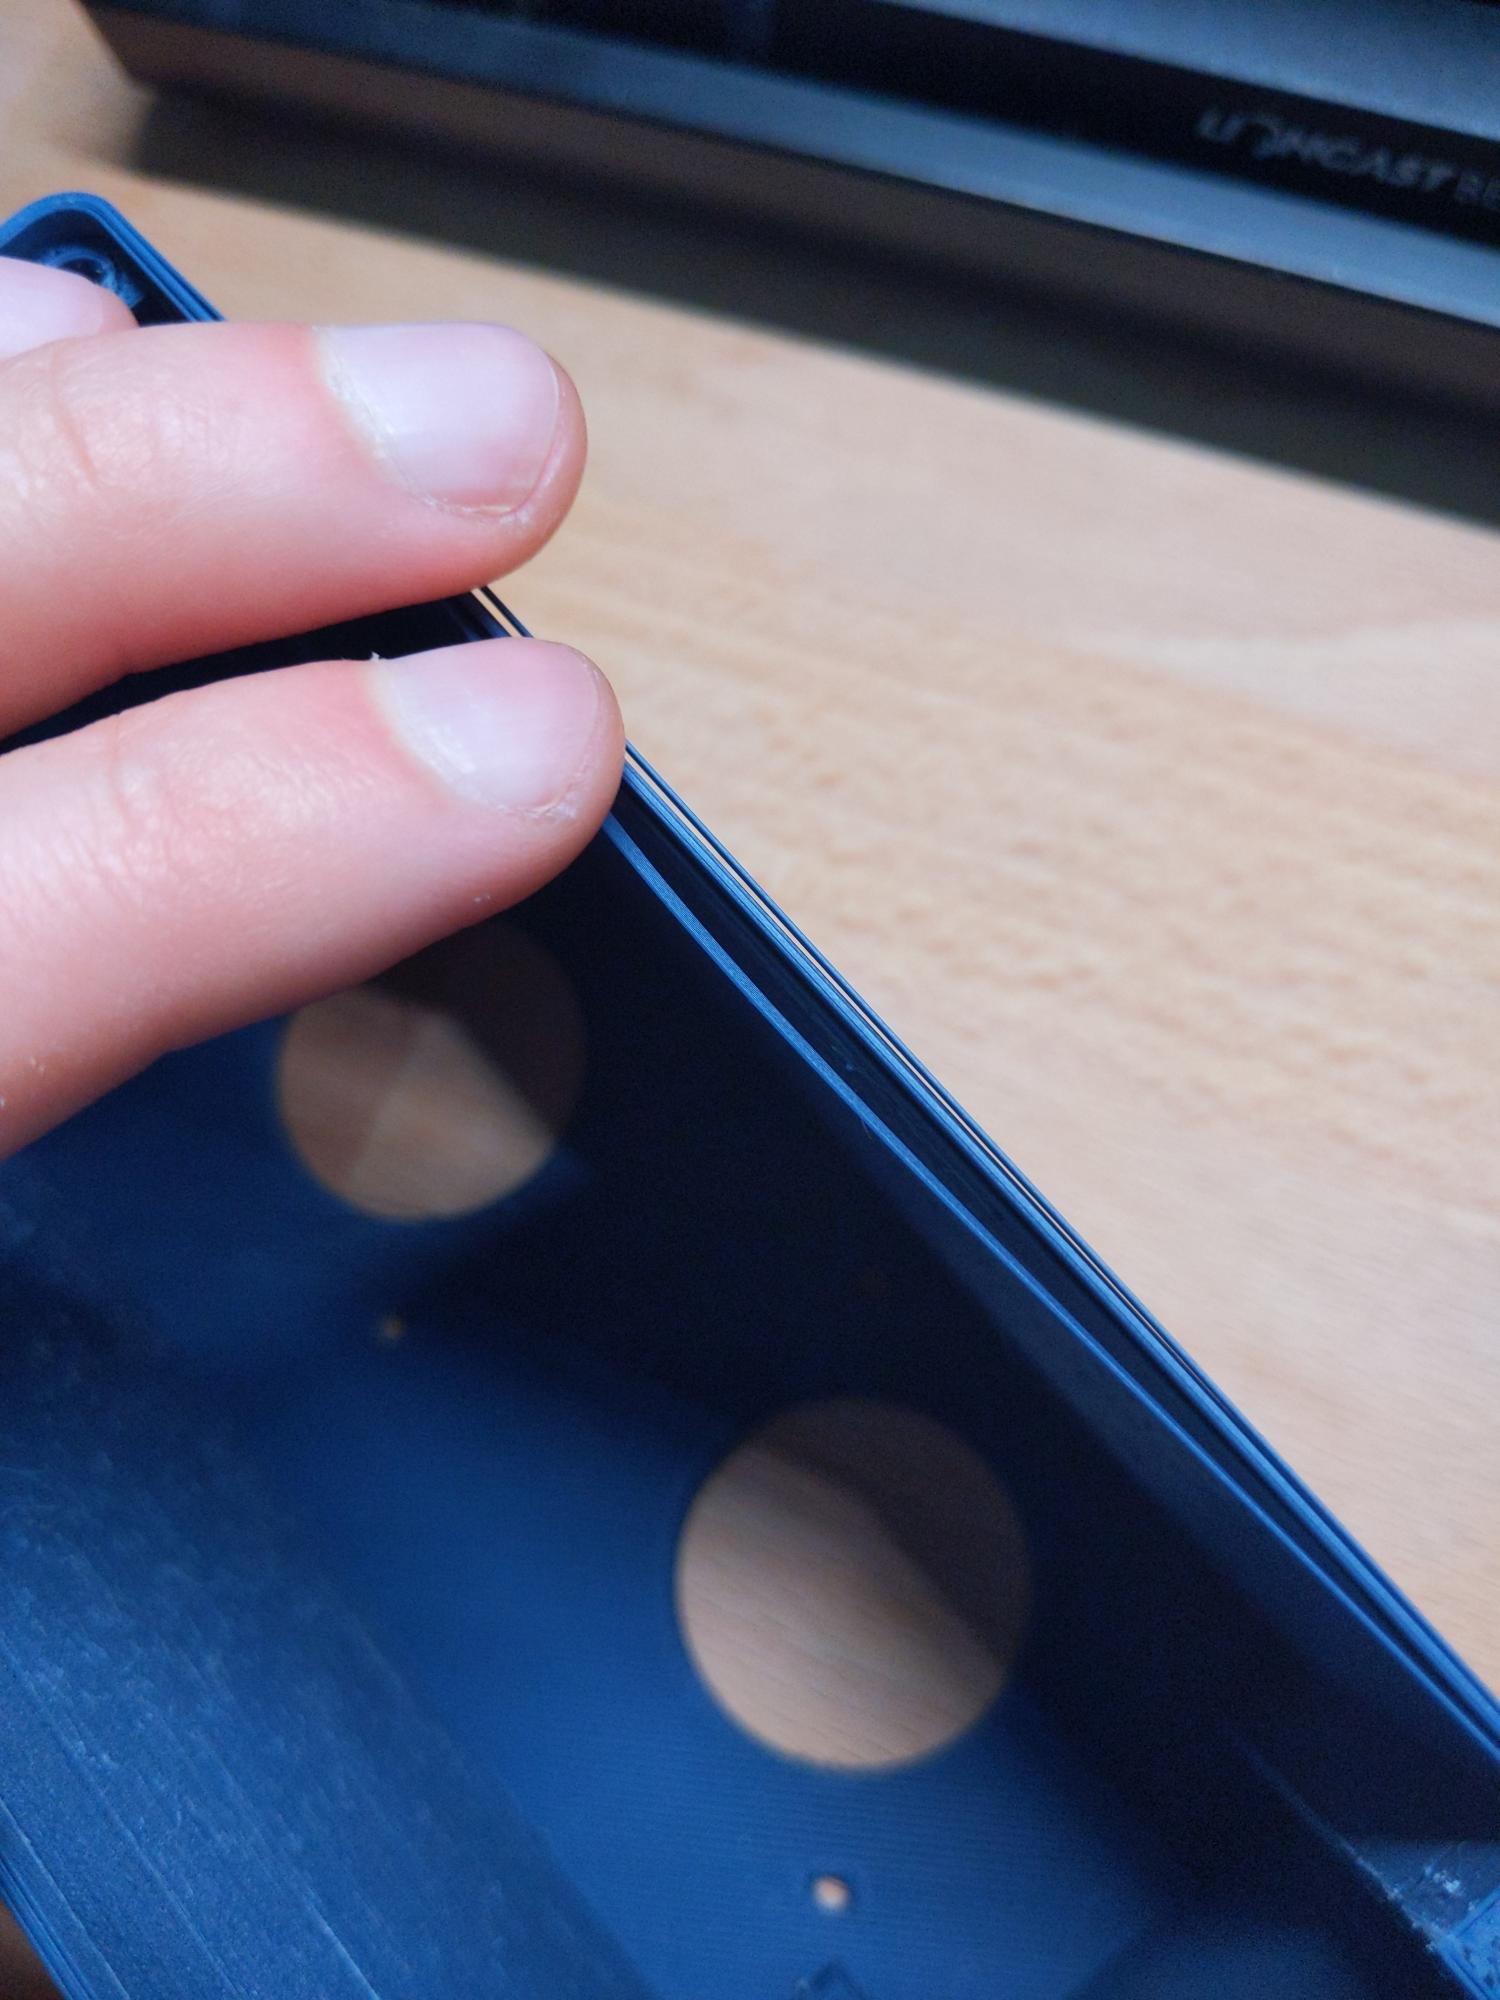
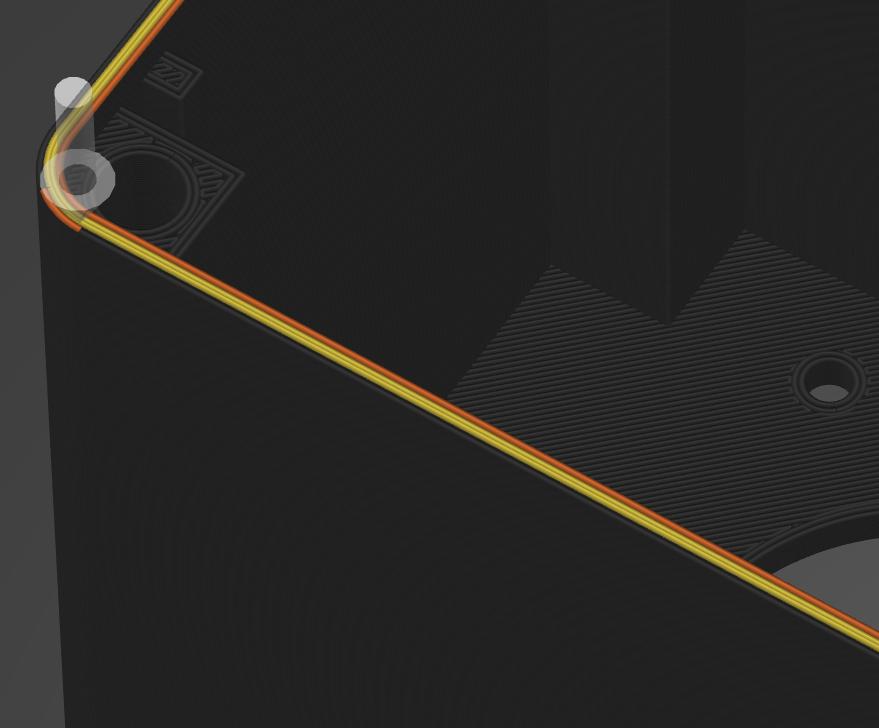
Hey hey, ich habe ein Problem beim 3D-Druck von einem Gehäuse. Es
separieren sich teilweise die äußeren Schichten der Gehäusewand. Anbei
ein Bild der Layer, die sich separieren sowie die Darstellung im Slicer.

Weiß jemand, an welchen Einstellungen ich optimieren muss, damit sich
die Situation verbessert? Drucktemperatur? Geschwindigkeit? Das Gehäuse
druckt ca. 8 Stunden, daher ist ein durchprobieren aller Einstellungen
etwas zeitintensiv. Ich hoffe daher auf Tipps von erfahreneren.

Bisher habe ich verschiedene PLAs ausprobiert. Mit allen tritt das
Problem mehr oder weniger stark auf.
Zum testen erzeuge dir ein Teil mit einer 2cm langen Wand der gleichen
Stärke und einer Höhe von 1cm. Wo ist da das Problem?

Btw, Das Problem hatte ich auch schon, aber meine Lösung war diese Wand
dicker zu machen :)
Chris L. schrieb:> Welche Parameter nutzt du zum Drucken?
Ich hab mal einen Export der Einstellungen angehängt. Welche
interessieren hier genau? Es gibt ja ein paar …
Anselm schrieb:> Zum testen erzeuge dir ein Teil mit einer 2cm langen Wand der> gleichen> Stärke und einer Höhe von 1cm. Wo ist da das Problem?>> Btw, Das Problem hatte ich auch schon, aber meine Lösung war diese Wand> dicker zu machen :)
Ja OK, keine schlechte Idee. ich probiere das mal. Trotzdem hoffe ich
hier auf ein paar Vorschläge, die mich in die richtige Richtung leiten
:)
Hi,

versuche generell deine Temperaturen etwas nach oben zu schieben und die
Geschwindigkeit runter zu nehmen.
In den Abmessungen entsprechen die Modelle der gedruckten Realität?
Stichwort "Extrusionsfaktor". Druck doch mal ein Probewürfel, das geht
recht fix.
Dann kann man noch (ich kenne nur Prusaslicer, aber das sollte es bei
allen geben) die Extrusionsbreite angeben, stimmt das? Hier würde ich
auch mal SOLL und IST vergleichen.
Hast du eine Funktion "dünne Wände erkennen" und "extra
Konturenhinzufügen"?

Leider schreibst du nichts über Slicersoftware und Drucker.
Drucker schrieb:> Leider schreibst du nichts über Slicersoftware und Drucker.
OK, Prusaslicer, sorry, ich habe schon getippt als du das ini
hochgeladen hast
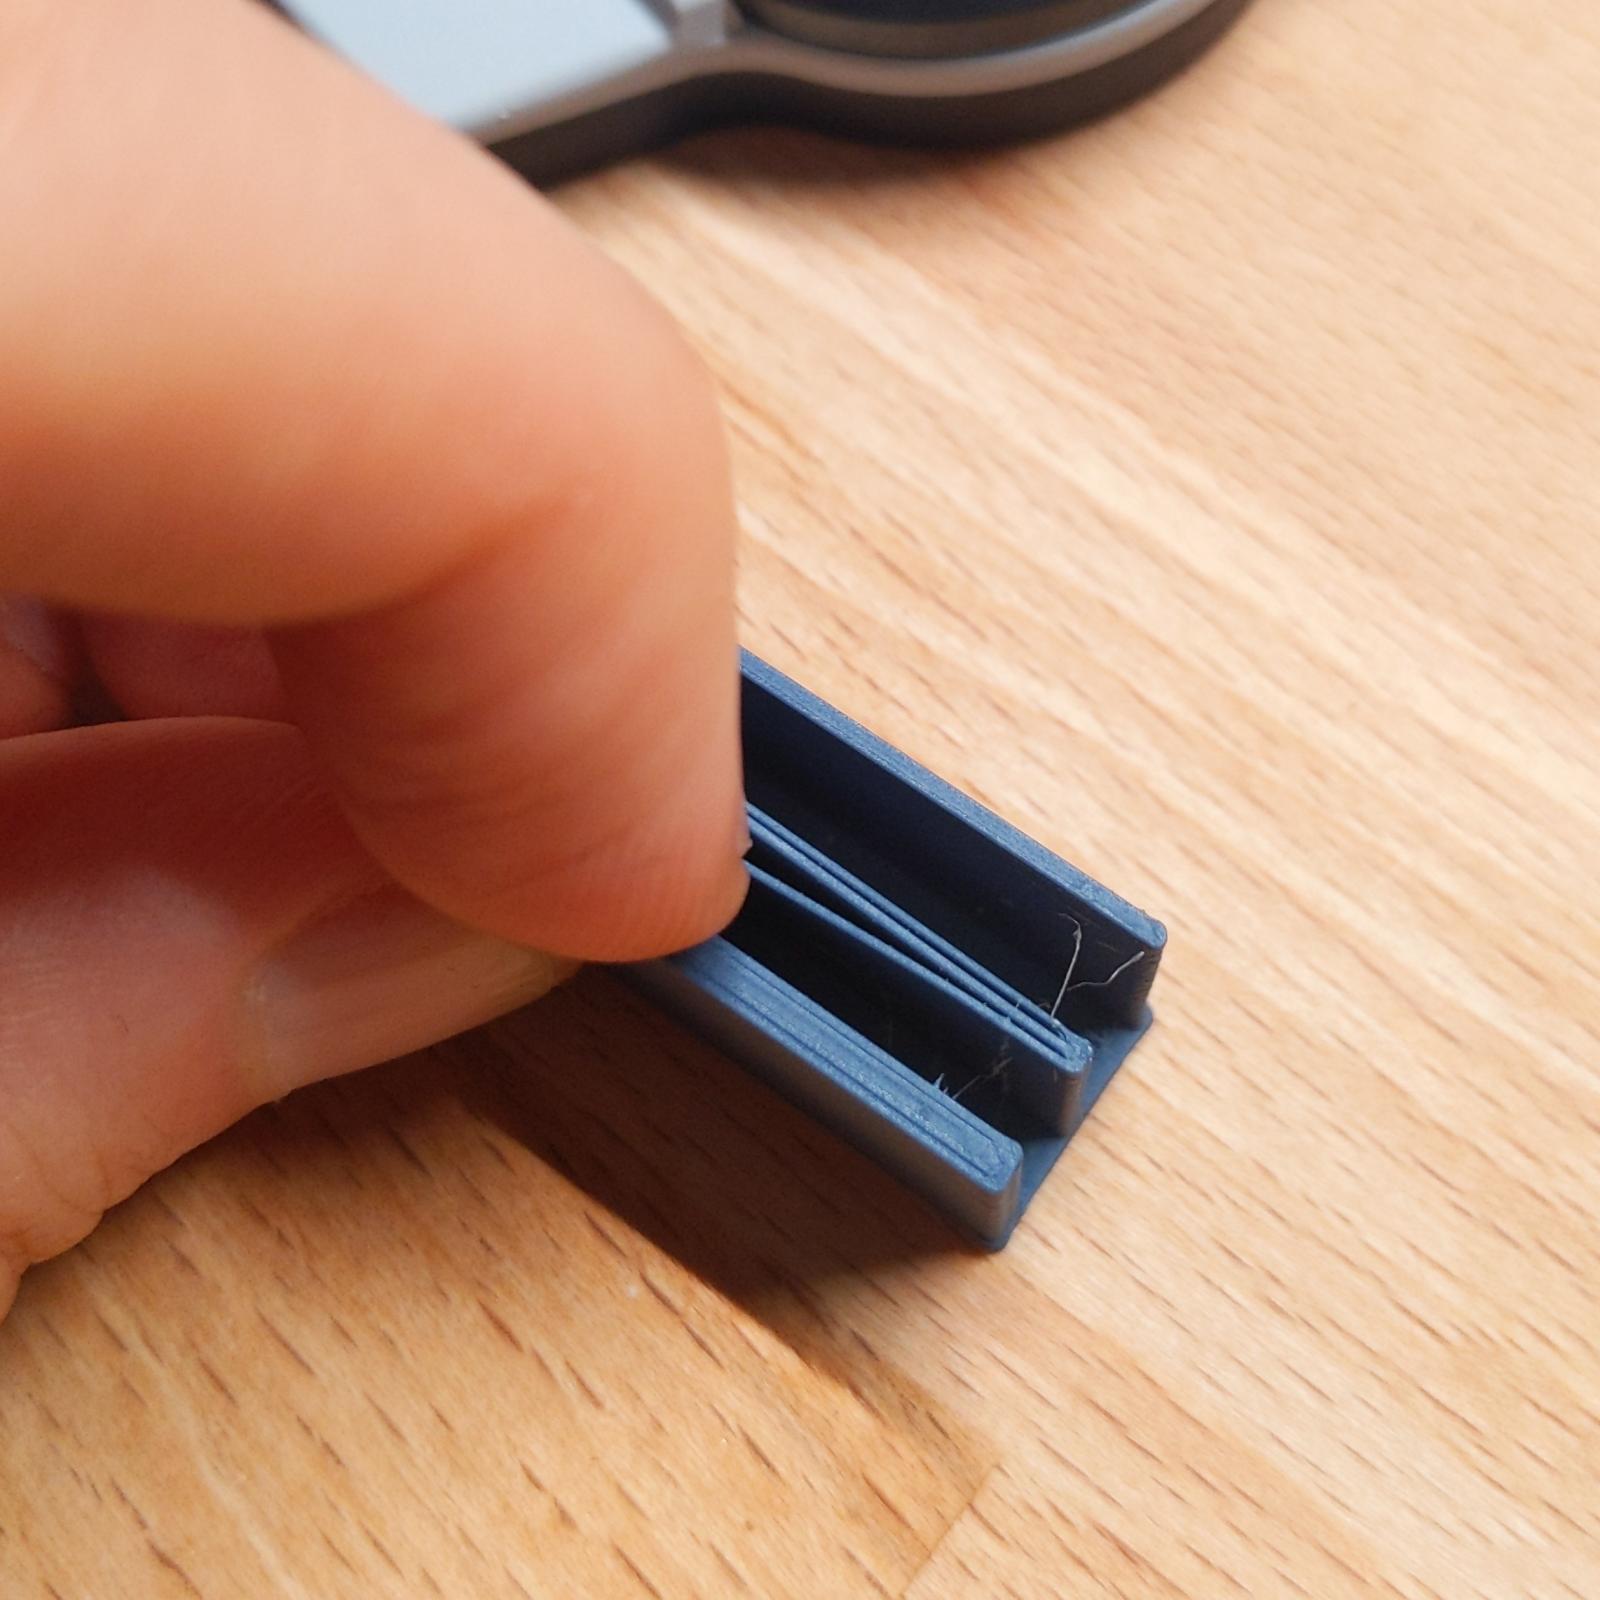
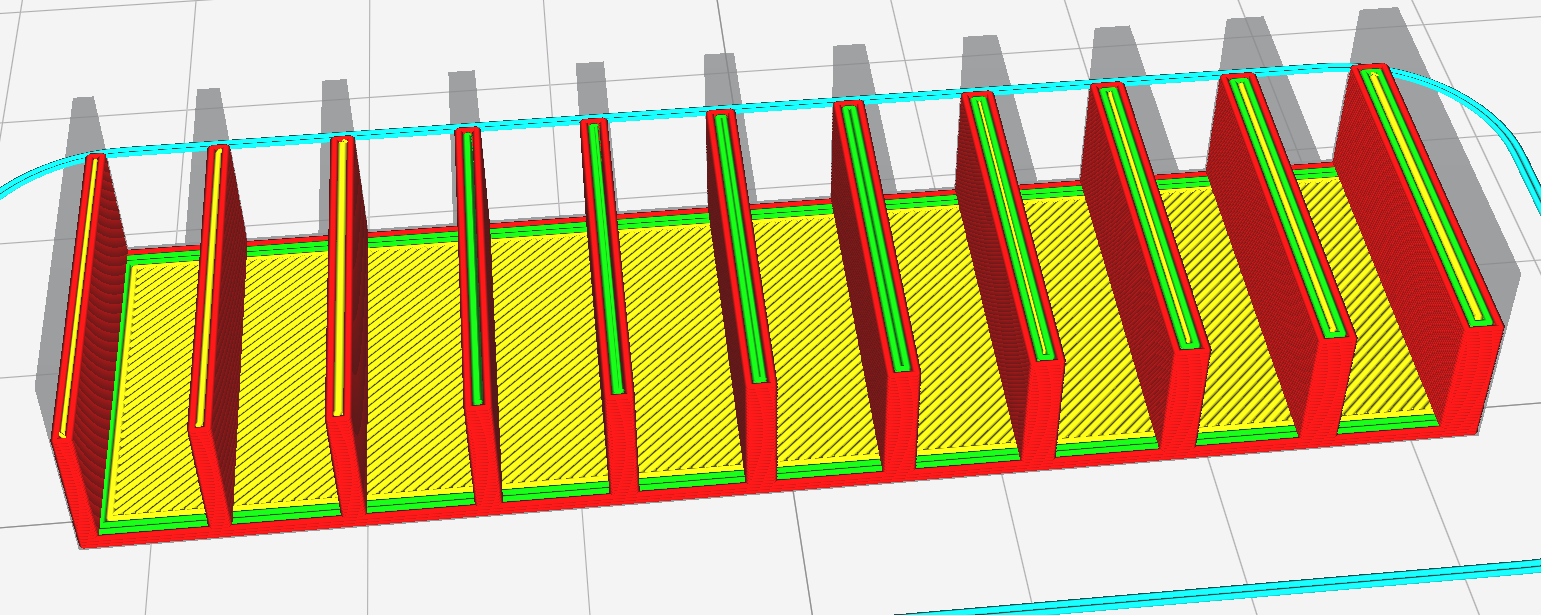
OK, die Wanddicken von 1mm oder 2mm funktionieren gut. Siehe Bild. Es
ergeben sich stabile Wände. die 1,5mm Wand in der Mitte ist Mist. Das
ist auch die Dicke mit der ich das Gehäuse gedruckt habe. Ich denke ich
werde das Gehäuse mal mit 1mm und 2mm drucken und gucken was ein gutes
Ergebnis liefert.

Die Dünne-Wände-Funktion war standardmäßig aus. Ich hab sie für den Test
eingeschaltet und werde sie auch eingeschaltet lassen ab jetzt.

Allerdings habe ich auch mal den 20mm Calibration-Cube gedruckt. Die
Breiten sind mit je 19,8mm wohl OK, oder? Er ist aber statt 20mm nur
19mm hoch geworden. Da werde ich noch ein bisschen kalibrieren müssen.
Bei mir hat sich als Wandstärke für Gehäuse ein Vielfaches des
Düsendurchmessers bewährt. Bei einer 0,4 mm Düse nehme ich je nach
Gehäusegröße als Wandstärke entweder 1,6 oder 2,0 mm.

Ansonsten könnte es auch an einer leichter Unterextrusion liegen. Hast
du deinen Extruder kalibriert, spricht die E-Steps am Drucker richtig
eingestellt?
rasz schrieb:> Da werde ich noch ein bisschen kalibrieren müssenNathan schrieb:> die E-Steps am Drucker richtig eingestellt?
Düse auf Drucktemperatur heizen. Dann markierst du z.B. 12cm vor der
Einlauföffnung das Filament mit einem Klebestreifen oder Eddingstrich.
Dann den Extruder-Fördermotor 10cm laufen lassen. Danach Nachmessen ob
er auch wirklich 10cm eingezogen hat, d.h. 2cm stehen geblieben sind.
Per Dreisatz die alten Extrudersteps in neue umrechnen, in die
Maschinenparameter eingeben, speichern und nochmal das ganze zu
Kontrolle.
rasz schrieb:> Mit allen tritt das Problem mehr oder weniger stark auf.
Bei mir hat ein einziges Filament allergisch reagiert. Nach dem E-Steps
einstellen ist dieses Filament immer noch zickig, aber das Ergebnis
durch die Bank aller meiner PLA-Filamente einfach besser.
und noch Einer schrieb im Beitrag #7029014:
> Dieser Plastikdreck
... ist ein tolles Hobby und in der Industrie inzwischen auch nicht mehr
wegzudenken. Besser, als alles aus Metall-Vollmaterial raus zu dröhnen.
mfg mf
rasz schrieb:> Das Gehäuse druckt ca. 8 Stunden, daher ist ein durchprobieren> aller Einstellungen etwas zeitintensiv. Ich hoffe daher auf Tipps> von erfahreneren.
Die Erfahrung sagt, dass man solche Parameter an einem kleinen Probeteil
herausfährt und nicht immer gleich ein ganzes Teil mit 8h Druckzeit
produziert.
Nathan schrieb:> Bei mir hat sich als Wandstärke für Gehäuse ein Vielfaches des> Düsendurchmessers bewährt. Bei einer 0,4 mm Düse nehme ich je nach> Gehäusegröße als Wandstärke entweder 1,6 oder 2,0 mm.
Genau meine Erfahrung.
Wenn man sehr dünne Wände macht, muss man "Hand anlegen".
4+1 Tipps was man tun kann, manchmal reicht schon einer davon:
1) die Extrusionsmenge rauf setzen (in der Regel >100% ~ 115%)
2) Die Temperatur ebenfalls um etwa 5° Erhöhen.
3) Die Druckgeschwindigkeit für den Bereich um etwa 20% reduzieren.
4) Die Schicht dicke etwas reduzieren
5) Hat man die Fuzzy Skin Funktion verhindert ebenfalls sehr
Zuverlässig solche Aufsplittungen ;-) grad bei sehr dünnen Wänden.

Dies rührt daher, dass der Kunststoff sich quasi abstößt.(Hat man eine
Extruderkamera, sieht mann das schön wie die "Wurst" grad nach dem Druck
ein Abgang macht).
Der FlashPrint & der XYZ-Print Slicer, haben extra eine Funktion dafür.
Dein Bild mit den 3 Wänden, zeigt klar eine Unterextrusion, zwischen den
"Würsten" ist Luft.
Ich drucke sehr oft dünne Wände, habe damit aber keine Probleme.
Hängt aber auch sehr stark mit dem Verwendeten Material zusammen,
PEN-PET oder ApolloX neigen kaum zu solchen Problemen, ABS und
PLA so wie PET-G sehr stark.
rasz schrieb:> OK, die Wanddicken von 1mm oder 2mm funktionieren gut. Siehe Bild. Es> ergeben sich stabile Wände. die 1,5mm Wand in der Mitte ist Mist.
Warum auch immer das passiert, ich denke es ist am Ende ein Software-Bug
oder mindestens irgendein Fehleinstellung.
Wenn die Extrusionsbreite 0,4mm beträgt, kann man mit 3 Schichten nur
maximal 1,2mm erreichen. D.h. es fehlen bei Dir 0,3mm.
Der Slicer müsste vier Schichten für die Wand ansetzen, wovon er
mindestens eine innere Schicht dünner druckt (0,3mm anstatt 0,4mm) oder
beide innere Schichten mit 0,35mm statt 0,4mm druckt.
Ich habe noch nie Probleme bei "krummen" Wandstärken gehabt und es
gerade mit Cura (etwas betagte Version) überprüft, der macht z.B. bei
1,4mm schon 4 Schichten, eine davon ist eben sehr dünn.
Einer schrieb:> Warum auch immer das passiert, ich denke es ist am Ende ein Software-Bug> oder mindestens irgendein Fehleinstellung.
zu 99% underextrusion wie oben geschrieben.
Wenn sich das sowieso auseinander machen lässt, miss einfach mal nach
wie breit so eine Schicht ist.
Würde mich nicht wundern, wenn du bei 0.35mm statt der eingestellten
0.45 bist.
Möglicherweise auch etwas zu kalt gedruckt. Wobei die einstellungen
schon ok wären... also ggf mal die temperatur nachmessen, wenn das
xyz+extruder kalibrieren nicht hilft.
die 20mm cubes sind übrigens mist... =>
https://www.youtube.com/watch?v=lYmFXrmC5p0
Habe ich zuerst auch nicht geglaubt, das ist aber tatsächlich wesentlich
unproblematischer.
Einerseits fallen Messfehler durch die 100mm weniger ins Gewicht und
anderseits mache man weniger da die Ecken rund sind.
73

 PXL_20220408_091002107.jpg
(210 KB)
 Screenshot_20220408_110557.jpg
(34 KB)