Fräse, Touch DRO GUI in Java

OP #8093396
Lesenswert?

Ich habe mich die letzten Tage mit DRO (Digital Readout) beschäftigt. (z.B. nachrüstung alter XYZ Fräsen mit Glasmaßstäben)

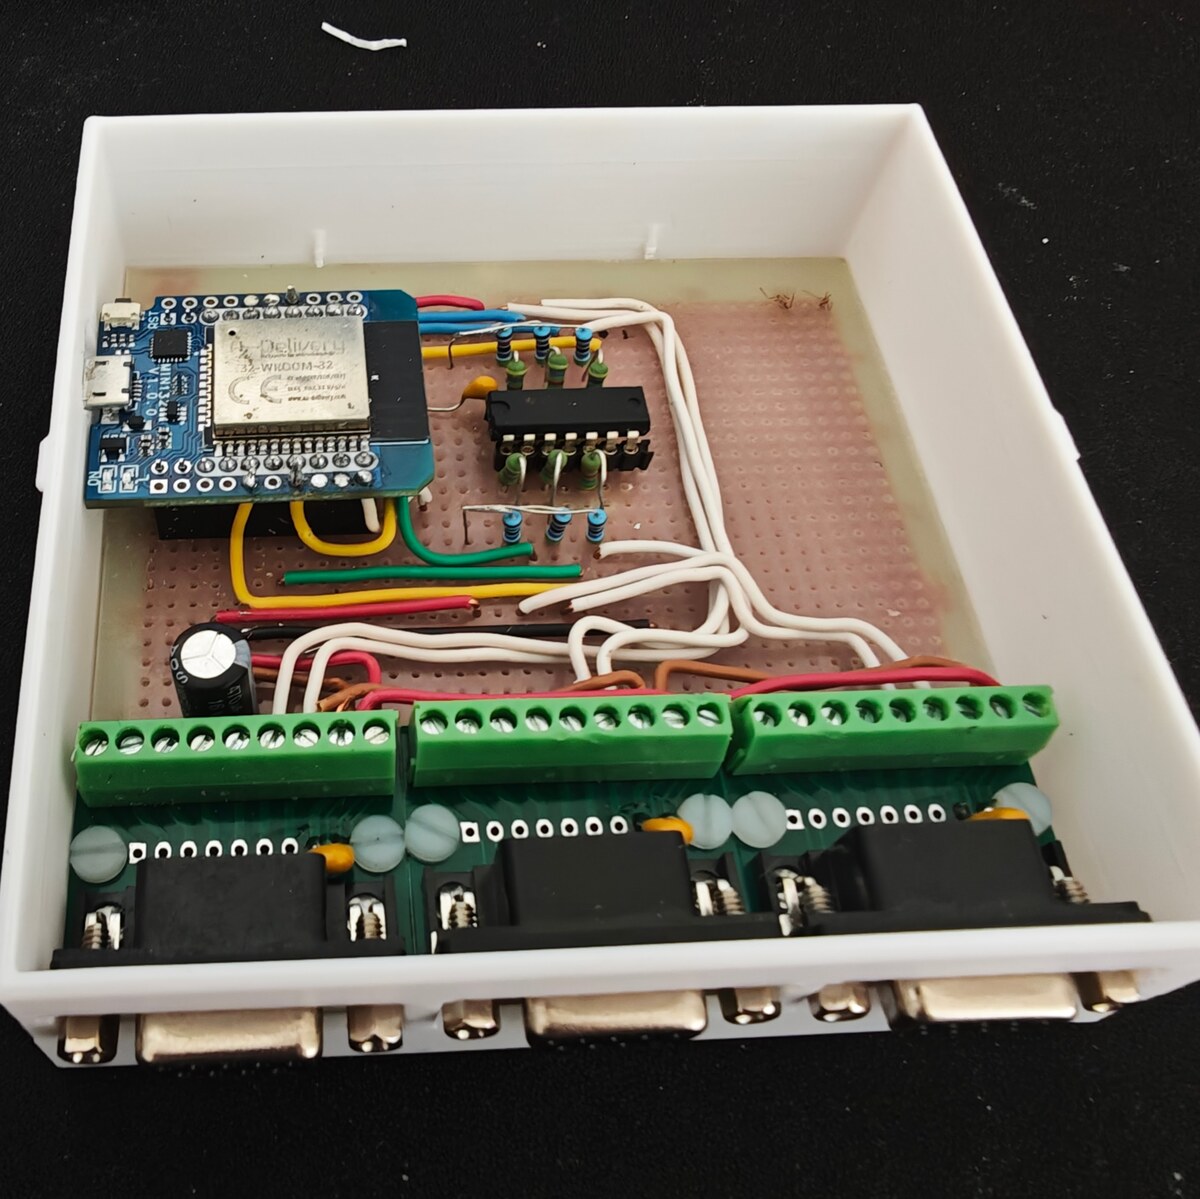
Die Basis war eine ESP32 Hardware aus dem Touchdro/Android Projekt das Serielle Daten sendet.. die eigene ESP32 Firmware ist auch schon fertig, muss aber noch getestet werden.

Am Ende ist es ja nur eine Quadratursignal Verarbeitung mit seriellem Stream, um diesen mit einer Java-App empfangen und anzuzeigen.

Ich wollte das ganze für einen Raspi oder Mini-PC/Laptop mit Touchscreen auf Multi-Platform umsetzen, dabei aber nicht das Touchdro Projekt nachmachen, sondern eher auf grundlegende nützliche Funktionen beschränken.

Der Code folgt nach dem ersten Rundum Test.

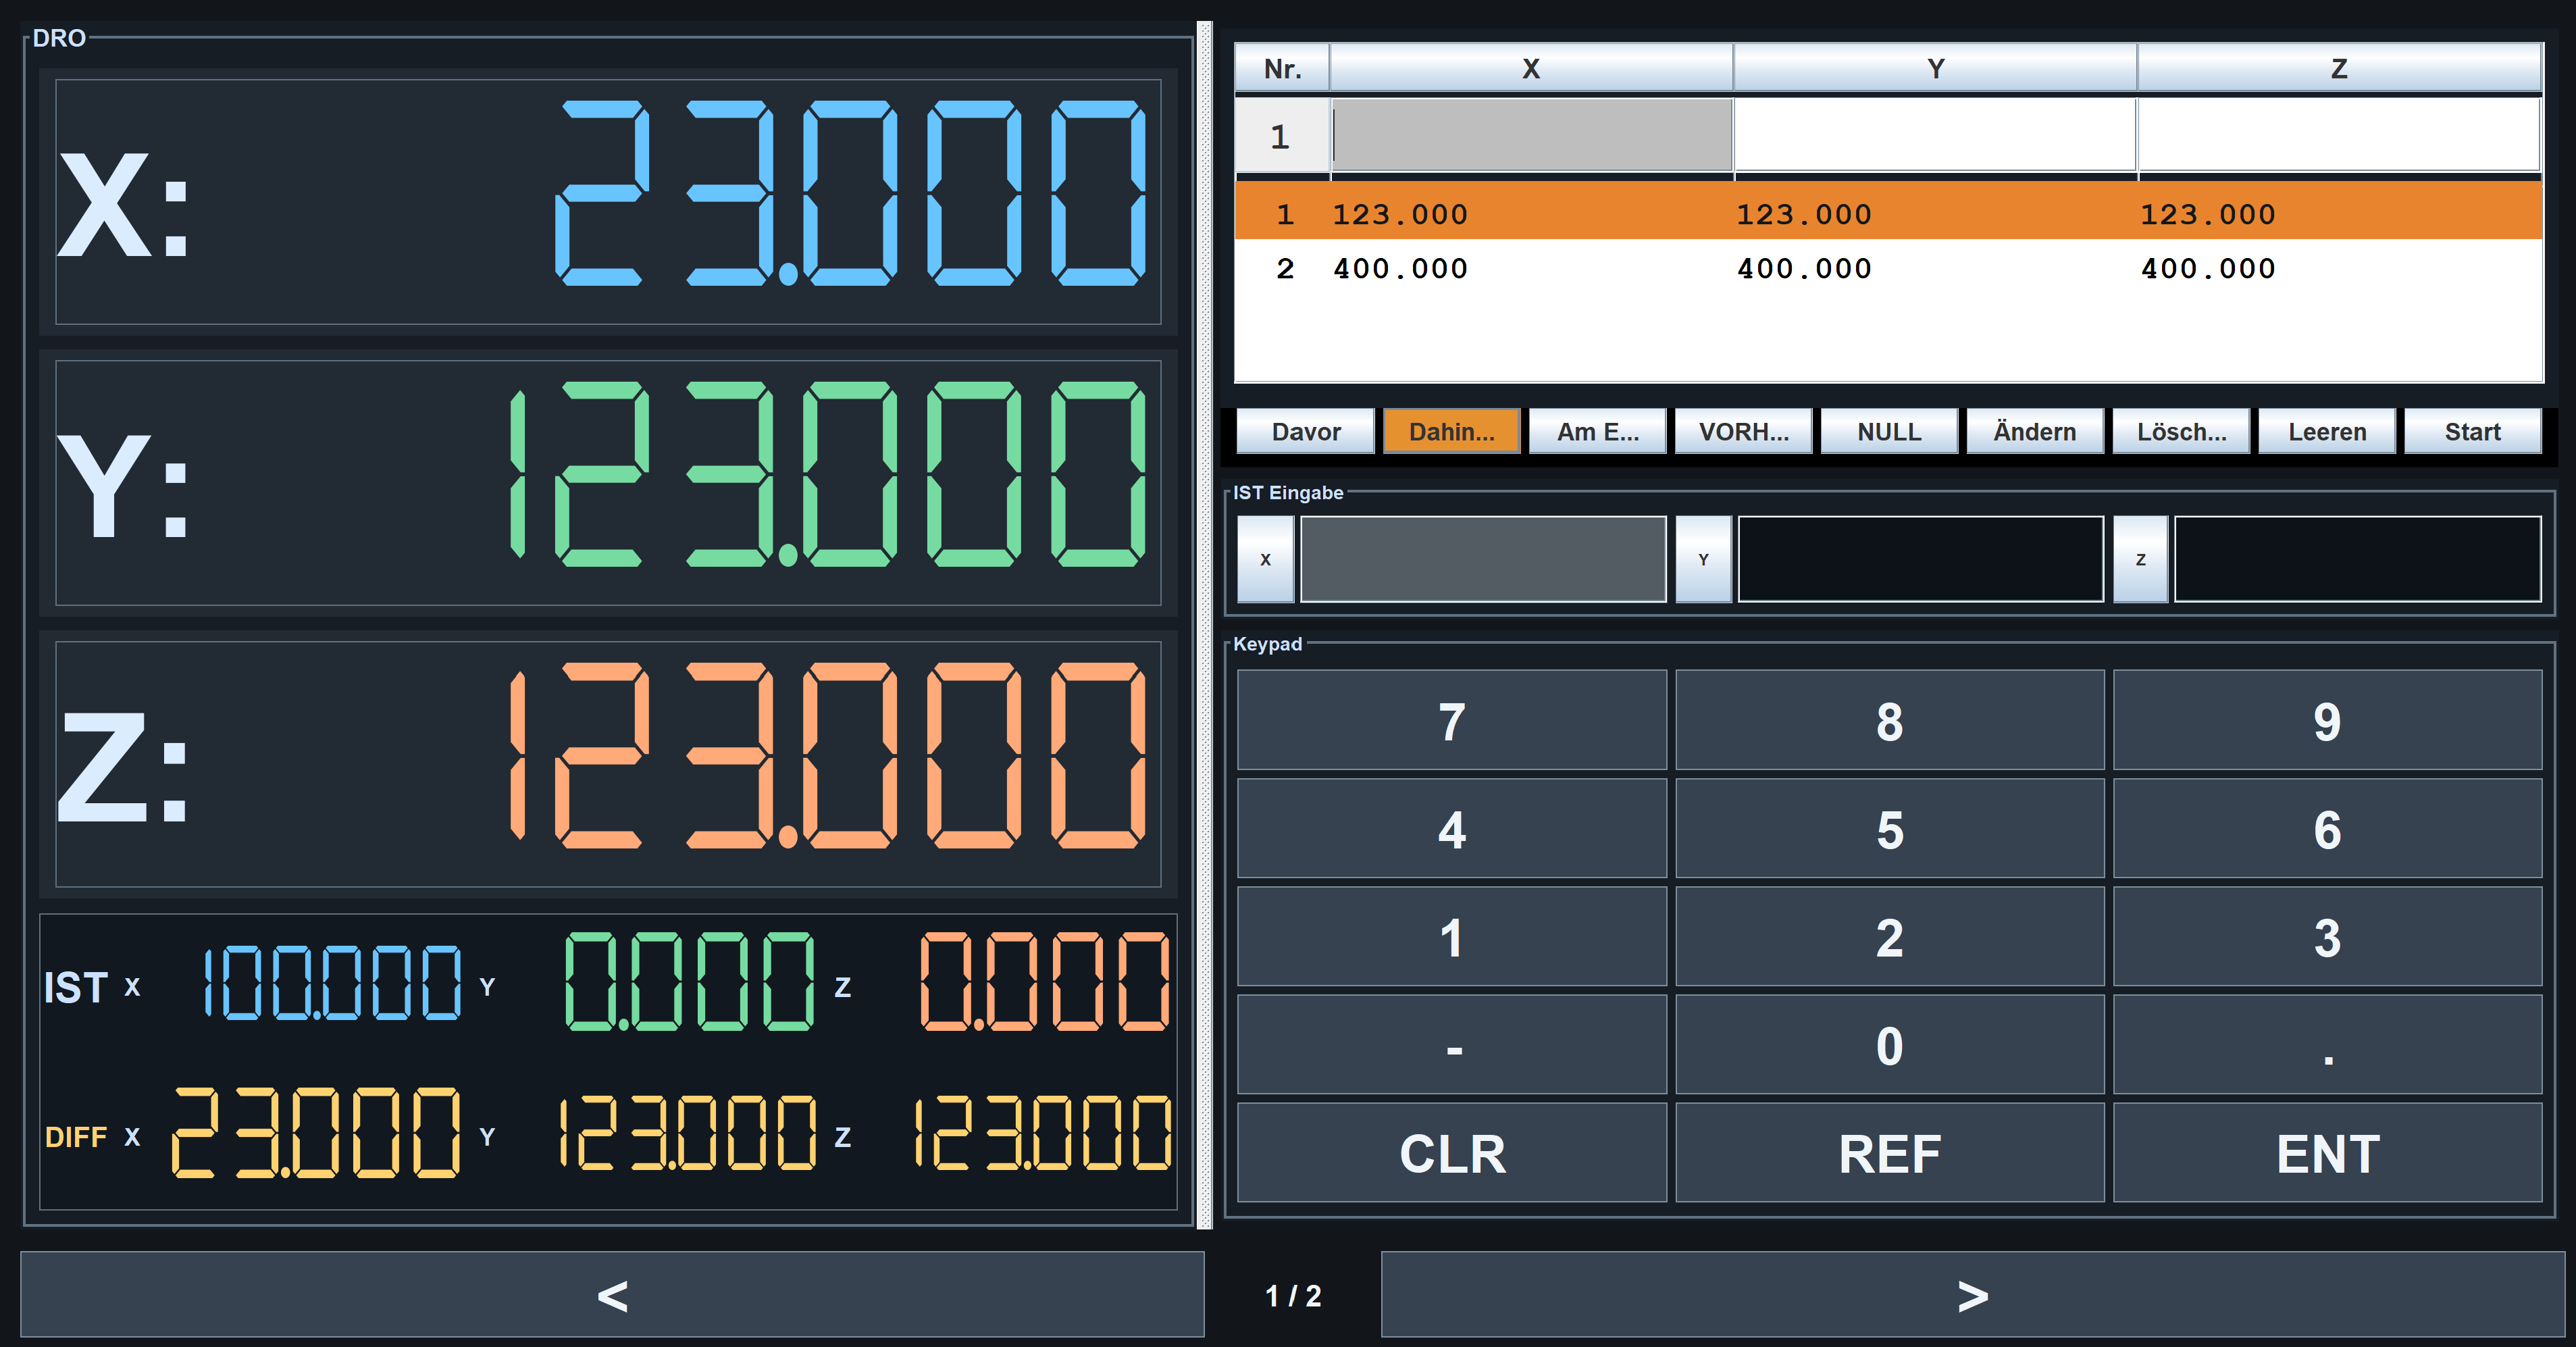
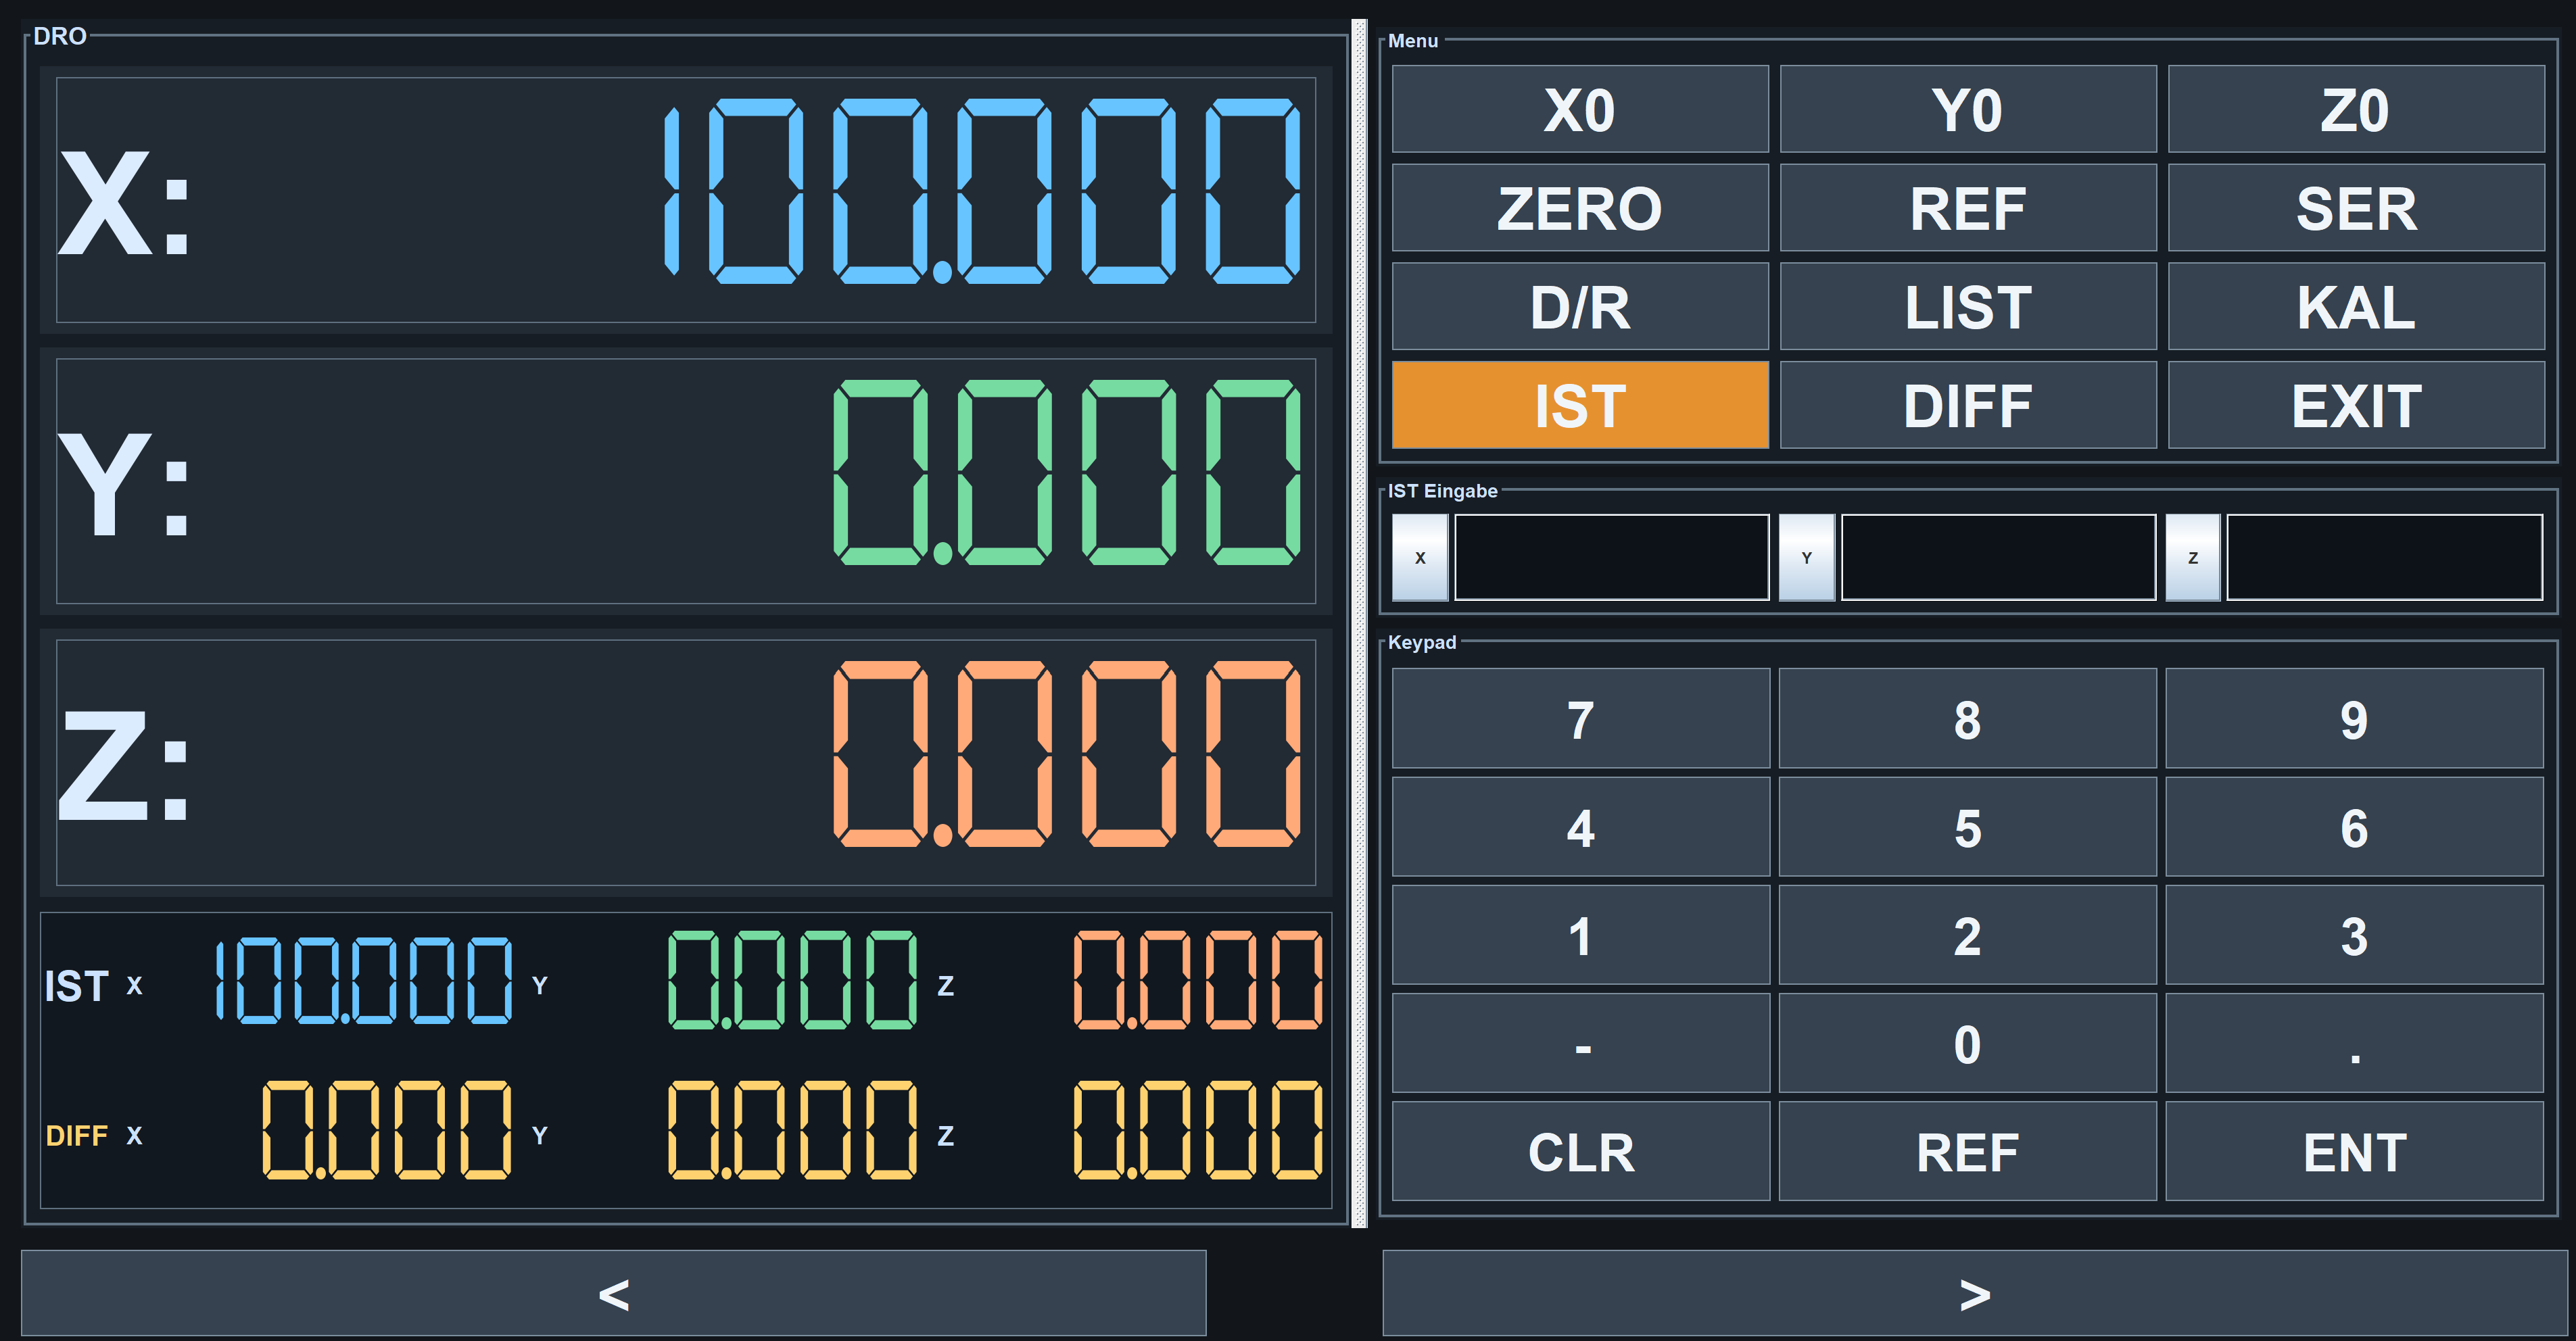
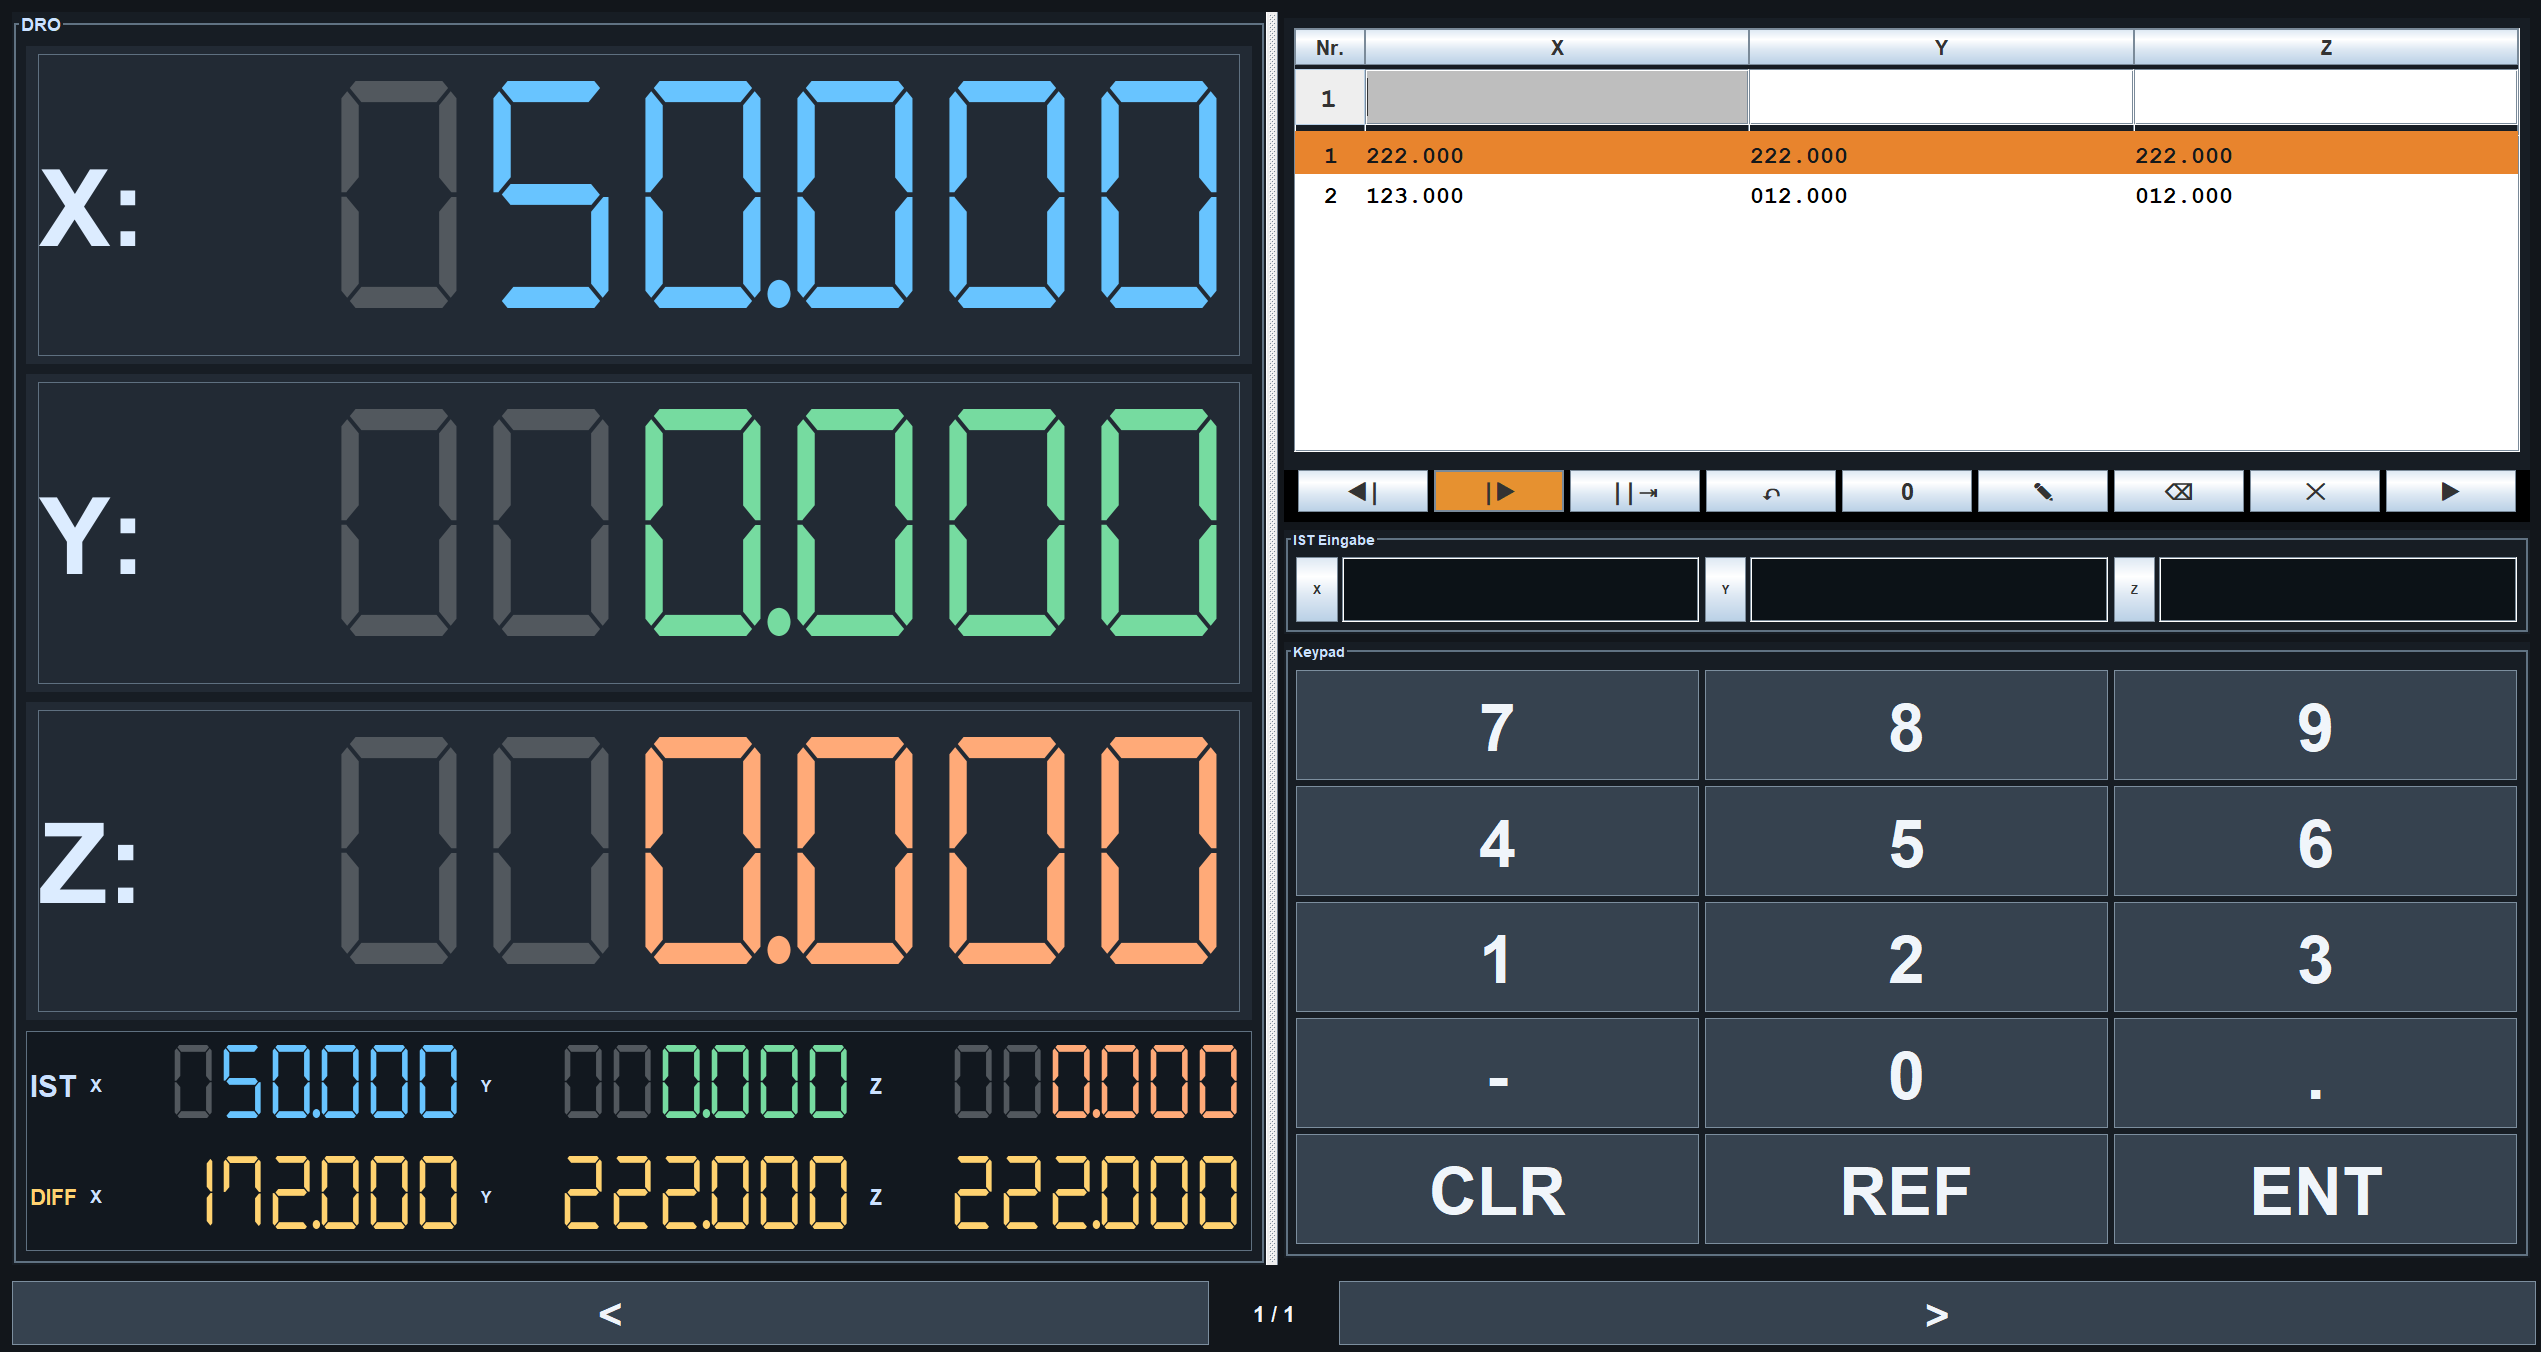
Screenshot Basisbildschirm und Referenzliste.

Angehängte Dateien:
OP #8093402
Lesenswert?

Nick schrieb:

Was ist denn die Maximalfrequenz die du verarbeiten kannst?

Die spielt meiner Meinung nach bei Handmaschinen und einem ESP32 keine Rolle.

Bei nem Motorbetriebenem Vorschub würde ich mir da schon gedanken machen.. habe ich aber nicht.

Angenommen 5um Glasmaßstäbe (200 Schritte pro Millimeter) pro Kanal *2 für eine Achse auf 3 Achsen sind erstmal keine Belastung für einen ESP32.. wenn ich sogar eine 100KHZ Abtastfrequenz ohne Interrupt hochrechnen würde... wären wir immerhin bei 83mm pro Sekunde. (Interrupt wäre weit höher möglich)

Da hat der ESP32 nichtmal ne Grätsche gemacht.. (Nichtmal mit dem blödesten Arduino Beispiel)

Oder die Aktualisierung bei der App? Naja.. manuell bedient um ein Maßteil zu erstellen wäre das auch zu vernachlässigen.

OP #8094637
Lesenswert?

Wie schon geschrieben ist das ganze noch nicht Perfekt, mit Drehencoder als Test funktioniert es wunderbar. (Touchdroid Kompatibel)

Source Code: https://github.com/schuppeste/Future-DRO-Desktop

Das ganze sollte MultiPlatform werden.. man kommt dann leider nicht um "java -jar Package.jar" in der Konsole drumherum. (JserialComm 's nativer Gerätezugriff)

Durch Autoconnect oder Serieller Schnittstellen Auswahl sollte es sofort auf ein USB Gerät verbinden. (Noch nicht Plattformabhängig getestet)

Angehängte Dateien:
: Bearbeitet durch User
#8095026
Lesenswert?

Ich finde es gut.

Sehe ich auch so. Ausserdem kann es ja jeder aendern wie er Bock hat wenn er anderer Meinung ist.

Apropos: War da KI am Werk?

Gerade bei sowas ist KI eine voll krasse Zeitersparniss!

Der Unterschied ist so gross als wenn du nur mit Handraedern fraesst und ploetzlich ein DRO hast. Nie wieder ohne. :)

Vanye

#8095060
Lesenswert?

Christoph M. schrieb:

und bei CNC-Maschinen nicht unüblich.

Die älteste Fräsmaschine bei uns ist eine Deckel FP3. Und die hat einen Monitor der sogar noch funktioniert. Die FP3 wurde von den 70ern bis in die 90er gebaut. Ich kann mich erinnern, dass es welche mit Digitalanzeige gab. Die hatte aber Streckensteuerung, das wäre schon eine ziemliche Überdehnung des Begriffs "CNC". Genaugenommen ist das eine NC-Steuerung.

Fun fact:
Das 1. C in CNC bedeutet "Computer". Damit geht fast schon zwangsweise ein Bildschirm einher. Das wäre eine ziemliche Qual die einzelnen Streckensätze (G-Code) auf einer 7-Segentanzeige darzustellen.

1
S 200;
2
F 1000;
3
M3;
4
M8;
5
G1 X 20.0 Y 33.0;
6
G0 Z 100;
7
M5;

Dass Digitalanzeigen (und nur reine Digitalanzeigen) mit 7-Segment-Anzeigen waren und tw. noch sind, steht ausser Zweifel. Hat aber nix mit "CNC" zu tun.

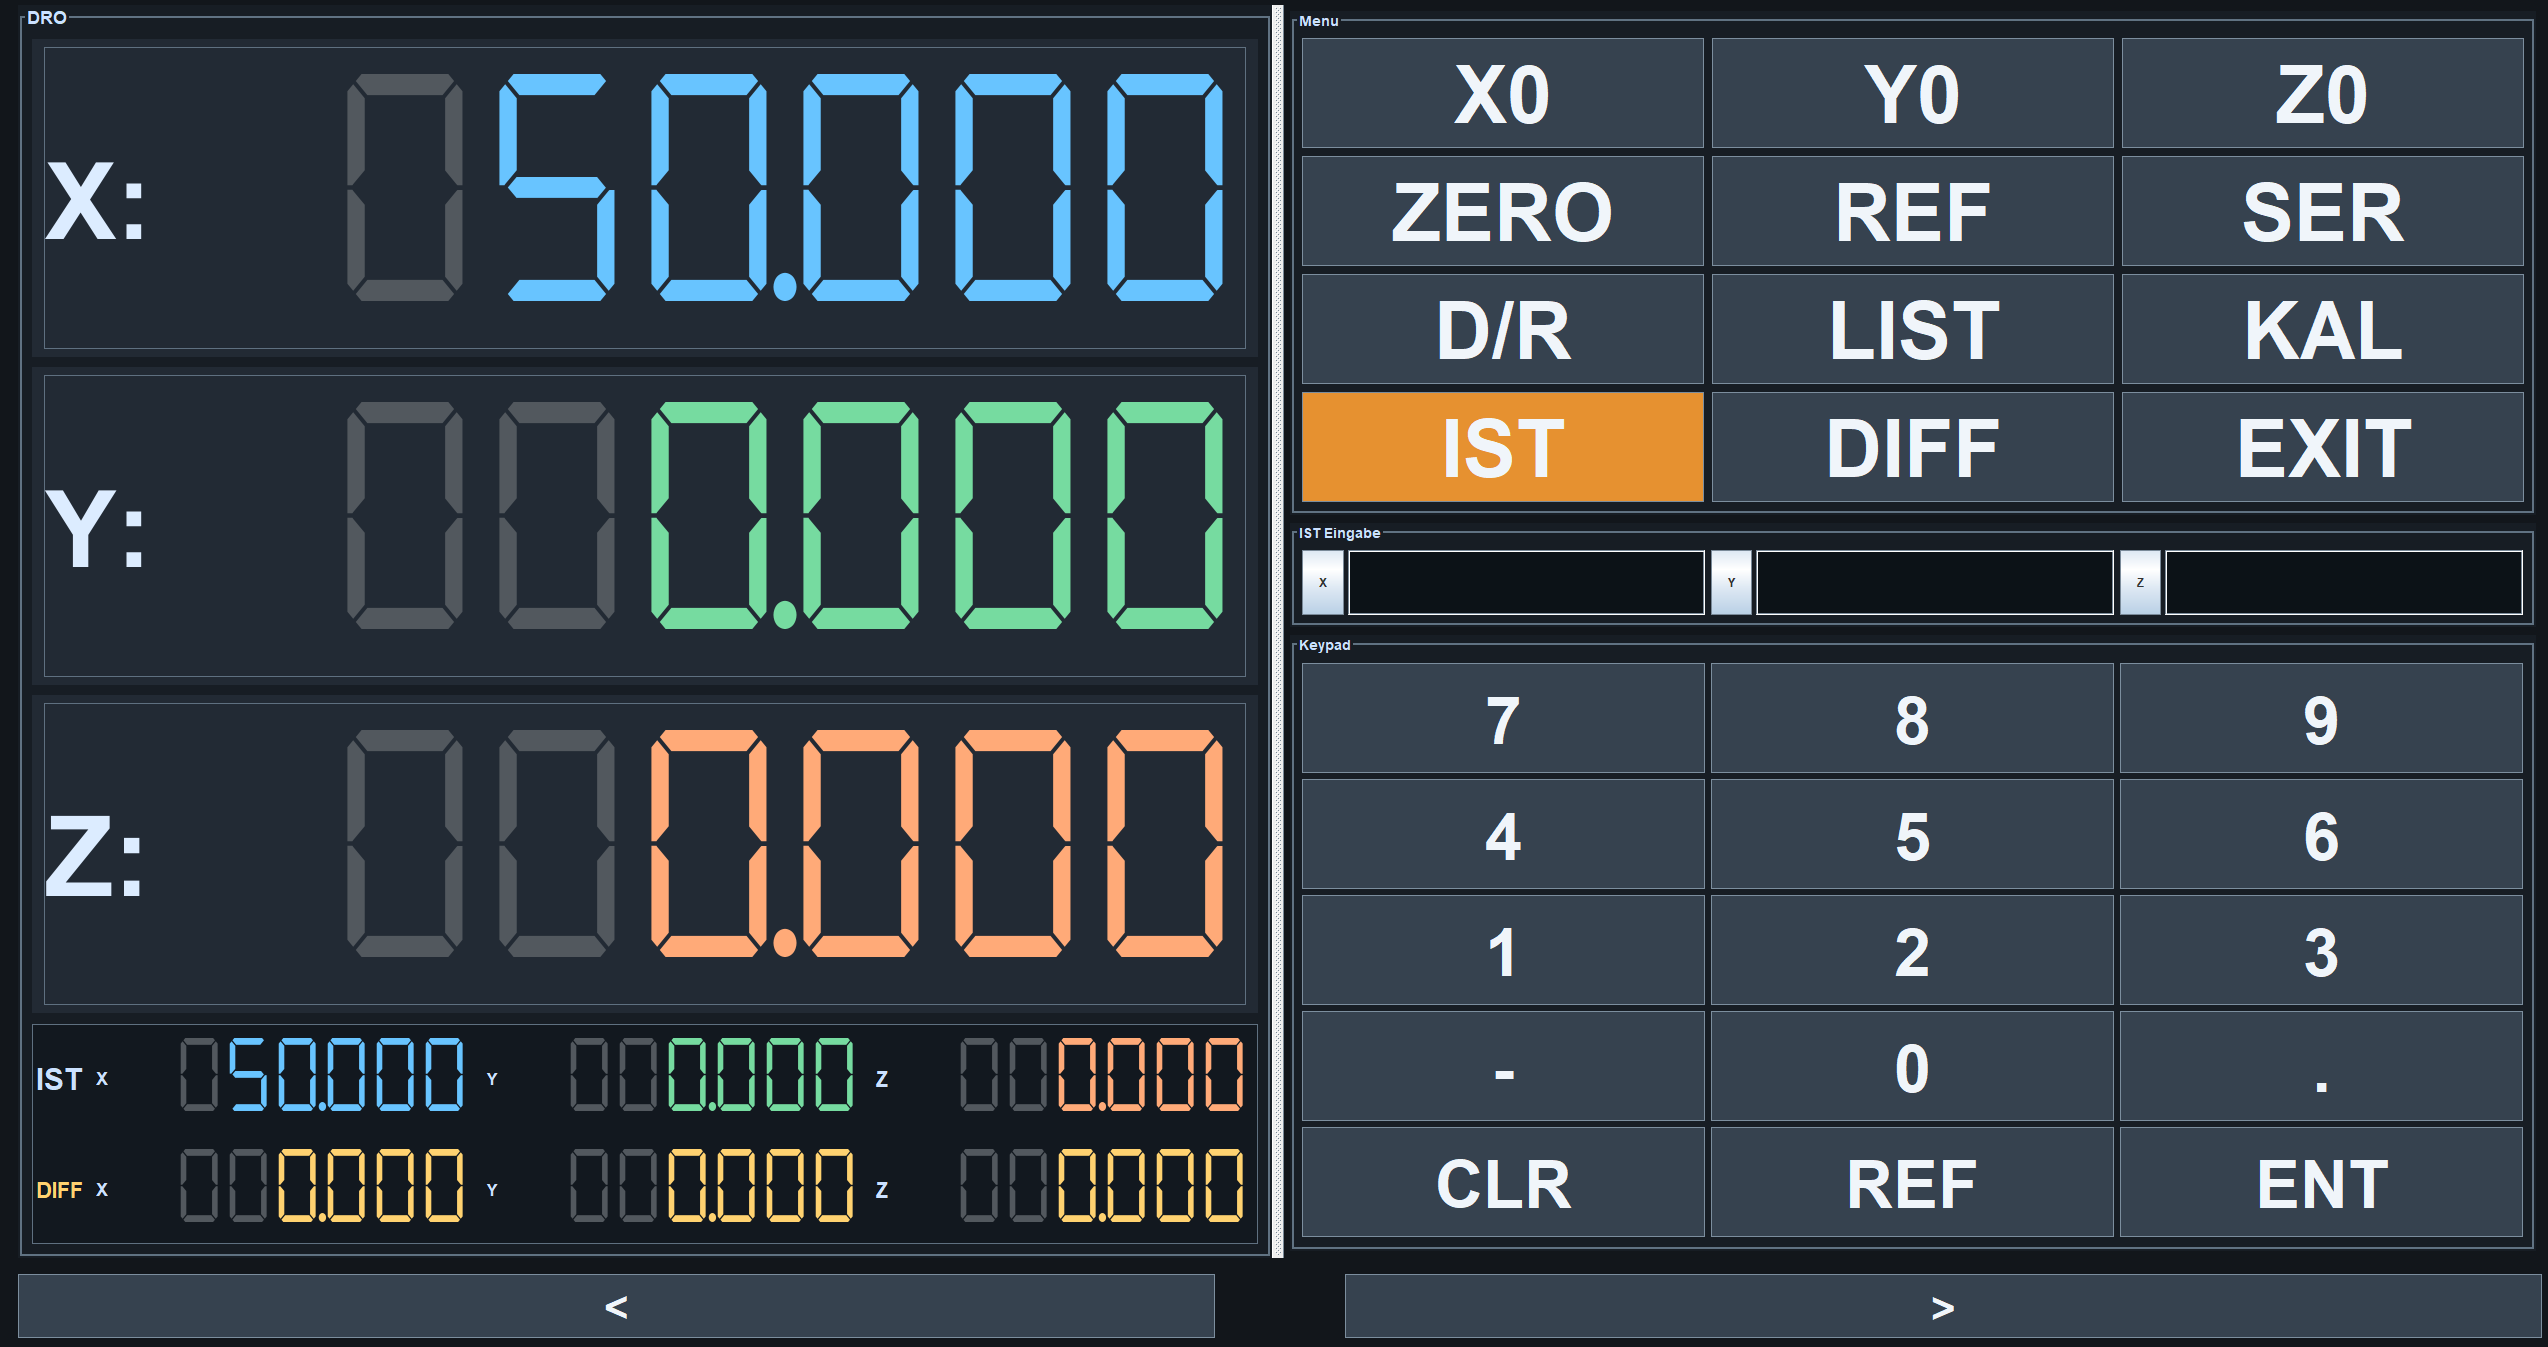
An dem Bildschirmfoto jetzt nicht zu sehr aufhängen, die Zahlen müssen natürlich rechtsbündig sein. Das ist nur ein Experiment mit wenig Sinn (für Mitleser).

Angehängte Dateien:
#8095076
Lesenswert?

Philipp K. schrieb:

Screenshot Basisbildschirm und Referenzliste

Eigentlich braucht man den ganzen Kram nicht, wenn es nur ein ReadOut sein soll, also keine Motoren steuert.

Die ganze Eingabe kann entfallen.

Man braucht nur relative DRO die immer die aktuelle Position relativ zum letzten Nullen anzeigt. Es gibt kein Soll sondern immer nur Ist.

Man braucht nur 3 gut erreichbare Knöpfe, Zero X Y Z.

Der Rest ist besser unzugänglich: Umstellen der Anzeige von mm in inch, Umstellen von einfach gezählt in doppelt gezählt (Faktor 2 zum Durchmesser messen), Vorzeichenwechsel.

Ich hab das durch langes Drücken des Zero Knopfes umgesetzt: 3, 5, 7 Sekunden (und 9 zeigt Rohdaten des Sensors).

Und ja, beim manuellen Verfahren drückt man ständig auf Zero der jeweiligen Achsen um additive Distanzen zu erreichen ohne selbst addieren zu müssen. Die Knöpfe sind wichtig. Zifferneingabe aber nicht. Man kann manuell immer dort hin fahren wo es mit 0 weiter geht.

Wer dann Motoren an den Achsen hat aber keine CNC möchte: Geheimknopf zum Umstellen auf absolute Koordinaten, Zero X Y Z hat man, Max X Y Z kommt hinzu zum Einstellen der Soft Stops (langes drücken der Zero Taste). Dann Knopf 'Verfahren negativ' 'Fräsen negativ', 'Fräsen positiv', 'Verfahren positiv' für jede Achse, also zweistufige 3d Cursortasten und einen Knopf um die Fräsgeschwindigkeit einstellen zu können, bei dem Z oft anders als X und Y sein sollten. Die Verfahrgeschwindigkeiten sind ja maschinengegeben, wer unbedingt will kann die auch einstellbar (reduzierbar) machen. Meist freut man sich aber beim Verfahren um volles Tempo, zumal es ja Beschleunigungs- und Bremsrampen gibt, langsam also bei kurzen Impulsen fährt.

Ohne CNC fräst man nur orthogonal, keine Kreise, kein SubD, keine Diagonale, daher primär zum Anfahren von Bohrkoordinaten zu gebrauchen oder planen. Sonst CNC.

Die Fräsgeschwindigkeit kann absolut "10mm/s" oder in chips angegeben werden "0.01mm x Schneidenanzahl x Drehzahl" wobei man dann eben auch die Schneidenanzahl des Fräsers spezifizieren muss und die DRO die Drehzahl kennen muss.

All das kann gut mit je einem Knopf der eine handvoll vorgegebener Tabellenwerte durchklackert erfolgen, man braucht keine Dezimaleingabe, eher noch ein Poti. Meins beeinflusst aber nur die Helligkeit der Anzeige.

Angehängte Dateien:
: Bearbeitet durch User
#8095087
Lesenswert?

Michael B. schrieb:

Eigentlich braucht man den ganzen Kram nicht, wenn es nur ein ReadOut sein soll, also keine Motoren steuert.

Doch, das ist durchaus sinnvoll! Bohrmuster mit Teilkreis und Startwinkel. Lineares Bohrmuster. Usw. ...
Das mit der Zielkoordinate und Restweg find ich auch gut. Kommt halt drauf an wie man die Arbeit vorbereitet (Fertigungszeichnung vs. Konstruktionszeichnung).
Mehrere Nullpunkte wenn man relativ arbeitet (im Sinne von G54).
Ob man die Rechnerei mit fz, S usw. einbauen will ist Geschmackssache. Dafür gibts fürs Smartphone gute Rechner (mein Tip: "Hoffmann ZR" auf Android).
Die Sache mit der Koordinatenliste ist auch sinnvoll. Aber irgendwann kommt man dann in den Bereich von G41/G42 mit Radiuskorrektur und dann wird es irgendwie unlösbar/schwierig/verwirrend.

Michael B. schrieb:

Man braucht nur 3 gut erreichbare Knöpfe, Zero X Y Z.

Und ein Undo. :-))

Verschiedene Werkzeuge haben verschiedene Offsets. Bei der Fräse ist es Z, an der Drehmaschine X und Z. Ausser man will bei jedem WZW neu einmessen.

Michael B. schrieb:

Zifferneingabe aber nicht.

Wenn man eine Kante anfährt und dann den Drm des Tasters abziehen will ...
Wenn man einen Drm andreht, nachmisst und dann auf das gemessene Maß einstellen will ...

Ich find die Anzeige des TO durchaus sinnvoll. Und wenn es schon ein LCD gibt, dann soll man das auch ausnutzen. Man kann sich mal aktuelle Digitalanzeigen (mit 7-Segment) ansehen um zu sehen was sinnvoll ist.

OP #8095454
Lesenswert?

Thomas F. schrieb:

Warum nutzt man diese 7-Segment-Style Koordinatenanzeige auf einem TFT?

Ich fand es praktisch optisch gut, ein sauberer ungrschnörkelter Style.. wie die China/alten DROs.

Nick schrieb:

Doch, das ist durchaus sinnvoll! Bohrmuster mit Teilkreis und Startwinkel. Lineares Bohrmuster. Usw. ...

Das stimmt,unter List kann man vorbereitete CSV in einem Ordner laden und speichern.

Christoph M. schrieb:

Apropos: War da KI am Werk?

Ich programmier zwar schon Swing seitdem es Swing/Java gibt (kleinere und größere Hobby Tool Ideen) ja, aber das Programm hat die Monatscredits von GitHub Pro an einem Wochenende verschlungen.. zu 90% nur Fleißarbeiten die das Tippen erspart haben.

Ideen, Lösungen und Optimierungen kannte die KI halt nicht.. es war sehr Basic.

Inch/mm könnte man noch umsetzen.

OP #8095555
Lesenswert?

Nachtrag:

Ich kenne nur die Deckel FP2 mit Heidenhain Monochrom Bernstein Monitor. (Positip 850) (Numpad und 4 Funktionstasten die je nach Menü am Bildschirmrand neu gekennzeichnet werden.)

Die alten Heidenhain Glasmaßstäbe haben leider dieses "11-µApp" Sinus Signal.. 3 Glasmaßstäbe TTL sind günstiger als eine Reperatur des altertümlichen Monitors.

Wenn man bei dem Alt DRO die Anleitung überflogen hat, kann es Praktisch alles, was man bei einer Fräse gebrauchen kann.

: Bearbeitet durch User
#8095571
Lesenswert?

Philipp K. schrieb:

Die alten Heidenhain Glasmaßstäbe haben leider dieses "11-µApp" Sinus Signal.. 3 Glasmaßstäbe TTL sind günstiger als eine Reperatur des altertümlichen Monitors.

Die zwei Sachen haben nur nichts miteinander zu tun.
Für den alten eingebrannten CRT gibt es Ersatz als LCD.
Die 11 µA-Glassmasstäbe gibt es immer noch von Haidenhein, selbst für die olle Kiste.
Bei einer CNC lohnen sich beide Reparaturen, wenn die Maschine ansonsten funktioniert. Ist halt eher was für Nacharbeit, simple Bearbeitung, zweiter Bearbeitungsschritt, ...
Wenn es eine schöde Digitalanzeige ist und man die ersetzen will, weil deren Elektronik kaputt ist, dann muss man erst mal ein DRO finden, das mit den Signalen was anfangen kann. Neue Massstäbe um an das neue DRO zu passen wird teuer. Für Magnescale kann man 1 € / mm (0,005 mm Auflösung) veranschlagen. Vom Chinesen gibt es Schlechteres für deutlich weniger. Plus die Arbeit die drei nicht passenden Leisten einzubauen.

OP #8095591
Lesenswert?

Nick schrieb:

Die zwei Sachen haben nur nichts miteinander zu tun.

Nutzen und Kosten..

Klar, wenn ich 2000 € für ein Upgrade und ggf. Austausch der 40 Jahre alten Glasmaßstäbe ausgeben möchte. Bzw. Reperatur der Positip ab 250€ (Während das Ding 3x im Jahr benutzt wird.)

Da probiere ich eher für 280€ 3 China Glasmaßstäbe 5µM und schaue erstmal was ich machen kann.. im moment läuft das GUI mit automatischer Bluetoothverbindung sogar auf nem 30€ Raspberry 3A+ (512MB Ram).. vielleicht wirds auch ein Refurbished Lenovo Yoga mit i5-6300u.

Das bleibt insgesamt erstmal eine Zukunftsvision, das ist alles noch eine Bastelei auf dem Schreibtisch.

: Bearbeitet durch User

Antwort schreiben

Bitte melde dich an, um einen Beitrag zu schreiben.

oder

Mit Google-Account einloggen

Die Registrierung ist kostenlos und dauert nur eine Minute.

Jetzt registrieren