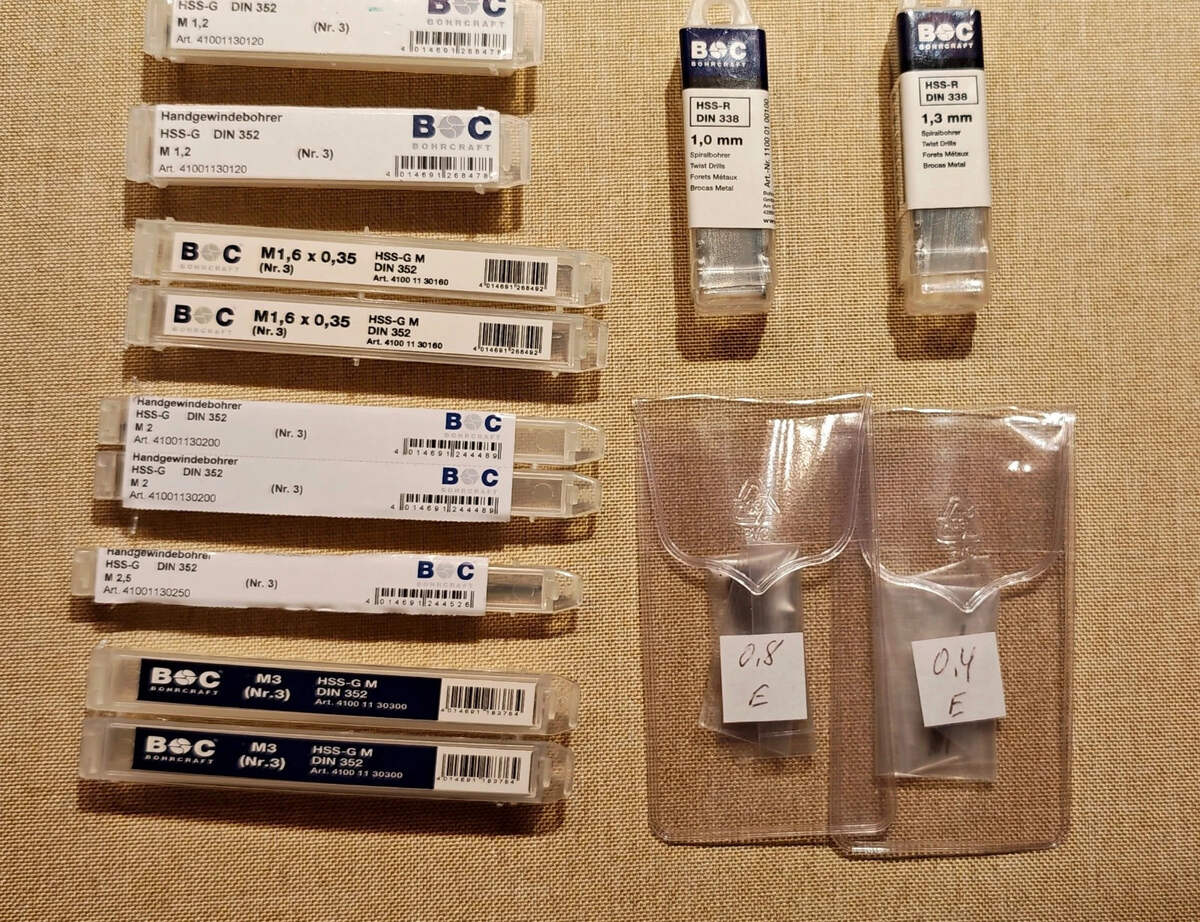
[V] Gewindebohrer M1,2 bis M3 und kleine Spiralbohrer - unbenutzt bzw. neu

OP #8111292

Vieleicht hat jemand Interesse - alles zusammen für 32 Euro + 3 Euro Porto. Alle Gewinde - / Spiralbohrer sind absolut neu und sind nicht verwendet worden. Es handelt sich um Einganghandgewindebohrer sowie um HSS Spiralbohrer. Weitere Infos gern per PN.

Angehängte Dateien:
: Bearbeitet durch User

Andreas S. schrieb:

Es handelt sich um Einganghandgewindebohrer

Das sind aber nur Fertigschneider aus Satzgewindebohrern. Daher das "Nr. 3". Kann man machen, der Anschnitt wird dann aber eher fummelig.
Die GeBo müssten dann keinen Ring am Schaft haben.
Vorschneider 1 Ring, Mittelschneider 2 Ringe, Fertigschneider kein Ring. Damit lässt sich der Fertigschneider nicht von einem "normalen" GeBo unterscheiden. Man sieht es aber am Anschnitt (also am Anfang).

An dem Bild sieht man es sehr schön:
https://gewindeaufschneider.de/blog/handgewindebohrer/

Der Einfachgewindebohrer sieht am Anfang wie der Linke aus und schneidet nach 3 Gängen das volle Profil.

OP

Das sind noch unbenutzte Restbestände - die anderen Gewindebohrer welche ich hier nicht anbiete habe ich hauptsächlich zum Nachschneiden von Durchgangsgewindebohrungen verwendet. Für Sacklöcher oder ein komplett neues Gewindeschneiden etc. sind diese nicht so optimal (wegen dem Anschnitt). Da sind die 3er Sets besser geeignet - aber die Feinmechanikspezialisten etc. wissen bestimmt genau wozu diese geeignet sind.

: Bearbeitet durch User
OP

Nachtrag : ein Zitat aus der "KI" betreffs DIN 362 :

"Einschnittgewindebohrer: Ermöglichen das Schneiden des vollständigen Gewindes in einem einzigen Arbeitsgang (oft mit Schälanschnitt für den Hand- oder Maschinengebrauch)."

Daher bitte nur Kaufen,wenn man damit umgehen kann und diese für den vorgesehenden Einsatzzweck geeignet sind.

P.S. zwischenzeitlich an
Christian M. verkauft

: Bearbeitet durch User

Andreas S. schrieb:

oft mit Schälanschnitt für den Hand- oder Maschinengebrauch

KI = Keine Intelligenz = Quatsch.

Es gibt zwei Grundtypen: Für Durchgangslöcher
Für Sacklöcher

Die für Durchgangslöcher führen den Span nach vorne ab und sind geradegenutet.
Die für Sacklöcher sind spiralgenutet und führen den Span nach hinten ab.

Das hat nix mit Hand oder Maschinenbetrieb zu tun, sondern einfach damit, wo man den Span haben will oder nicht haben will.

Es gibt noch Gewindeformer und die sind absolut nicht für Handbetrieb geeignet. Die werden einfach in ein größeres Loch (als für schneidene GeBo) gedreht und drücken das Material nach innen und aussen weg. Gut für die Serienfertigung. Geht aber nur, wenn der Vorschub exakt der Steigung entspricht. Kein Vorschub, kein Gewinde.

Für die kleine Werkstatt sind die für Sackloch besser, man kann genauso gut auch Durchgangslöcher schneiden. Satzgewindebohrer sind eher fürn Popo, ausser man will als Ungeübter absolut rechtwinklige Gewinde von Hand schneiden. Die lassen sich im Winkel besser korrigieren.

Der Fertigschneider ist zum Nachschneiden aber eine richtige Wahl.

Nick schrieb:

Es gibt noch Gewindeformer und die sind absolut nicht für Handbetrieb geeignet. Die werden einfach in ein größeres Loch (als für schneidene GeBo) gedreht und drücken das Material nach innen und aussen weg. Gut für die Serienfertigung.

Geht aber nur, wenn der Vorschub exakt der Steigung entspricht. Kein Vorschub, kein Gewinde.

Das ist so nicht richtig, der letzte Absatz ist krass falsch. Gewindeformer benötigen nur für die ersten Gänge etwas "Hilfe", etwas Druck, ziehen sich dann selber in das Material. Handling wie beim Gewindeschneidbohrer. Auch mit dem Akkuschrauber.

Gewindeformer haben u.A. den Vorteil deutlich stabiler und prozesssicherer zu sein. Insbesondere auch weil es keinen Span gibt der sich verklemmen kann. Gewinde werden stabiler weil sich das Material verfestigt. Wir nutzen gerne Gewindeformer für Kühlklötze und Kühlkörper. Nachteilig ist (für den Hobbyschrauber) da0 die Bohrung mit kleiner Toleranz ausgeführt sein muß. Beispielsweise 2,8mm für ein M3-Gewinde. Das dürfte mit der 200,- Euro Drehleier aus dem Baumarkt schwierig werden.

Es gibt auch gewindeformende (gewindefurchende) Schrauben, z.B. nach DIN 7500. Die haben (als Sechskantschraube) einen Kragen zum Andrücken mit einer Nuß. Hat man bestimmt schon gesehen. (nicht mit gewindeschneidenden (Blech-) Schauben verwechseln) Beispielsweise Motoren vom Papst (jetzt Siemens) haben oftmals die passenden Bohrungen für die Befestigung mit diesen Schrauben.

Für die kleine Werkstatt sind die für Sackloch besser, man kann genauso gut auch Durchgangslöcher schneiden.

Man muß bei dieser Aussage bedenken daß Sacklochgewindebohrer leichter brechen. Wegen der tieferen Spannut und weil sich der Span leicht verklemmen kann. Gewindebohrer für Durchgangslöcher sind deutlich stabiler, man möchte beide Ausführungen im Schrank haben.

Satzgewindebohrer sind eher fürn Popo, ausser man will als Ungeübter absolut rechtwinklige Gewinde von Hand schneiden.

Ganau dafür sind sind sie gemacht.

Uwe

: Bearbeitet durch User

Uwe B. schrieb:

Man muß bei dieser Aussage bedenken daß Sacklochgewindebohrer leichter brechen. Wegen der tieferen Spannut und weil sich der Span leicht verklemmen kann. Gewindebohrer für Durchgangslöcher sind deutlich stabiler, man möchte beide Ausführungen im Schrank haben.

Ich kann mich nicht mehr erinnern, wann mir zuletzt ein GeBo gebrochen ist. Vor 4 Jahren? Um eine Referenz zu haben: 1 Woche 5000 gebohrte Gewinde, alle Sackloch.

Überlast wegen Spänestau? Hatte ich wohl schon mal. Überlast wegen Späneknäuel am GeBo-Schaft kommt öfter vor wenn man nicht oft genug kontrolliert. Das ist aber eher Beweis dafür, dass der Span nicht bricht und sauber als ein Stück rausgeführt wird. Egal ob Durchgangsloch oder Sackloch, die GeBo werden stumpf (und nachgeschliffen) oder bekommen Ausbrüche (und werden weggeworfen). Die Lastüberwachung hört rechtzeitig auf. Wenn man natürlich die Maximallast bei einem stumpfen GeBo immer höher setzt, bricht er. Kein Wunder bei stumpfen Werkzeug. Und kein Wunder, wenn man stumpfes Werkzeug zurück in die Schublade legt.

Uwe B. schrieb:

Gewindeformer benötigen nur für die ersten Gänge etwas "Hilfe", etwas Druck,

Der Vorschub muss exakt stimmen, ansonsten vernuddelt man den Anfang.

Uwe B. schrieb:

Nachteilig ist (für den Hobbyschrauber) da0 die Bohrung mit kleiner Toleranz ausgeführt sein muß.

Darf nicht zu klein sein, es wird Volumen verdrängt und das muss irgendwo hin. Wir bohren manchmal absichtlich zu groß, weil das erforderliche Drehmoment zu hoch wird.*) Wer will, kann zu groß bohren, ist dann aber irgendwann beim Kerndurchmesser nicht mehr in der Toleranz. Die ist aber relativ großzügig.
http://www.iso-gewinde.at/ Standardtoleranz ist 6H
Bei einer Steigung von 1 etwa 0,2 mm

Uwe B. schrieb:

Gewindeformer haben u.A. den Vorteil deutlich stabiler und prozesssicherer zu sein.

Oder einfach mal nicht funktionieren. Und sich nicht nachschleifen lassen. Und höheren Verschleiß haben. Und nicht schneller sind.
Der Verschleiß ist aber bei Alu nicht relevant. Ich hab eine Former M4 der schon grob 40000 Gewinde geformt hat. Das spricht klar für einen Former in der Anwendung.
Bei 42CrMo4-QT sieht es aber komplett anders aus. Und da landet man dann auch mal bei innengekühlten Gewindeformern die dann noch preiswerter sind.
Extrembeispiel: Gewindeformer VHM M12 mit IK 420.- €

Uwe B. schrieb:

Es gibt auch gewindeformende (gewindefurchende) Schrauben, ...

... die ein anderes Profil haben und nicht mal annähernd einem Gewindeformer ähneln.

*) Bei so einer Maschine: https://www.bigliaspa.it/de/b620_de/

J. T. schrieb:

Dass er bei so vielen Gewinden noch Zeit findet, im Forum zu posten, ist schon fast beachtenswert.

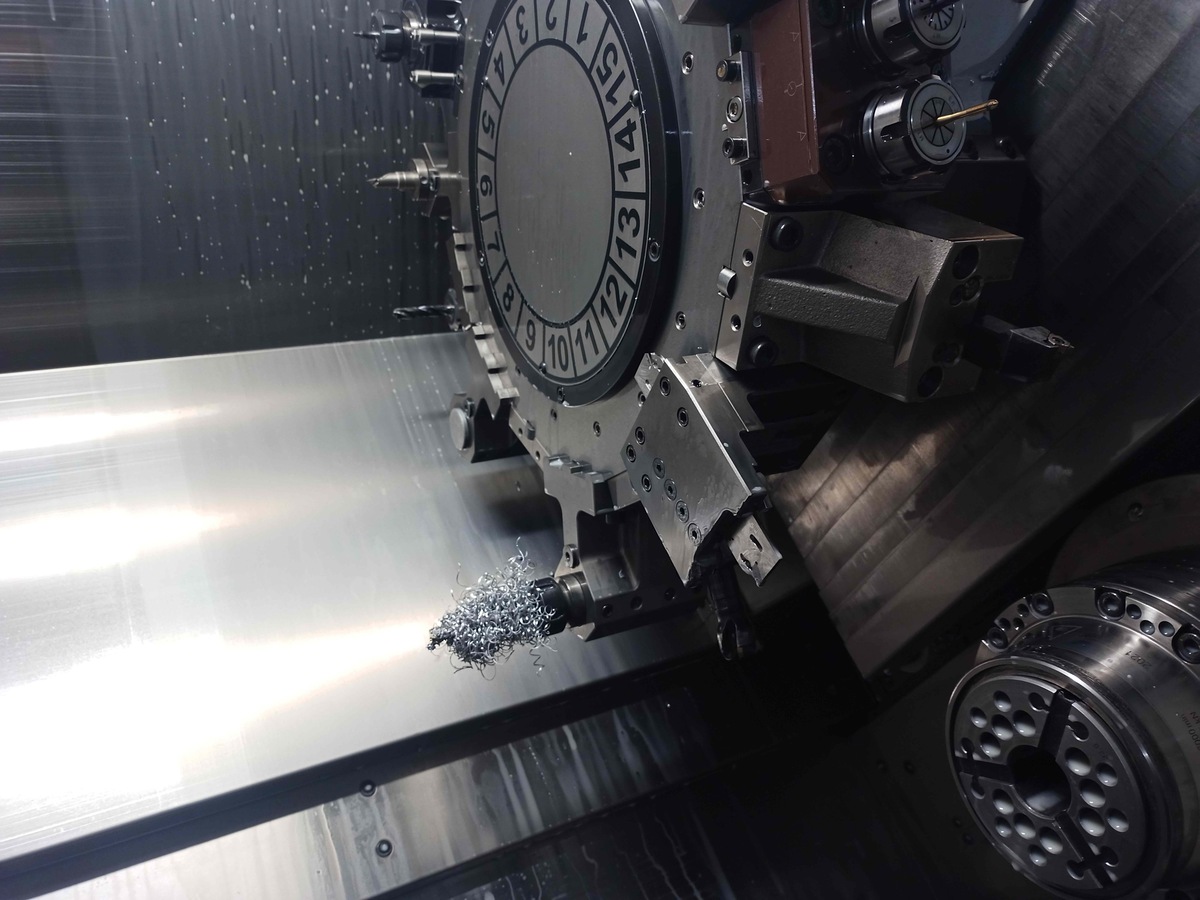
Auf einem CNC-Bearbeitungszentrum kein Problem. Die Maschine arbeitet und der Bediener steht daneben und daddelt auf dem Handy. Oder schreibt im Mikrocontroller Forum.

Uwe

: Bearbeitet durch User

Nick schrieb:

Ich kann mich nicht mehr erinnern, wann mir zuletzt ein GeBo gebrochen ist. Vor 4 Jahren? Um eine Referenz zu haben: 1 Woche 5000 gebohrte Gewinde, alle Sackloch.

Hast du dafür von Gühring eine goldene Uhr bekommen? Mindestens eine Urkunde?

Egal ob Durchgangsloch oder Sackloch, die GeBo werden stumpf (und nachgeschliffen) oder bekommen Ausbrüche (und werden weggeworfen). Die Lastüberwachung hört rechtzeitig auf. Wenn man natürlich die Maximallast bei einem stumpfen GeBo immer höher setzt, bricht er.

Auf einer modernen CNC-Maschine ist das alles kein Problem, natürlich. Bekannter Werkstoff, geeignetes Werkzeug, korrekte Parameter. Das geneigte Publikum in diesem Forum schneidet Gewinde eher von Hand, mit dem Akkuschrauber oder der Ständerbohrmaschine. Man hat Respekt vor der Aufgabe.

Uwe B. schrieb:

Gewindeformer benötigen nur für die ersten Gänge etwas "Hilfe", etwas Druck,

Der Vorschub muss exakt stimmen, ansonsten vernuddelt man den Anfang.

Unsinn.

Uwe B. schrieb:

Es gibt auch gewindeformende (gewindefurchende) Schrauben, ...

... die ein anderes Profil haben und nicht mal annähernd einem Gewindeformer ähneln.

Ich habe (mal wieder) den Eindruck daß wir beide in unterschiedlichen Universen leben

*) Bei so einer Maschine: https://www.bigliaspa.it/de/b620_de/

Zuhause haben alle Kinder Murmeln...

Uwe

Uwe B. schrieb:

Nick schrieb:

Ich kann mich nicht mehr erinnern, wann mir zuletzt ein GeBo gebrochen ist. Vor 4 Jahren? Um eine Referenz zu haben: 1 Woche 5000 gebohrte Gewinde, alle Sackloch.

Hast du dafür von Gühring eine goldene Uhr bekommen? Mindestens eine Urkunde?

Ob Nick die Marke Gühring schon mal gehört hat?
Ob Nick weiß, dass die verschiedene Gewindewerkzeuge haben?
Ob Nick nicht eher Teile in den Automaten legt, den zuvor ein Fachmann eingerichtet hat?

Uwe B. schrieb:

Das geneigte Publikum in diesem Forum schneidet Gewinde eher von Hand, mit dem Akkuschrauber oder der Ständerbohrmaschine. Man hat Respekt vor der Aufgabe.

Wohl wahr. Den letzten M3 habe ich in einem Alu-Kühlkörper versenkt, von einem SLOT-Pentium geerntet. Das Zeug war dermaßen weich, dass sich kaum Span bilden wollte und auch alle paar Grad wieder zurückdrehen sich kritisch anfühlte.

Manfred P. schrieb:

Ob Nick die Marke Gühring schon mal gehört hat?

Na, zumindest "wirft man mir das vor":

Uwe B. schrieb:

Hast du dafür von Gühring eine goldene Uhr bekommen?

Ob Nick weiß, dass die verschiedene Gewindewerkzeuge haben?

Kannst du wenigstens lesen?
Beitrag "Re: [V] Gewindebohrer M1,2 bis M3 und kleine Spiralbohrer - unbenutzt bzw. neu"

Ob Nick nicht eher Teile in den Automaten legt, den zuvor ein Fachmann eingerichtet hat?

Ich leg nicht mal Teile ein, "meine" drei CNC-Drehmaschinen haben alle Stangenlader. Ansonsten darfst du dir zusammenfantasieren was dir passt. Stimmen wirds trotzdem nicht. Ich hab privat eine CNC-Drehmaschine, die ich sogar selbst programiere. Irre, oder?

Manfred P. schrieb:

dass sich kaum Span bilden wollte und auch alle paar Grad wieder zurückdrehen sich kritisch anfühlte.

Ja, die Mähr, dass man den Span brechen muss, hält sich wohl ewig. Schmieren ist das Zauberwort. Es gibt spezielle Schneidöle. WD-40 zählt nicht dazu. Wenn der Span nicht bricht, passt alles, denn dann kommt er auch tatsächlich raus. -> Bild GeBo.
Wenn das mit dem Spanbrechen stimmen würde, gäbe es einen Zyklus "Gewindebohren mit Spanbrechen für Puckelfreds".

Uwe B. schrieb:

Hast du dafür von Gühring eine goldene Uhr bekommen? Mindestens eine Urkunde?

Der Gühring-Aussendienst würde eher kommen, wenn ich ständig welche abbrechen würde. Bei mir war er noch nicht...

Uwe B. schrieb:

Auf einer modernen CNC-Maschine ist das alles kein Problem, natürlich. Bekannter Werkstoff, geeignetes Werkzeug, korrekte Parameter.

Also da fällt bei schneiden von Hand nur die Schnittgeschwindigkeit raus, der Rest bleibt.

Man hat Respekt vor der Aufgabe.

Man hat Angst? und auf einer CNC kann man einfach einen Knopf drücken und dann passt alles? Ganz von alleine? Es muss beim ersten Teil passen, bei allen folgenden passt es dann auch, wenn man weiter kontrolliert.

Uwe B. schrieb:

Der Vorschub muss exakt stimmen, ansonsten vernuddelt man den Anfang.

Unsinn.

Doch! Nein! Ohh!
Such mal einen Hersteller für Former, der dringend zu Ausgleichsfuttern rät. Keinen gefunden? Komisch!

Uwe B. schrieb:

Ich habe (mal wieder) den Eindruck daß wir beide in unterschiedlichen Universen leben

Wenn du hinterm Mond lebst, ist das kein anderes Universum.

Uwe B. schrieb:

*) Bei so einer Maschine: https://www.bigliaspa.it/de/b620_de/

Zuhause haben alle Kinder Murmeln...

Dann bleib bei den Murmeln. Auf einer CNC gelten die gleichen Regeln wie beim Handschneiden, nur die Schnittgeschwindigkeit ist höher, folglich die Last. Dennoch halten die GeBo das aus. Auch die für Sackloch. Auch hier gilt das Bild GeBo.

Udo S. schrieb:

Ja aber er schreibt ja "Ihm ist kein Gewindebohrer mehr abgebrochen", und nichte seiner CNC. Nick schrieb:

Ich kann mich nicht mehr erinnern, wann mir zuletzt ein GeBo gebrochen ist.

"Herr Richter, ich hab den Fußgänger nicht über den Haufen gefahren, es war das Auto". Auch von Hand angetriebene hab ich schon lange nicht mehr abgebrochen. In meinem Leben wohl 5 Stück?

J. T. schrieb:

aber unser guter Nick behauptete ER hätte 5000 gemacht, CNC-Dreh-Fräsis wurden nicht erwähnt ;-) :D

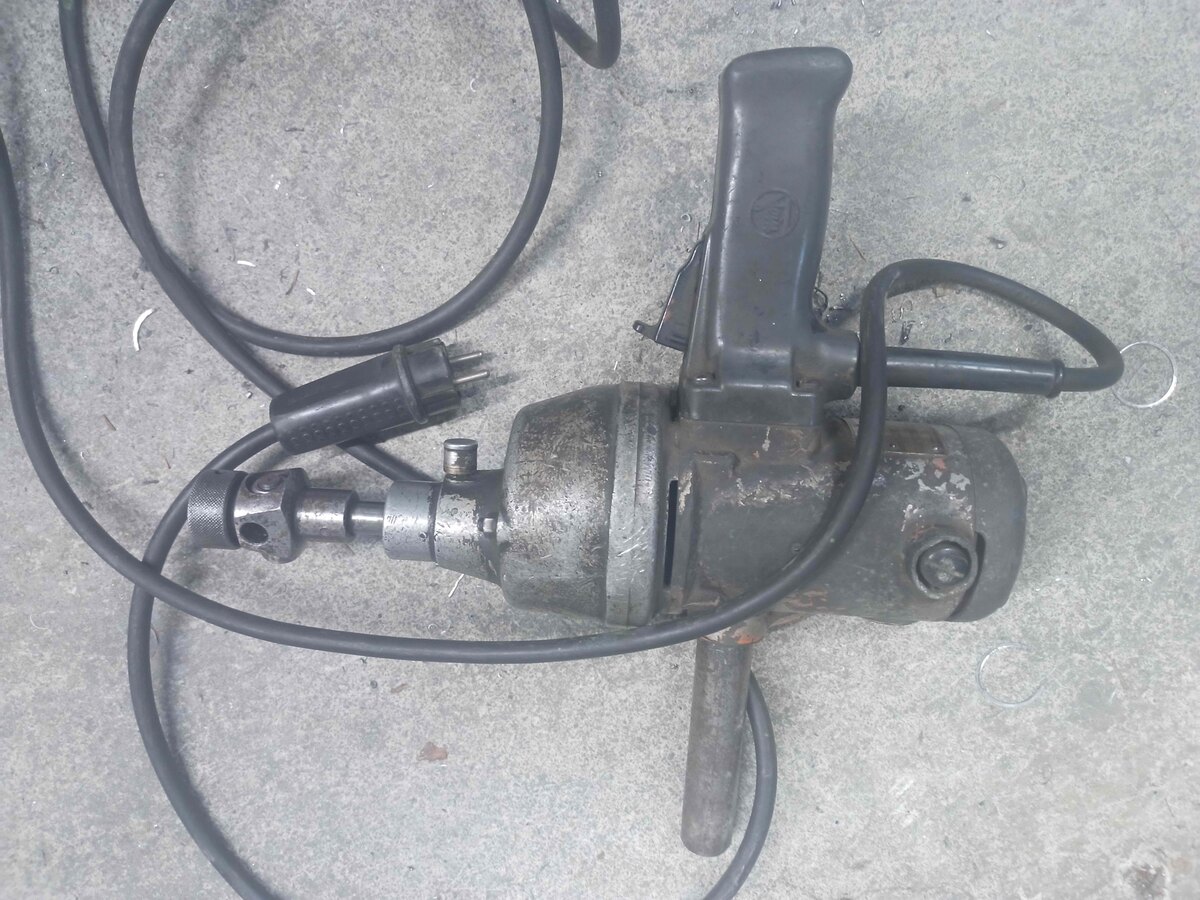
Dann hast du selbst auch noch nie ein Gewinde geschnitten, es war der Gewindebohrer. Und wenn ich 5000 Gewinde irgendwo reinballern müsste, dann könnte ich das auch knapp an einem Tag schaffen. Mit der Hand ... äh ... mit der Gewindebohrmaschine. Für 20 € konnte ich aufm Flohmarkt nicht nein sagen. Die funktioniert perfekt, der Verkäufer wusste wohl nicht was das ist. -> Bild Fein

Lu schrieb:

Als ich einen schrägen M6 Gewindebohrer mit dem rechten Winkel ausrichten wollte,

Dann hat dir keiner gezeigt, wie das geht. Schade. Die Profis hier können dir das sicherlich erklären.

Uwe B. schrieb:

Oder schreibt im Mikrocontroller Forum.

Sicher nicht. Ich hab keinen Zugriff aufs Forum aufm Handy eingerichtet.

Angehängte Dateien:

Nick schrieb:

Uwe B. schrieb:

Der Vorschub muss exakt stimmen, ansonsten vernuddelt man den Anfang.

Unsinn.

Doch! Nein! Ohh! Such mal einen Hersteller für Former, der dringend zu Ausgleichsfuttern rät. Keinen gefunden? Komisch!

Die Hersteller der Gewindeformer empfehlen bei Synchronspindeln dringend Synchronfutter. Das sind (Längen-) Ausgleichsfutter mit begrenztem Ausgleichsweg.
Meine (ältere) MAHO hat keine Synchronspindel, ich muß daher bei der Herstellung vom Gewinden mit einem Ausgleichsfutter arbeiten. Gewindeformen funktioniert so einwandfrei. Ich nutze das für M3 und M4 in Alu
Auf der Bohrmaschine benutze ich einen Tapmatic Schneidapparat. Vorschub locker und mit Gefühl von Hand. (Teilweise wird gebohrt auf der CNC, Gewinde auf der Bohrmaschine. Geht bei meinen Maschinen schneller)

Auf einer CNC ohne Ausgleichsfutter (auch mit Synchronfutter) muß der Vorschub natürlich exakt passen sonst bricht der Gewindeformer oder das Gewinde wird vergnaddelt. Das bedeutet aber nicht daß Gewindeformer auf Maschinen ohne Synchronspindel (oder von Hand) nicht funktionieren.

Uwe B. schrieb:

Ich habe (mal wieder) den Eindruck daß wir beide in unterschiedlichen Universen leben

Wenn du hinterm Mond lebst, ist das kein anderes Universum.

Ich meine daß du es bist der die in der Industrie gerne genommenen gewindefurchenden Schrauben nicht kennt... (Ich vermute du verwechselst die mit Gewindeschneidenden (z.B. Blech-) Schrauben.

Uwe

: Bearbeitet durch User

Uwe B. schrieb:

Die Hersteller der Gewindeformer empfehlen bei Synchronspindeln dringend Synchronfutter. Das sind (Längen-) Ausgleichsfutter mit begrenztem Ausgleichsweg.

Eine Synchronspindel zeichnet sich dadurch aus, dass die Drehbewegung exakt synchron zum Vorschub in Z gehalten werden kann. Exakt heißt exakt. Synchron heißt synchron.
Der Zyklus dazu ist G84. Irgendwelche Idioten nennen das "rigid tapping".
Üblicherweise gibt die Spindel das Signal aus und schleppt die Z-Achse entsprechend. Das Bohren geht auch mit 1300 UpM. Schon irre, wenn man bedenkt, dass da noch 3 Meter Material dahinter hängen können. Manche Maschinen können sogar den Rückzug mit höherer Drehzahl machen.

Der Rest von dir ist es nicht Wert drauf einzugehen.

Antwort schreiben

Formatierung
  • [c]C-Code[/c]
  • [code]Code in anderen Sprachen, ASCII-Zeichnungen[/code]
  • [math]Formel in LaTeX-Syntax[/math]
  • [[Titel]] – Link zu einem Artikel
  • Verweis auf einen anderen Beitrag: Rechtsklick auf dessen Beitrags-ID (#8078628), „Adresse kopieren“, in den Text einfügen

Mehr zur Formatierung

Längeren Sourcecode als Anhang, nicht in den Text. JPG nur für Fotos und Scans; Zeichnungen und Screenshots als PNG oder GIF. Siehe Bildformate.

Schon registriert? Anmelden

Wird nicht angezeigt. Wir schicken dir einen Link; sobald du damit bestätigst, erscheint dein Beitrag.

Mit dem Abschicken legst du einen kostenlosen Account an und erkennst die Nutzungsbedingungen und die Datenschutzerklärung an.