ich habe es mir zum Hobby gemacht, Dinge aus Blech zu bauen und verbaue dadurch einige Blindnieten. Mit Akkuschrauber bohren, Nieten(Druckluft), fertig.
Allerdings ist der dicke Akkuschrauber mit seinen 1800U/min etwas weniger optimal für die 2,4mm Löcher. Das Bohren klappt schon, kein Thema, aber nach 200 Nieten wird das Gerät immer schwerer und die Bohrer leiden durch die geringe Drehzahl auch. Die Berechnungstools im Netz sagen für AlMg3 irgendwas von 3800-9200U/min.
Kennt jemand ein elektrisches Maschinchen, das man dafür verwenden könnte?
Anforderungen:
-Akku wäre schön, muss aber nicht. Wegen Lärm keine Druckluft!
-Bohrdurchmesser maximal 3,2mm
-Drehzahl >=4000U/min
-möglichst kompakt
-Die Berechnungstools sagen was von 150W Bohrleistung, wobei das wohl mit Gefühl in den Fingern auch weniger sein sollte
Was ich schon ausprobiert habe war ein billig-Dremel, aber mangels Hubraum schafft er seine 150W wohl erst kurz vor Drehzahlbegrenzer.
ich kenne jetzt keine Akku Bohrmaschiene die derart hoch dreht außer die neuen 3 Gang Geräte von z.B. Metabo der soll 4000 Schaffen. BS 18 LTX-3 BL Q I Metal (603180840)
Gibt auch schon 4 gang von anderen herstellen...
Die sind aber alle Samt sehr schwer. Ich habe selbst den oben genannten von Metabo und das ist ein geiles Teil aber 300 Löcher am stück frei Hand würde ich damit nicht Bohren wollen.
Wäre eine Art Kranarm mit Zugseil wo die Maschine Dran hängt eine Möglichkeit? An stationären Arbeitsplätzen ja gang und gebe und echt eine gute Sache.
Zu Hause auch als selbst bau aus Holz z.B. recht schnell realisierbar denke ich.
Allerdings ist der dicke Akkuschrauber mit seinen 1800U/min etwas
weniger optimal für die 2,4mm Löcher.
Für 2,4mm Nieten wird doch mit 2,5mm Durchmesser gebohrt.
Das Bohren klappt schon, kein
Thema, aber nach 200 Nieten wird das Gerät immer schwerer und die Bohrer
leiden durch die geringe Drehzahl auch.
Hast Du auch einen geeigneten Bohrer genommen? Meine Karosseriebohrer halten deutlich länger. Die haben keine Fase, drehen leicht ins Blech und ergeben schöne runde Löcher. Zudem kostet so ein Bohrer < 1€ und hat auch noch 2 nutzbare Seiten.
Hast Du auch einen geeigneten Bohrer genommen? Meine Karosseriebohrer
halten deutlich länger. Die haben keine Fase, drehen leicht ins Blech
und ergeben schöne runde Löcher. Zudem kostet so ein Bohrer < 1€ und hat
auch noch 2 nutzbare Seiten.
Ich vergaß: Karosseriebohrer sind spitz angeschliffen. Man kann sich daher meist das ankörnen sparen.
da stehn leider auch nur 100W, die Dinger leben ja von Drehzahl. Bohren bis so 1,5mm geht, darüber komme ich in Alu nicht weit. und mit zu wenig Druck bleibt zwar die Drehzahl hoch, aber man macht ja mehr Wärme als Späne.
Bei der Drehzahl bzgl Bohren in Metall geht es vornehmlich um Wirtschaftlichkeit. Ein 3fünfer Bohrer stirbt nicht wenn er zu langsam läuft, er arbeitet nur nicht am Optimum dessen, was die Industrie gerne hätte.
Dem TO ist schlicht anzuraten, sich irgendeinen Akkuschrauber zuzulegen dessen Gewicht sein Handgelenk nicht binnen Minuten ruiniert. Läuft er etwas lahm, dann bohrt er eben ein paar Sekunden länger. Ja, und? Scheiß drauf, Zeit hat er doch.
Die kleinen, handlichen Schnellläufer haben allesamt das Problem mit magerem Drehmoment, da wird er nicht glücklich damit. Und hat kaum was in der Hand womit er Kraft ausüben kann oder Gegenhalten wenn der Bohrer unten wieder aus dem Material austritt.
Weit wichtiger sind anständige Bohrer, mit hinterschliffener Querschneide. Nicht billig, aber in etwa der Unterschied zwischen Glühlampe mit Kohlefaden und einer modernen LED.
Sollte Not am Manne sein, kann ich gerne mit einem Exemplar zur Probe aushelfen.
Ich würde HSS-E Bohrer nehmen und in Alu mit Spiritus als Schmierung/Kühlung bohren. Da ist die Drehzahl fast egal.
Und man kann das auch mit einer richtig großen Maschine bohren (die die richtige Drehzahl bietet). Die schwere Maschine über Umlenkrolle an der Decke mit Gegengewicht aufhängen. Wird in der Industrie auch nicht viel anders gemacht.....
Unter 6mm schleif ich nix mehr, die kommen in die Tonne. Geht auch mit Brille nicht mehr wirklich gut.
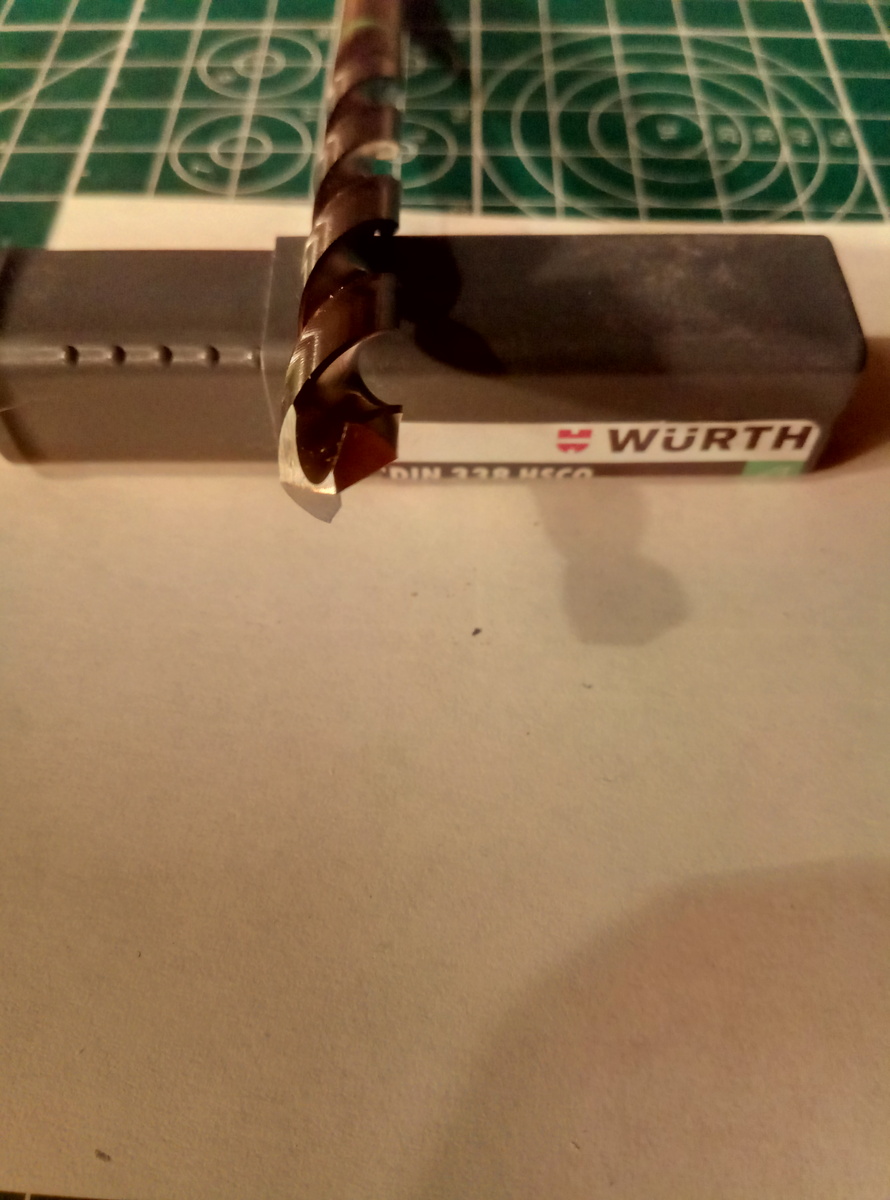
Hab versucht Dir das mal fotografisch einzufangen, am Beispiel 8,5mm. Standard-Bohrer haben eine Querschneide, die eben nicht schneidet sondern mit Kraft durchs Material gedruckt werden muss. Im Handel erhältlich sind "hinterschliffene" Bohrer, mit anderer Geometrie, hierdurch entfällt die Querschneide nahezu. Im Ergebnis erhält man eine präzisere Bohrung bei erheblich weniger Kraftaufwand und Reibwärme, die Schneiden graben sich fast von selbst durchs Material. Sind aber auch wesentlich sensibler, fällt bei Alu aber nicht so sehr ins Gewicht.
große Drehzahl haben auch "Nagelfräsen" (für Fingernägel und Fußnägel). Angeblich über 30.000 U/min.
Ob da aber auch die Leistung ausreicht für dein vorgesehenen Einsatzzweck?
Andererseits: ist eine hohe Gesamtleistung denn überhaupt notwendig? Zahnarzt-Turbinen haben auch eine sehr hohe Drehzahl, sie schleifen Zähne und Zahnschmelz, Keramikeinsätze und Metalle "mal eben so" auch unkompliziert weg.
Allerdings ist der dicke Akkuschrauber mit seinen 1800U/min etwas
weniger optimal für die 2,4mm Löcher.
Kennt jemand ein elektrisches Maschinchen, das man dafür verwenden
könnte?
Ich denke, das schafft jede "Billig-Dremel" problemlos.
Allerdings ist der dicke Akkuschrauber mit seinen 1800U/min etwas
weniger optimal für die 2,4mm Löcher.
Kennt jemand ein elektrisches Maschinchen, das man dafür verwenden
könnte?
Ich denke, das schafft jede "Billig-Dremel" problemlos.
da stehn leider auch nur 100W, die Dinger leben ja von Drehzahl. Bohren
bis so 1,5mm geht, darüber komme ich in Alu nicht weit. und mit zu wenig
Druck bleibt zwar die Drehzahl hoch, aber man macht ja mehr Wärme als
Späne.
Am Ende fehlt es halt an Drehmoment.
Also, ich mache das bei Blechen mit Karosseriebohrer, die sind ja extra für Blech, und Bohrmaschine. Funktioniert auch bei größeren Löchern, z.B. am Auto für Schweißpunkte problemlos.
Michael L.
Schau mal nochmal nach:
18V 20 "Der bürstenlose Motor liefert in Kombination mit ProCORE18V-Akkutechnologie kabellose Leistung, die der eines kabelgebundenen 700-W-Geradschleifers entspricht"
bzw. GGS 18V-10 equivalent 1000W
https://www.bosch-professional.com/de/de/products/ggs-18v-10-slc-06012B4001
Bei der Drehzahl bzgl Bohren in Metall geht es vornehmlich um
Wirtschaftlichkeit.
[..]
Weit wichtiger sind anständige Bohrer, mit hinterschliffener
Querschneide.
[..]
Sollte Not am Manne sein, kann ich gerne mit einem Exemplar zur Probe
aushelfen.
Ich hätte hier eine handliche Bohrmaschine mit 220V und 2500 U/min, die das samt passendem Bohrer klaglos erledigen würde.
Meine Tischbohrmaschine der 100kg-Klasse kann bis 4000 U/min, aber mir fällt nicht ein, wann ich zuletzt so hoch gedreht habe.
Was eigentlich wurde da nicht verstanden, von jemandem, der beruflich
Metallbau macht:
Das Problem ist, daß er lustig drauflos plappert, ohne den Thread zu lesen: Der von ihm in Beitrag "Re: [S]Bohrmaschine Drehzahl >4000U/min" fotografierte Bohrer z.B. ist für Löcher in dünnen Blechen, und das will der TE ja bohren, ungeeignet usw. usf.
Der von ihm fotografierte Bohrer z.B. ist für Löcher in dünnen [...] ungeeignet.
Mumpitz.
Er ist das Mittel der Wahl, wenn für filigrane Basteleien der Körner nicht verwendet werden kann; er bohrt exakt dort wo er soll, und wandert nicht ab. Wenn Du mit solchem Werkzeug auch mit viel Übung nicht zurechtkommst, ist nicht der Bohrer das Problem.
Meine Tischbohrmaschine der 100kg-Klasse kann bis 4000 U/min, aber mir
fällt nicht ein, wann ich zuletzt so hoch gedreht habe.
Wozu auch, Eile mit Weile führt auch zum Ziel. Es geht hier um private Basteleien, da spielt der Faktor Zeit keine große Rolle. Da muss man etliche zehn kg nicht groß in Bewegung quälen, nur um für ein paar Bohrungen auf die Schnittgeschwindigkeit lt. Tabellenbuch zu kommen. Das ist Aufgabe der Automaten der Industrie.
ich kenne jetzt keine Akku Bohrmaschiene die derart hoch dreht außer die
neuen 3 Gang Geräte von z.B. Metabo der soll 4000 Schaffen. BS 18 LTX-3
BL Q I Metal (603180840)
Gibt auch schon 4 gang von anderen herstellen...
Die sind aber alle Samt sehr schwer. Ich habe selbst den oben genannten
von Metabo und das ist ein geiles Teil aber 300 Löcher am stück frei
Hand würde ich damit nicht Bohren wollen.
Genau das Gewicht ist wohl das Problem, ein 3-Gang-Gerät mit einem maximalen Drehmoment jenseits der 100 Nm ist nun mal kein Leichtgewicht. Aber Metabo hat auch ein wesentlich leichteres Ein-Gang-Gerät mit 4000 RPM (Metabo BE 18 LTX 6). Die Drehzahl sollte eigentlich reichen für die Anwendung (auch wenn man in den Tabellen manchmal noch höhere Schnittgeschwindigkeiten findet) und die angegebene Bohrleistung ist 6mm in Stahl, reicht also problemlos für die üblichen Blindniet-Druchmesser.
Bei der Drehzahl bzgl Bohren in Metall geht es vornehmlich um
Wirtschaftlichkeit. Ein 3fünfer Bohrer stirbt nicht wenn er zu langsam
läuft, er arbeitet nur nicht am Optimum dessen, was die Industrie gerne
hätte.
Eine niedrige Schnittgeschwindigkeit ist kein Problem. Ein zu niedriger Vorschub, typisch beim Arbeiten mit der Handleier, schon. Die Schneiden leiden dabei sehr.
Weit wichtiger sind anständige Bohrer, mit hinterschliffener
Querschneide.
Ausgespitzte Querschneide, Form A oder Form B. Dürfte bei 2,4mm Bohrern imho schwer zu finden sein.
Den Bohrer regelmäßig nach kalt aufgeschweißtem Alu untersuchen und ggf. mit einem Tropfen Spiritus kühlen. Das hängt sehr von der Legierung des Materials ab.
Den Bohrer regelmäßig nach kalt aufgeschweißtem Alu untersuchen und ggf.
mit einem Tropfen Spiritus kühlen. Das hängt sehr von der Legierung des
Materials ab.
Aufbauschneiden sind auch vom Material / der Legierung des Bohrers selbst abhängig; manche Elemente bilden unter Druck & Wärme eine Affinität zueinander aus. Führt zu weit, und ich bin nicht firm genug das hier zu vertiefen.
Ein zu niedriger Vorschub, typisch beim Arbeiten mit der Handleier,
schon. Die Schneiden leiden dabei sehr.
Nun, das tun sie auch bei zu großem Vorschub. Prinzipiell ist auch jede Ständerbohrmaschine ohne Vorschub eine Handleier, lediglich die Position des Werkstücks zum Werkzeug ist fix. Den Vorschub bestimmt hier das Gefühl, passt dieses nicht, klappt's auch mit dem Akkuschrauber kaum.
Und selbst wenn besagte Ständerbohrmaschine über Vorschub verfügt, bleibt das noch ein fauler Kompromiss: Er ist direkt an die Drehzahl der Spindel gekoppelt, und nur stufenweise vorwählbar.
Gleiches gilt für den Spitzenwinkel des Bohrers, Standard sind hier 118°. Passt auch nicht immer und überall, für CrNi nehme ich gerne 130° zur Hand...
Ein Fass ohne Boden also, der TO ist schon lange ausgestiegen aus der Diskussion.
Im Baumarkt tatsächlich schwer, im Fachhandel ohne Probleme. Habe ich
hier auf dem Tisch liegen.
Bei so kleinen Bohrern habe ich nie darauf geachtet. Tatsächlich sind meine Standardbohrer (geschliffen, nicht greollt erst ab 3mm Durchmesser ausgespitzt. Gühring z.B. spitzt die Universalbohrer ab 1mm wenn ich den Katalog richtig verstehe.
Ein zu niedriger Vorschub, typisch beim Arbeiten mit der Handleier,
schon. Die Schneiden leiden dabei sehr.
Nun, das tun sie auch bei zu großem Vorschub.
Ich dachte das müsste man nicht extra erwähnen...
Prinzipiell ist auch jede
Ständerbohrmaschine ohne Vorschub eine Handleier, lediglich die Position
des Werkstücks zum Werkzeug ist fix. Den Vorschub bestimmt hier das
Gefühl
Ja, aber man hat die Sache im Blick, kann den Span beurteilen und "nachregeln"
passt dieses nicht, klappt's auch mit dem Akkuschrauber kaum.
Meine Beobachtung ist daß mit der Handbohrmaschine oft mit zu hoher Drehzahl und zu wenig Vorschub (Druck) gelöchert wird. (In Stahl) Die Bohrer, nunmehr mit blaue Spitze, taugen nichts, verkündet dann der eifrige Hilfsmechaniker.
Auf der Ständerbohrmaschine geht es dann in der Regel andersherum. Auch nicht wirklich besser.
Und selbst wenn besagte Ständerbohrmaschine über Vorschub verfügt,
bleibt das noch ein fauler Kompromiss: Er ist direkt an die Drehzahl der
Spindel gekoppelt, und nur stufenweise vorwählbar.
Der automatische Vorschub macht eh erst bei wirklich dicken Löchern in den Doppel-T-Träger Sinn. Da kommt es denn nicht mehr so exakt darauf an.
Ein Fass ohne Boden also, der TO ist schon lange ausgestiegen aus der
Diskussion.
Wenn du was universelles und langlebiges haben möchtest würde ich dir einen Akkuschrauber von Fein empfehlen: ASCM 18-4. Der wurde genau für solche zwecke entworfen, hat 4 Gänge und kann mit einem Bosch 18V Akku betrieben werden.
Eine eigene Frage?
Dieser Thread ist über ein Jahr alt.
Stell sie in einem eigenen Thread – dort lesen mehr Leute mit, und sie wird öfter und schneller beantwortet.