Gast
#1036830
Hallo ´Zusammen

Wir haben beim Bleifrei Wellenlöten immer wieder Zinnschlüsse trotz
Lotfängern. Kann mir jemand Tipps zum Paddesign geben um dieses Problem
zu beheben?


Gruß

Sepp
|
Anzeige
|
Bleifrei Wellenlöten von 2mmRM
Gast
#1036830
Hallo ´Zusammen Wir haben beim Bleifrei Wellenlöten immer wieder Zinnschlüsse trotz Lotfängern. Kann mir jemand Tipps zum Paddesign geben um dieses Problem zu beheben? Gruß Sepp
Gast
#1036843
Lassen sich nicht komplett vermeiden, Lotfänger bringen nur an den
letzten Pins was, sofern längs gefahren wird. Bei Querfahrt haste Pech.
Was empfiehlt der Bauteilhersteller? Wie gross ist der Pinüberstand?
Gast
#1036846
Die Pads haben 1.47mm Durchmesser - sobleibt ein halber mm zwischen den
Pads..


Gruß
Sepp
Gast
#1036849
Wenn Ihr bei 2mm Raster Brücken habt, ist euer Prozess falsch
eingestellt. Wir schaffen hier problemlos SO08 mit RM 1,27mm ohne
Spezialpads und ohne Lotfänger.
Wie oft ist "immer wieder"?
Ansonsten: Wie sieht der Lotfänger aus (Größe& Abstand)?
Wenn Du das Design ändern kannst: Seite für die SMDs wechseln und
Reflow-Löten. Brücken bei Welle sind nie zu 100% zu vermeiden, nur
extrem zu minimieren.
Gast
#1036855
> Die Pads haben 1.47mm Durchmesser

Das sagt nicht viel. Bohrdurchmesser, Pindurchmesser, Pinüberstand?

> Wir schaffen hier problemlos SO08 mit RM 1,27mm

Kann man nicht direkt vergleichen, weil die Pads flach aufliegen im
Gegensatz zu Pins.
Gast
#1036858
Auch das verwendete Flußmittel kann eine Rolle spielen.
Gast
#1036866
Wir haben eine relativ schmalbrüstige Lötanlage von ATF, unsere
Produktion hat schon einiges herumexperimentiert (Chipwelle off.. etc)
nun bin ich aus der HW wieder am Ball...

lg
Sepp
Gast
#1036868
> Auch das verwendete Flußmittel kann eine Rolle spielen.

Ja, und Temperatur, Geschwindigkeit, Vorheizung, Geometrie der Welle,
und, und......
Gast
#1036871
> Wir haben eine relativ schmalbrüstige Lötanlage von ATF, unsere
Produktion hat schon einiges herumexperimentiert (Chipwelle off..

Haben wir auch- die Chipwelle wurde als erstes totgelegt.

Auch wenn einige das nicht wahrhaben wollen, Löten -ob verbleit oder
bleifrei- ist alles andere als trivial.
Gast
#1036885
Hab grad erst das Photo gesehen- sooo schlimm ist das ja auch nicht.

1. Die Lotfänger rechts nutzen so nichts.

2. Die Platte hängt vermutlich sehr stark durch, da stimmt der Abstand
zur Welle nicht mehr. Besser wäre Querfahrt.

Parameter der Maschine (Temperaturen, Lot, Geschwindigkeit usw.)?
Gast
#1036913
@Bensch warum genau nutzen die Lotfänger nichts?

mittlerweile wurde die Lötrichtung geändert...

Die anderen Details werd ich noch ermitteln...

lg Sepp
Gast
#1037072
Die Lotfänger sind bezüglich der Durchlaufrichtung schon richtig positioniert, aber zu klein, falscher Abstand. Faustregel: Selber abstnd wie die Pads davor, selbe bis doppelte Größe. Man kann gut sehen wie an vielen Lotfängern gar nichts hängen bleibt. aber bei größer machen und wegrücken scheints da auch Platzprobleme zu geben wenn du die Stecker nicht verschieben kannst. Ansonsten: mehr/anderer Fluxer, andere Welle, andere Geschwindigkeit Hatten das selbe Problem. Stimme meinem Vorredner zu Lötfänger bringen in diesem Fall nichts. Bei uns war das Problem das das Flußmittel nicht aussreichend war!! Mfg Mathias
Gast
#1037117
Ja, ausreichend Flussmittel ist schon nötig- ABER....

1. zuviel davon und die Platinen sehen aus wie Sau.

2. Harj hat vermutlich eine ATF 13/25- wie wir auch. Dabei ist das
Problem die kurze Trockenstrecke, ist halt immer ein Kompromiss, wenn
kein Platz da ist. Bei zuviel Flussmittel trocknet das Zeug evtl. nicht
komplett, das gibt dann auf der Welle eine ordentliche Schweinerei und
Stinkerei.
Gast
#1037137
was ich noch sagen muss die Testpunkte werden teilweise auch nicht
gelötet.... lt. LP Hersteller muß bei jedem Testpad eine DK Bohrung
ergänzt werden..


lg
Sepp
Gast
#1037175
Jetzt wo du's sagst, seh ich's auch.

Aber DKs halt ich für Unsinn, die Welle ist nicht hoch genug oder die
Oberfläche (chemisch Zinn?) nicht kein Lot an.

Zur Kontrolle gibt's eine hitzebeständige Glasplatte, die man einfach
durchlaufen lässt. Da lässt sich die Benetzung sehr gut erkennen und und
die Lötbreite messen.
Gast
#1037792
Laut LP Hersteller liegt das mit den Testpunkten an:


 Lt. Auskunft dieser ist dieses
Fehlerbild ein typisch Problem der Bestückung mittels Wellenlöten.
Dabei entsteht  eine Flussmittelhaube, die eine Dampfblase partiell über
einzelnen Pads bildet, welche die Benetzung verhindern. Dies ist daran
erkennbar, dass die Oberfläche der Pads keine Verfärbungen , partiellen
Benetzungen ect. aufweist.
Gast
#1037846
Wenn das eine wörtliche Wiedergabe des Statements ist, ist das schon mal
ziemlicher Unsinn.

Dampfblasen können im übrigen nur entstehen, wenn das Flussmittel nicht
ausreichend getrocknet ist. Das kann man aber hören und riechen.
Gast
#1037888
Laut Spezialisten passt das Flussmittel, Morgen wird aber ein
Wasserbasierendes getestet....

Daten zum Löten
Maschine ATF 33/40
Flussmittel Alpha EF6000
Zinn SACX0307 Sn99Ag0.3Cu0.7 zum Nachfüllen SACX0300
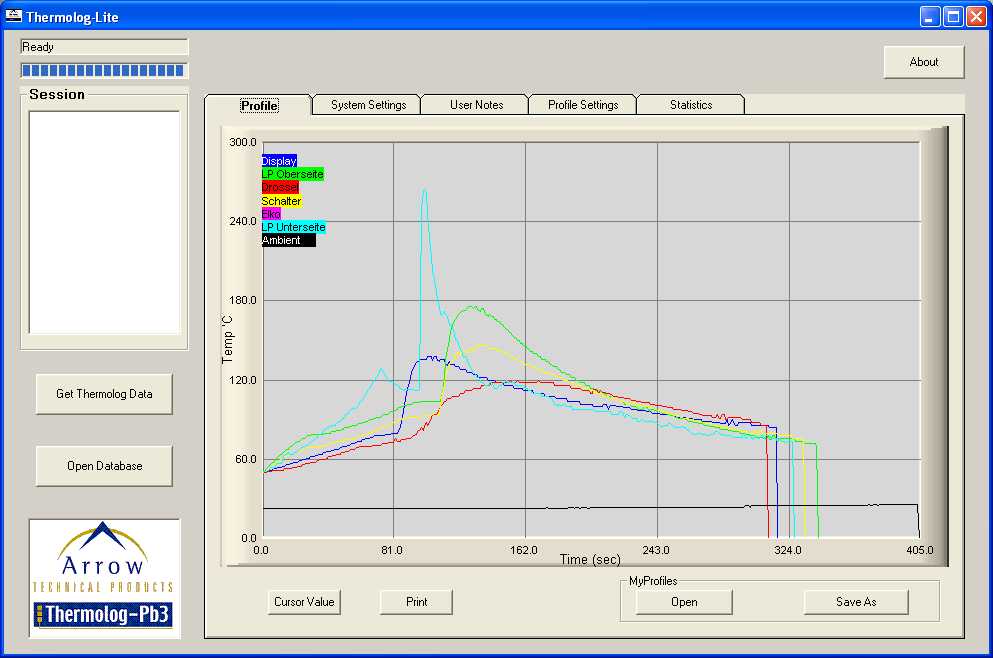
Lötprofil anbei...
Welle min.3cm an der Glasplatte

lg.
Sepp
Angehängte Dateien:
Gast
#1037912
Ich kenn euer Lot nicht, aber scheint mir für silberhaltiges etwas zu
hoch, 250° müsste da reichen.

Wir haben SN100C mit 258°, Vorheizung 130°, 5 sec Kontaktzeit,
wasserbasiertes Flussmittel.
Antwort schreiben |
Anzeige
|