Guten Tag an alle,
ich bin gerade dabei ein Relais auf eine Platine zu löten, allerdings
habe ich gelesen, dass eine gute Lötstelle glänzend ist, zumindest bei
bleihaltigem Lot.
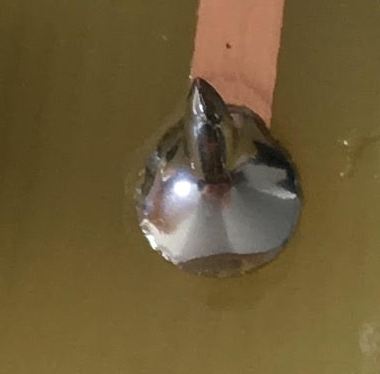
Bei mir fließt das Lot zwar direkt schön um den Draht und die Leiterbahn
herum, hat die Vulkanform und glänzt auch schön. Sobald ich allerdings
den Lötkolben entferne wird die Lötstelle matt. Man kann richtig schön
sehen wie der "Vulkan" vom Boden bis zur Spitze matt wird, innerhalb von
einer Sekunde.
Ich löte mit 350 Grad, habe aber testweise auch 450 Grad ausprobiert,
das Ergebnis bleibt das selbe.
Wenn ich eine fertige Lötstelle nochmal mit dem Lötkolben erhitze wird
sie wieder sofort glänzend. Geh ich wieder weg, wird sie wieder matt :(

Meine Lötstation ist eine Weller WECP-20, Lötzinn von Stanol 1mm F-SW26
S-SN60PB39CU1. Das steckt doch 39% Blei drin oder irre ich mich?
Ich erhitze den Fuß des Relais und die Leiterbahn mit dem Lötkolben und
halte das Lot an den Fuß des Relais, falls das noch eine Rolle spielt :(

Weiß jemand was ich falsch mache? Oder mach ich gar nichts falsch und
das ist normal?
Fabian1995 schrieb:> Ich löte mit 350 Grad, habe aber testweise auch 450 Grad ausprobiert,> das Ergebnis bleibt das selbe.
Oje... die arme Lötspitze. Je nach Energiebedarf ab 275° (quasi meine
Standard Temp. manchmal auch niedriger)
Glänzend ist seeehr relativ zu sehen!
Wenn Du dir wirklich unsicher bist, mach'n Photo, event. funst das ja,
das man was sieht?!
Deine matte Lötstelle ist mit hoher Wahrscheinlichkeit ein Zeichen für
irgendeinen Mangel.

Wenn mir das passiert, sauge ich das Zinn ab und löte nochmal. Ich
verwende Bleihaltiges Lötzinn bei 300°C bis 350°C.
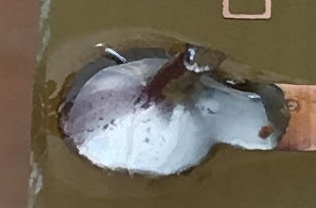
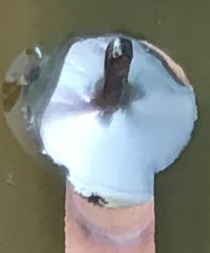
Kann man mit den Fotos etwas anfangen?
Welchen Mangel könnte ich denn haben?
Ich habe jetzt von 200 bis 350 Grad in 50Grad-Schritten alles probiert.
Das Ergebnis ist immer das gleiche. Bei niedrigen Temperaturen dauert es
allerdings etwas länger bis es matt wird.
Die Lötstelle vom ersten Foto sieht auf dem Bild relativ gut aus würde
ich sagen. In echt sieht sie aber eig genauso aus wie die anderen...
Wolfgang R. schrieb:> Für bleifreies Lot sehen die doch gut aus...
wo kommt das denn her?
Fabian1995 schrieb:> Lötzinn von Stanol 1mm F-SW26> S-SN60PB39CU1.
das ist bleihaltiges Lötzinn.
Ich finde, dass die Lötstellen nicht gut aussehen. Das Lot schmiegt sich
nicht richtig an den Pin des Bauteils an. Es scheint eher nur drumherum
zu fließen.

Siehe http://www.2sound.de/images/images_main/loet01.gif

Im linken Teil des Bildes schmiegt sich das Zinn an das an den Pin des
Bauteils an. Im rechten Teil ist das nicht der Fall. Das Foto des TO
liegt wohl irgendwo in der Mitte dazwischen.
Sieht doch garnich so schlecht aus.
Nur bei den 2letzten Photos sieht's so aus, als sei der Draht etwas zu
oxidiert, um nur mittels Flussmitte bekämpft zu werden. Mit ner
Schleifmatte/Papier (~240) mal drüber gehen. Das Kupfer hat auch noch
Ätzspuren, ohne geht's leichter (Scheuerpulver u. gut abspülen,
Glasfaserstift...).
> sieht's so aus, als sei der Draht etwas zu oxidiert

Das wollte ich auch gerade noch ergänzen. Schleife die Drähte mal vor
dem Löten mit feinem Sandpapier ab.
Joachim B. schrieb:> Wolfgang R. schrieb:>> Für bleifreies Lot sehen die doch gut aus...>> wo kommt das denn her?
ER hat sich nur den Ironietag vergessen :-/
Wenn die Spitze zu heiß ist, verdampft das Flussmittel schneller
und kann seine Wirkung nicht entfalten. Pins oder Leiterbahnen
zu deoxidieren ist aber grundsätzlich kein Fehler.
Wie wird denn die Spitze gepflegt?
Auch wäre mal zu klären in welchen Ablauf im Detail gelötet wird?
Fabian1995 schrieb:> Ich erhitze den Fuß des Relais und die Leiterbahn mit dem Lötkolben und> halte das Lot an den Fuß des Relais, falls das noch eine Rolle spielt :(
Du kannst den Lötdraht auch nach erwärmen von Leiterbahn und Pin
an der Lötspitze zum schmelzen bringen. Das Bauteil darf sich aber
nicht bewegen, weil sonst der eutektische Punkt verschoben wird und
grobe mattwirkende Kristalle entstehen.
https://de.wikipedia.org/wiki/Eutektikum
Vielen vielen Dank für eure Hilfe! Echt ein super Forum :)
Ich habe jetzt nochmal weiter experimentiert. Die matten Lötstellen habe
ich auch wenn ich eine Leitung an die Platine löte oder Leitung an
Leitung :/
Ich habe mir jedoch jetzt von nem Kollegen etwas Lötzinn ausgeliehen,
ebenfalls mit 40% Blei, damit glänzen meine Lötstellen um einiges mehr.
So glänzt es mit meinem eigenen Lötzinn eben nur so lange der Lötkolben
dran ist.
Hab ich vielleicht schlechtes Lötzinn erwischt?
Das kuriose ist, dass die Stelle perfekt glänzt, doch nach 1-2s wird sie
blitzschnell matt und milchig, nichts bewegt sich, alles ist fest
eingespannt.

Die Lötspitze ist nagelneu, frisch ausgepackt und das erste mal jetzt in
Benutzung. Nach jedem Lötvorgang bzw. wenn ich den Kolben beiseite lege
streif ich die Spitze am Schwamm ab.
Noch als Ergänzung zum Ablauf:
Ich warte bis das Lämpchen der Lötstation blinkt(300Grad), dann streife
ich den Lötkolben nochmal am Schwamm ab, platziere ihn so, dass ich die
Leiterplatte und den Pin gleichzeitig gut berühre und halte nach etwa 2s
von der anderen Seite das Lot an den Pin, welches am Pin entlang nach
unten fließt. Wenn ich nach kurzer Zeit den kleinen Vulkan habe nehm ich
das Lot weg, halte den Kolben noch für den Bruchteil einer Sekunde und
nehme dann auch diesen weg. Dann glänzt die Stelle für 1-2s schön und
wird dann plötzlich matt/milchig.
Testweise habe ich auch als allererst einen kleinen Punkt Lötzinn auf
die Spitze und dann erst die Leiterplatte/Pin berührt. Das Ergebnis
bleibt das selbe mit meinem eigenen Lötzinn :(
Cyborg schrieb:> Du kannst den Lötdraht auch nach erwärmen von Leiterbahn und Pin> an der Lötspitze zum schmelzen bringen.
Für Anfänger.
Erst eine sehr kleine menge Lötzinn auf die Spitze, erst dadurch wird
genügend Kontaktfläche für den Wärmeübertrag geschaffen. Dann erst die
benötigte Zinnmenge, an den zu lötenden Teile schmelzen. Angefangen beim
bereits geschmolzenen, dann dort hinziehen wo's wirklich gebraucht
wird. So kommt das noch aktive Flussmittel dahin wo es gebraucht wird.
Fabian1995 schrieb:> Das kuriose ist, dass die Stelle perfekt glänzt, doch nach 1-2s wird sie> blitzschnell matt und milchig, nichts bewegt sich, alles ist fest> eingespannt.
Glänzend = flüssig ... und dann läuft die Erstarrungsfront
"blitzschnell" durch die Lötstelle, beginnend bei der intermetallischen
Phase an Cu-Leiterbahn und/oder Beinchen. Matte Lötstellen bekommt man
am ehesten hin, wenn sie zu schnell abkühlen (deshalb die Lötspitze
einige Sekunden dranhalten), oder wenn die Kristallbildung durch
Bewegung gestört wird.
Ich schrieb:> deshalb die Lötspitze> einige Sekunden dranhalten
Das würde ich gerne noch ergänzen.
Je nach Masse/Kühlfläche (nicht die versteckten GrundPlanes bei
Multilayen vergessen!). Bei einem SOT23 ist's weniger als 1/10s, ein
ELKO 1-2s, auf Multilayer braucht der schon einige Sekunden....
Hängt aber alles stark am Lötkolben, angefangen mit seiner Leistung.
Die Mattigkeit nach dem Erstarren des Lötzinns können auch durch einen
kleinen Silberanteil entstehen. Sind die Pins deiner Bauteile vielleicht
silberhaltig verzinnt?

Gruß
Volker
Fabian1995 schrieb:> am Schwamm ab
Ist der Schwamm auch feucht?
Teo D. schrieb:> Erst eine sehr kleine menge Lötzinn auf die Spitze, erst dadurch wird> genügend Kontaktfläche für den Wärmeübertrag geschaffen.
Da bin ich anderer Ansicht. Das mag bei einer Flachmeißelspitze
für QFP - Bausteine gerade noch toleriert werden.
Wenn man so, wie du vorschlägst, vorgeht verbrennt ungenutzt
das Flussmittel und das Lötzinn verliert an Flies- und Benetzungs-
fähigkeit, aber mache es ruhig weiter falsch.
Hauptsache es macht keiner nach. ;-b
Cyborg schrieb:> Wenn man so, wie du vorschlägst, vorgeht verbrennt ungenutzt> das Flussmittel und das Lötzinn verliert an Flies- und Benetzungs-> fähigkeit, aber mache es ruhig weiter falsch.
Bist du unfähig meinen Text zu verstehen?
Hast du schon mal für die DLR unter vier Augen gelötet? Oder muss ich
dir kurz erklären was das bedeutet?
Fangen wir doch erst mal klein an: Warum ist den der Schwamm feucht?
Ach schei... "Cyborg" der will ja eh nur stänkern........
Teo D. schrieb:> Ach schei... "Cyborg" der will ja eh nur stänkern........> Warum ist den der Schwamm feucht?
^
Ne, um Halbwissen aus der Welt zu schaffen, manchmal um auch
was dazu zu lernen. Das das natürlich ein paar Platzhirschen
in ihrem Revier nicht gefällt, ist doch normal.
Aber fang du mal damit an "denn" mit zwei "n" zu schreiben
wie es sich gehört ;-b. Das würde mich beeindrucken.
Also ich finde die Loetstellen, soweit man das auf einem Photo
beurteilen kann, garnicht schlecht. Und 350Grad ist auch okay. Ich loete
schon immer mit 370Grad.
> Meine Lötstation ist eine Weller WECP-20, Lötzinn von Stanol 1mm F-SW26> S-SN60PB39CU1. Das steckt doch 39% Blei drin oder irre ich mich?
Und F-SW26 ist auch schon ein relativ starkes Flussmittel. Von daher
wuerde ich mir an deiner Stelle erstmal nicht zuviel Sorgen machen.
Ich denke auch das etwas Flussmittel auf der Loetstelle bleiben wird.
Wenn dir das nicht gefaellt kannst du dir ja eine Dose Kontakt-LR
kaufen.
Olaf
Lötstellen werden meistens matt wenn zu heiß gelötet wird. Schöne glatte
Lötstellen gibt es nur solange das Flussmittel nicht komplett verdampft
ist.
Deswegen lötet man ja, wenn man nachlöten will unter Zinn Zugabe nach.
Es schadet nicht oxidierte Drähte extra mit Flussmittel zu behandeln.
Ich habe für diesen Zweck pastöses Flussmittel mit ein wenig Spiritus
aufgelöst. Diese Brühe taugt auch dazu um geätzte Leiterplatten
"lagerfähig"zu machen. Einpinseln oder doppelseitige tauchen.
Ich löse Kolophonium in Aceton, trocknet wesentlich schneller.
Spiritus hat zu viel Wasser, braucht Wochen bis es nicht mehr klebt,
lieber Isopropanol.
Beim löten kühlt mir der Alk zu viel, Aceton is schon vor dem Löten
verdampft..
Mit Aceton is es nur schwer zu lagern, eintrocknen.
Fabian1995 schrieb:> Hab ich vielleicht schlechtes Lötzinn erwischt?> Das kuriose ist, dass die Stelle perfekt glänzt, doch nach 1-2s wird sie> blitzschnell matt und milchig, nichts bewegt sich, alles ist fest> eingespannt.
Mein Restpostenlötzinn verhält sich genauso.
Deshalb löte ich lieber mit ISO-Core "RA" von Felder (S-Sn60Pb40, 2,5%
Flux). Das macht saubere und glänzende Lötstellen.
Könnte aber sein, dass die Mattierung bei kleinen und mittelgroßen
Strömen ausreichend funktioniert. Bin selber trotzdem vorsichtig und
nehme lieber das o.g. Felder-Lötzinn.
Was hier noch garnicht erwähnt ist: Die verzinnten Oberflächen der
Bauelemente oxidieren mit der Zeit.

 In einer Besprechung hörte ich einmal, dass Widerstände nach einem
halben Jahr Lagerzeit deshalb u.U. nicht mehr für Serienfertigung
geeignet sind.

Da ich selbst fast ausschließlich "gebrauchte" Widerstände verwende,
habe ich mir angewöhnt, vor dem Verlöten die Anschlussdrähte "vor-" zu
verzinnen.

Ohne das gibts viele mangelhafte Lötstellen.

Das Flussmittel in den Lötdrähten ist meistens nicht ausreichend,
besonders wenn der Kolben auf bleifreies Lot eingestellt ist.

Was die Platine angeht: auch die altert, weil das Lot oxidiert.

Die Leiterplatte vor dem Löten mit Flussmittel vorverzinnen und danach
nochmals Flussmittel auftragen. (Entweder "Löthilfe" oder mit in
Spiritus getauchtem Pinsel Kolophonium aufnehmen und auf die Leiterbahn
übertragen)
Für mich sehen alle drei Lötstellen nicht matt sondern glänzend aus.

Das ist vielleicht eine Frage, was Du bei "Glänzend" erwartest.

Auf den Fotos sieht man Reflexe auf dem Lötzinn. Diese Lichter sind
relativ scharf begrenzt, nicht diffus, und haben eine spiegelnde
Wirkung. Das, wie ich das sehe, glänzend.

Matt, könnte man auch als "stumpf" bezeichnen. Unscharfe, diffuse, stark
delokalisierte Reflexe.

Wenn man ein bisschen sucht, findet man sicher auch gute Beispielfotos
im Netz.

Also jedenfalls, sehen die Lötstellen für mich gut aus. (Ich habe das
Mal gelernt).
Wenn selbst das SW26 die Pins nicht sauber bekommt, wird man wirklich
erstmal zur mechanischen Vorreinigung greifen müssen... Da besteht
wirklich noch etwas Verbesserungsbedarf, normalerweise ist Lötzinn und
Pin identisch/nahtlos glänzend, weil das Zinn am Pin auch aufschmilzt
und sich mit dem Lötzinn vermischt. Davon abgesehen finde ich den
Glanzgrad aber OK.
Ich habe neulich mal zwei verschiedene bleifreie Lötzinne mit
unterschiedlicher Legierung in den Fingern gehabt, da ist mir das
ebenfalls aufgefallen, beim einen wurden die Lötstellen immer schön
glänzend und beim anderen wurden sie jedesmal matt. Schlagartig beim
erkalten. Beide waren bleifrei, eins war von Felder, das andere glaub
ich von Amasan (aber nagelt mich nicht drauf fest, das Amasan hat Silber
drin, das Felder nicht).
Keine Frage, bleihaltiges Zinn ist immer noch am einfachsten und
"schönsten", aber
a) nicht gesund (Hände waschen vergessen = Bleibelastung im Körper)
b) u.U. langfristig problematisch bei bleifrei verzinnten Platinen bzw.
den mittlerweile ausschließlich bleifrei verzinnten Bauteilen.

Für das verlöten dicker Kabel etc. nehme ich es immer noch, weil
einfacher.  Für Platinen aber nur noch bleifrei.

Bleifrei geht meiner Meinung nach nur vernünftig wenn Silber mit drin
ist. Wir haben in der Firma schon alles mit Rang und Namen ausprobiert,
das von Amasan ist der beste Kompromiss zu bleihaltigem Zinn (ich
schnibbel mir für zu Hause mittlerweile nur noch vom Amasan ein paar
Meter ab, weil es einfach am besten ist). Irgendwo gabs hier auch mal
einen Test dazu.
Ich denke, die Lötstellen im Foto sind prinzipiell gar nicht schlecht.

Das "matte" Aussehen kann z.B. entstehen durch
- zu hohe Löttemperatur (wie schon vorher von jemandem erwähnt)
- Vermischung bleifreier Bauteilverzinnung mit bleihaltigem Lot
- evtl. durch den Kupferanteil (altmodisches Bleilot enthält kein
Kupfer)

Einige Legierungen sehen nach dem Erstarren durch Kristallbildung matt
aus. Das muß nicht unbedingt ein Qualitätsmangel sein. Typische kalte
Lötstellen wirken meist viel rauher als die hier gezeigten, auch ist die
Benetzung bei diesen fast immer sichtbar schlechter.
Ich denke , das Problem liegt häufig am oxydiertem Bauteile Anschluss wo
man geneigt ist länger zu löten damit um den Draht das Zinn sauber
rumläuft. Damit wird die Lötstelle aber zu heiß, das Flussmittel
verdampft komplett und dann wird das Zinn matt und noch schlimmer
teigig. Bei solchen Bauteilen
sollte man vorsorglich die unsaubere Oberfläche aufrauhen. Ich löte mit
Fluitin 1532 Sn60. Dieses Zinn taugt auch für harte Fälle, war aber bei
uns in der Fa. bei der Reparatur von Leiterplatten wegen des etwas
agressiven Flussmittels verboten. Man hätte die Platinen wieder waschen
müssen.  Da ich privat sowieso alle Platinen nach dem löten wasche
stellt das kein Problem dar.
gelötet werden sachen die du als nicht fachman garnicht aufschrauben
solltest. dafür gibt es fachpersonal und ausbildung. freu dich wenn dein
haus abbrennt und die brandschutzversicherung sagt das es zwar nicht der
grund ist aber dir eine teilschuld nachzuweisen ist da du fahrlässig
gehandelt hast. ähnlich wie beim fahren unter alkohol einfluss in der
erlaubten grenze :D
lötermeisterin schrieb:> gelötet werden sachen die du als nicht fachman garnicht> aufschrauben solltest. dafür gibt es fachpersonal und ausbildung. freu> dich wenn dein haus abbrennt und die brandschutzversicherung sagt das es> zwar nicht der grund ist aber dir eine teilschuld nachzuweisen ist da du> fahrlässig gehandelt hast. ähnlich wie beim fahren unter alkohol> einfluss in der erlaubten grenze :D
heast schleich di und lass die karteileiche in ruhe