Hallo zusammen,
ich habe ein kleines Problem mit meiner CNC Fräse von CNC-Step.
Vielleicht könnt ihr mir helfen, den Fehler einzugrenzen.

Es handelt sich um eine CNC-Portalfräse von CNC Step (High Z 720S). Die
Maschine ist schon relativ alt (Baujahr 2008). Die Maschine wird über
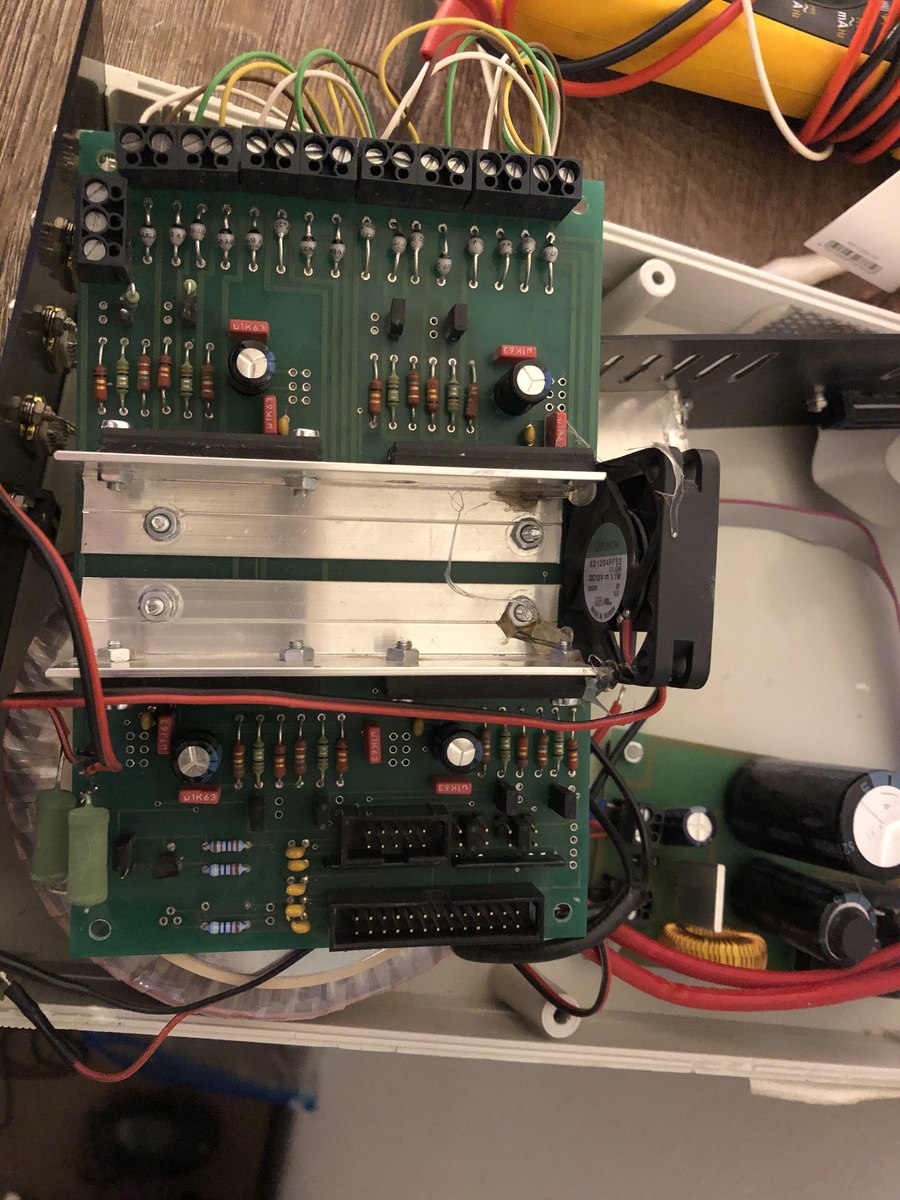
eine Schrittmotorsteuerung SMS04 betrieben. Genauere Daten zur Steuerung
sind leider nicht vorhanden. CNC-Step hat auch keine Doku von der alten
Steuerung. Aus meiner Sicht ist die aber sehr ähnlich zur Zero 2. Als
Software nutze ich WINPC-NC USB mit dem passenden Dongle.

Nun zu meinem Problem:
Während einem Fräsvorgang ist eine der X-Achsen ausgefallen. Nach
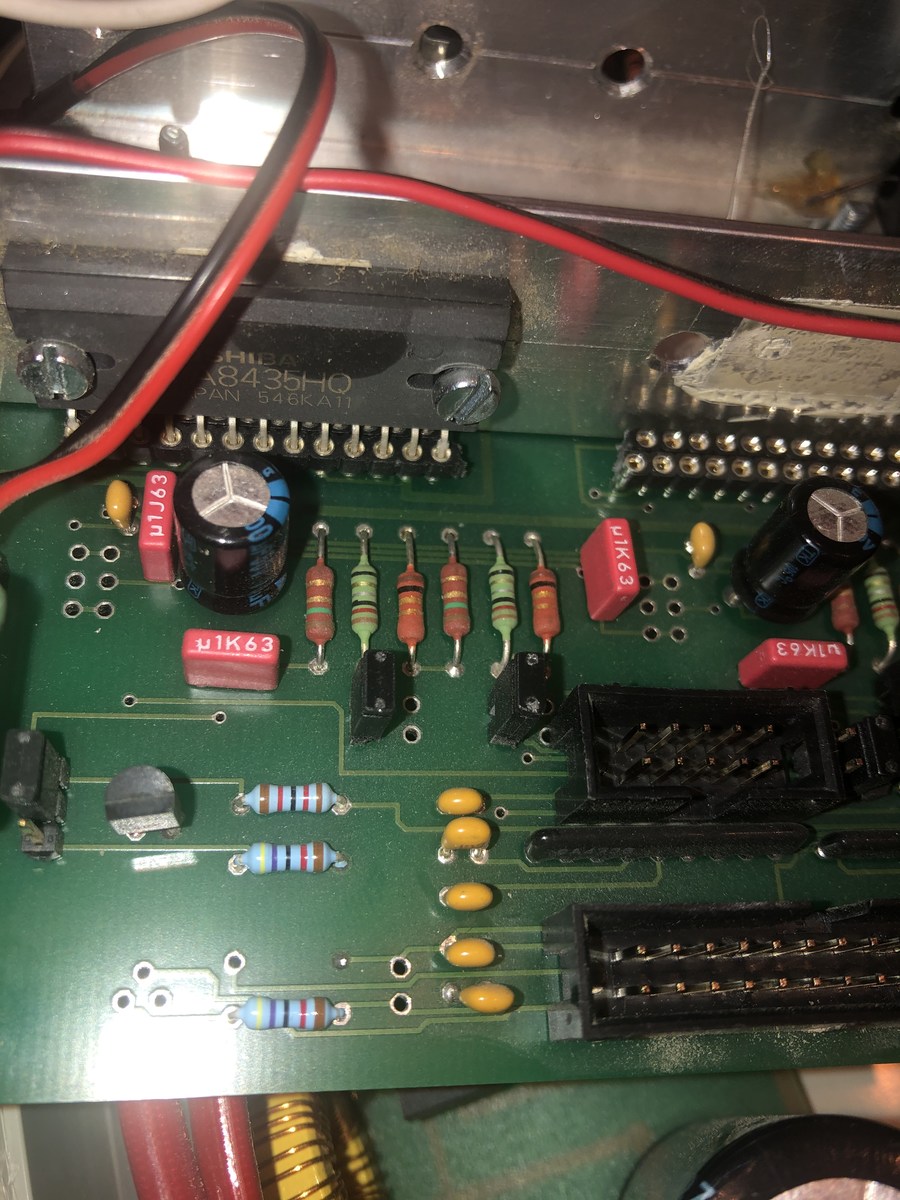
Überprüfung habe ich festgestellt, dass eine Endstufe defekt ist. Dabei
handelt es sich um den Toshiba TA8435HQ. Nachdem ich die Endstufe
getauscht hatte und die Maschine erneut in Betrieb nehmen wollte, hat
die X-Achse leider einseitig immer noch nicht funktioniert. Also wollte
ich die Motorstecker tauschen um zu testen, ob es vielleicht gar nicht
an der Steuerung liegt. Ich Held habe allerdings vergessen, die
Steuerung vorher auszuschalten. Dementsprechend waren am Ende drei
Ausgänge defekt.
Somit habe ich dann alle drei Endstufen getauscht und dabei
festgestellt, dass auch Widerstände defekt sind. Die habe ich gleich mit
getauscht. Somit habe ich von den 4 Achsen, an drei Achsen Bauteile
getauscht (nur die Z-Achse habe ich nicht angerührt). Warum ich das
erwähne, erkläre ich später.

Nach dem zweiten Reparatur Versuch hat die Maschine wieder funktioniert.
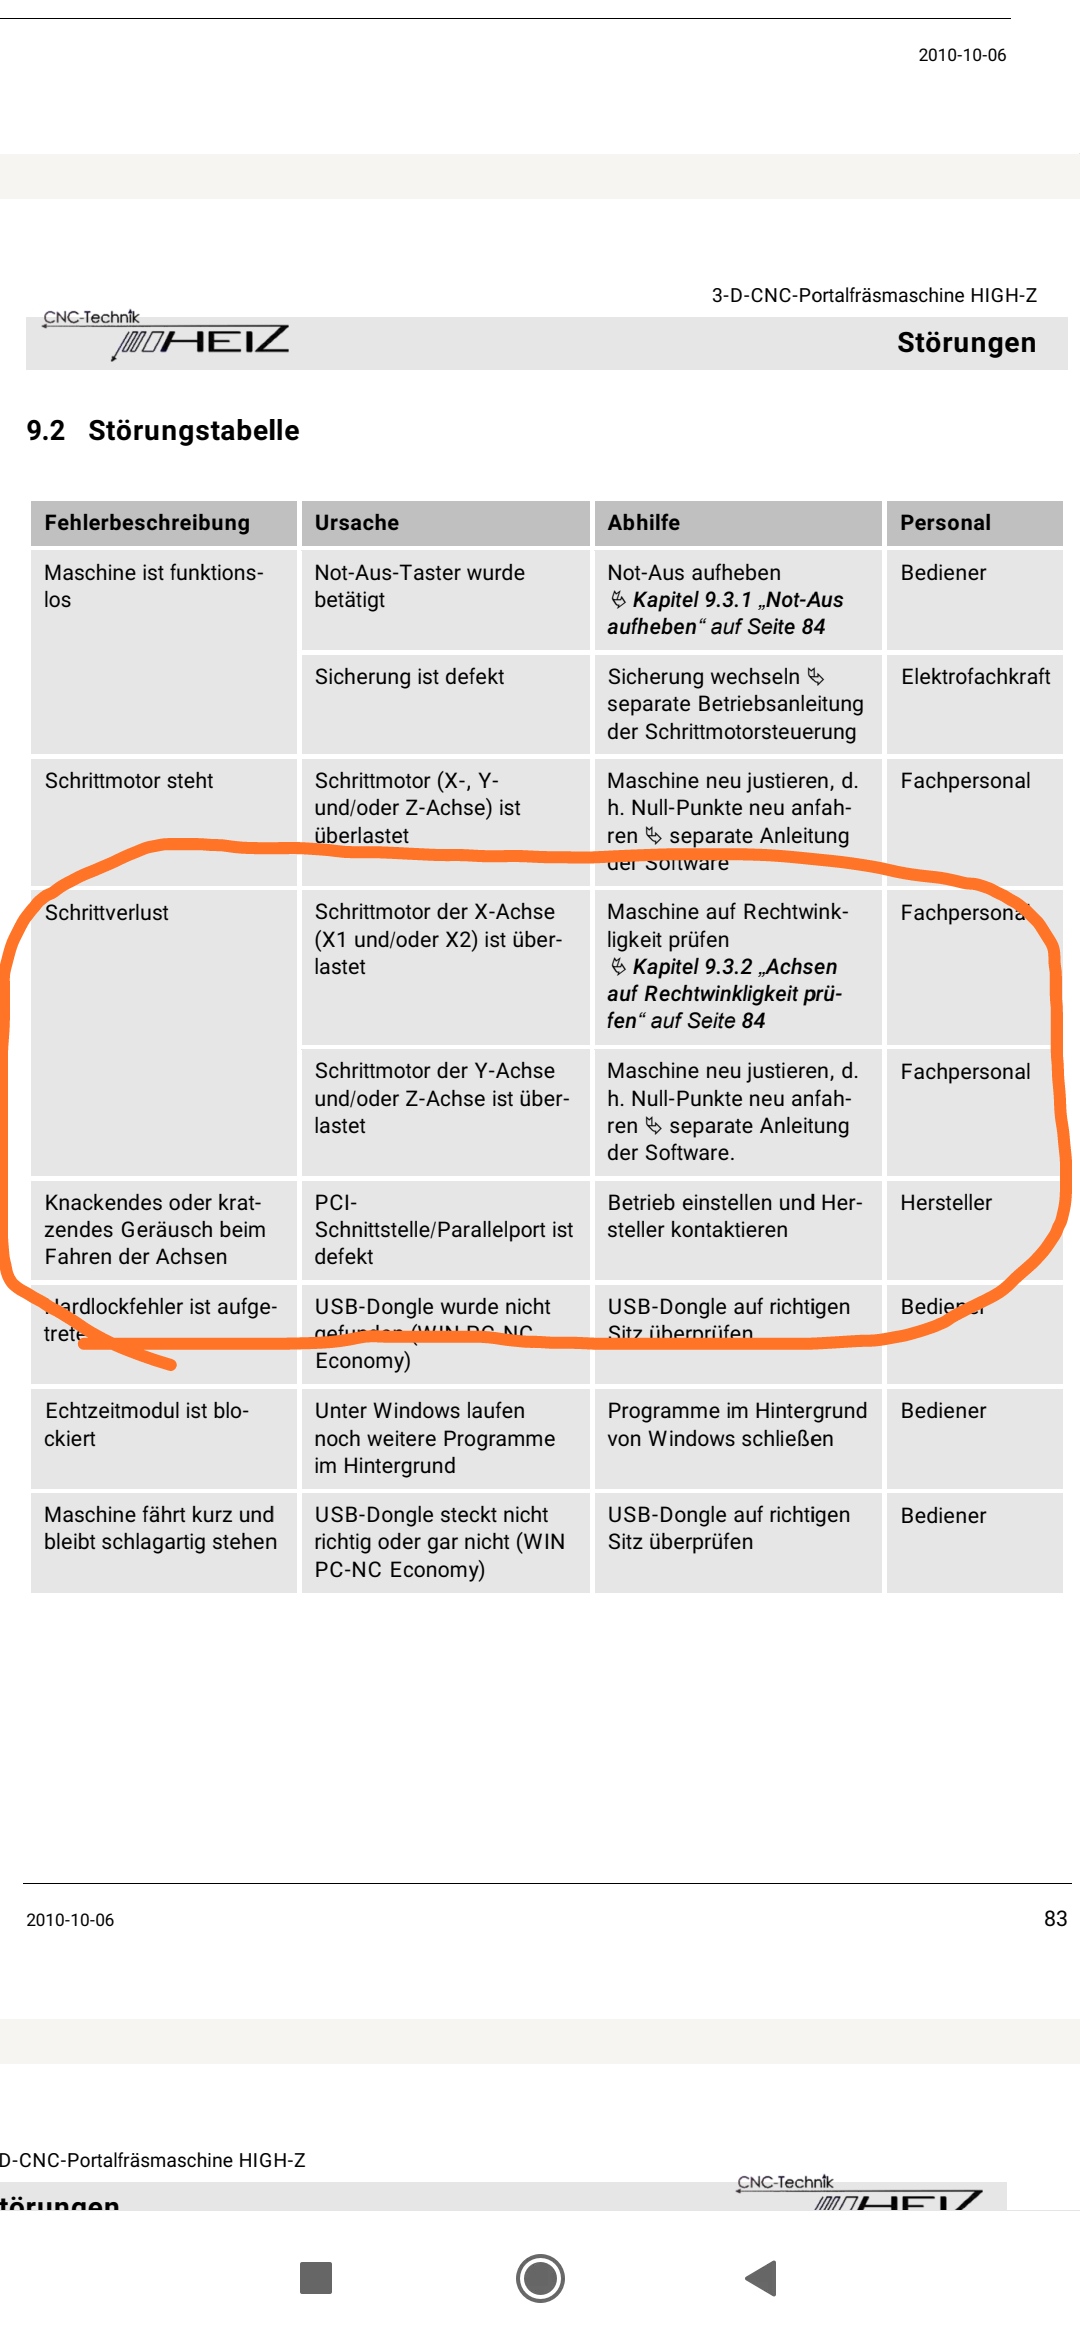
Leider hatte ich dann immer mal Schrittverluste, die ich zuvor nicht
beobachtet habe. Die Schrittverluste sind aber nicht eingetreten unter
Last, sondern überwiegend beim schnellen fahren ohne Last.

Um zu testen wie stark sich die Schrittverluste auswirken, habe ich ein
paar Testfräsungen gemacht.

Test 1: 3h gefräst ohne große Auffälligkeiten. Nur in den ersten Minuten
beim Einrichten konnte ich Schrittverluste hörbar wahrnehmen. Beim
Fräsen selbst war alles in Ordnung.
Test 2: 4h gefräst ohne Auffälligkeiten. Nur in den ersten Minuten beim
Einrichten konnte ich Schrittverluste hörbar wahrnehmen. Beim Fräsen
selbst war alles in Ordnung.

Am Samstag hat die Maschine beim Fräsen wieder verrückt gespielt. Dieses
Mal ist nicht die X-Achse ausgefallen, sondern die Y-Achse hat während
dem Fräsen die Richtung aus heiterem Himmel geändert. Ich habe den
Fräsvorgang sofort abgebrochen. Auch bei der Referenzfahrt ist die Achse
in die falsche Richtung gefahren. Nach etwas probieren ist die Achse am
Ende gar nicht mehr gefahren und hat nur noch schwach gerattert (100%
Schrittverluste).
Also habe ich die X und Y-Achse getauscht (Stecker getauscht) und
festgestellt, dass es nicht an der Steuerung liegen kann. Die Y-Achse
(Motor) hat weiterhin nicht funktioniert, die X-Achsen liefen ohne
Probleme. Das drehen der Trapezgewindestange im ausgeschalteten Zustand
war ohne große Kraftausübung möglich. Einen mechanischen Grund würde ich
somit ausschließen. Also wollte ich mal die Leitung durchmessen und die
Mechanik prüfen. Ich habe den Motor gelöst und den Schlitten per Hand
gefahren, das Trapezgewinde gedreht und alles auf Leichtgänigkeit
geprüft. Ich konnte nichts Auffälliges entdecken. Nachdem ich den Motor
wieder montiert hatte, habe ich nochmal die Y-Achse getestet. Plötzlich
funktionierte die Achse wieder. Was war passiert? Ich weiß es leider
nicht.

Beim weiteren probieren sind mir aber immer noch Schrittverluste
(vielleicht sogar eine Art Aussetzer) aufgefallen.

Es gibt in WINPN-NC eine Funktion „Position prüfen“. Die Schrittverluste
laut Programm liegen im zweistelligen Bereich. Nach jeder Fahrt habe ich
unterschiedliche Werte auf allen Achsen. Mal sind es mehr auf der einen
Achse und dann mal mehr auf den anderen Achsen. Ich vermute, dass es
sich dabei um Ungenauigkeiten der Endschalter handelt.
Die größten Hörbaren Schittverluste habe ich aber auf der Z-Achse,
obwohl ich die wie oben geschrieben nie angerührt habe.

Was mich etwas verwundert hat, dass die gesamte Steuerung nicht geerdet
ist. Keine geschirmten Kabel, keine Erdung und keine Verbindung zwischen
Erde und Masse. Die Steuerung hat so viele Jahre ohne Probleme
funktioniert. Daher schließe ich das als Problem/Ursache eher aus. Ich
habe testweise die Anlage trotzdem mal komplett geerdet, was aber aus
meiner Sicht nichts gebracht hat.

Habt ihr eine Idee, wie ich ggf. das Problem eingrenzen kann? Ich war
schon kurz davor mir eine neue Steuerung zu kaufen. Allerdings stelle
ich mir aktuell die Frage, ob es tatsächlich an der Steuerung liegt. Der
Fehler am Samstag lag aus meiner Sicht nicht an der Steuerung.

1. Den PC habe ich testweise getauscht. Keine Veränderung
2. Könnte ggf. ein Motor defekt sein und diese Probleme auf allen Achsen
verursachen?
3. Sind die Schrittverluste über „Position prüfen“ bei der alten Anlage
normal. Es sind ja umgerechnet nur kleine Ungenauigkeiten (für mich
kleine) im Bereich 5-80 Schritte. 400 Schritte/mm :  (+-) 50
Schrittverluste= 0,125mm
4. Die Ausgänge der Steuerung sind aus meiner Sicht in Ordnung. Ich habe
alle Widerstände zwischen Masse und Motorausgang mal gemessen und
verglichen. Da kann ich keine Auffälligkeiten erkennen. Als die Endstufe
defekt war, konnte man das mit dem Multimeter aufgrund der abweichenden
Werte gut feststellen.
5. Könnte es ggf. sein, dass ich gefälschte Toshiba TA8435HQ (aus
Frankreich) erwischt habe und die nicht den notwendigen Strom
durchlassen oder Sauereien im Netz veranstalten. Wobei diese Theorie ja
nicht für die Z-Achse zutreffen würde.
6. Die Toshiba TA8435HQ werden nicht mehr produziert. Weiß jemand was
der Nachfolger ist und ob die Pinbelegung dann die gleiche ist.
7. Nur der Motor von der Z-Achse wird heiß (kann man noch gut anfassen).
Die anderen Motoren sind maximal lauwarm nach 20-30min.
8. Gibt es eine Möglichkeit, die Motoren messtechnisch auf
Schrittverluste zu überwachen?

vorhandene Messgeräte: Fluke Multimeter, Rigol Digital Oszilloskop

Link zur Zero 2 (ähnlich meiner Steuerung, nur ohne schaltbare
Steckdosen)
https://www.cnc-step.de/wp-content/uploads/Controller-Zero2.pdf

Hat jemand eine Idee? Ich bedanke mich im Voraus.

Viele Grüße
Daniel
Angehängte Dateien:
-
 IMG_2977.jpg
(220 KB)
-
 IMG_2982.jpg
(240 KB)