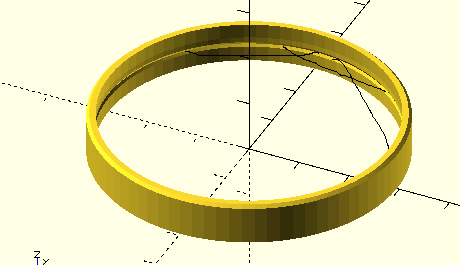
ich habe den angehängten Ring gedruckt, bzzw. versucht zu drucken.
Er hat 59mm Durchmesser, Wandstärke 1mm, an der Innenseite ist eine
3eckige Nut mit 0,3mm Tiefe, nach der Nut hängt er mit einem Winkel von
5 Grad nach innen

Beim Drucken werden ab dieser Nut nur noch lauter Fäden gedruckt die wie
die 3 von Hand eingezeichneten Striche jeweils als Sehne des Kreises
verlaufen.
Der Faden reißt also vom bereits gedruckten ab und fängt sich dann mit
Glück wieder irgendwo. Zum Schluß habe ich den unteren Teil des Rings
korrekt und darüber nur noch Spinnweben

Bevor ich 1000 Versuche mit anderen Parametern starte:
an welcher Schraube würdet ihr drehen (und warum)
Walter schrieb:> wenn ich mir das recht überlege geht das nicht weil der erste Ring über> der Nut quasi schwebt?
Ja. Du musst einen Radius einbauen, der nicht sich nicht stärker als die
halbe Filamentbreite verjüngt, also 50% Überdeckung bestehen.
Schau dir einfach mal im Slicer die kritischen Layer an.
wenn es irgendwie komisch aussieht hast du deinen übeltäter.

Wenn noch eine (halbwegs) durchgängige linie gedruckt werden sollte,
dann würde ich mal testhalber die Extruder Temperatur um 10°C erhöhen.
Das ist zwar etwas viel mehr und kann andere Probleme verursachen - die
nicht haftenden Fäden sollten weg sein.

Ein weiteres Problem könnte zu hohe Druckgeschwindigkeit sein... wenn du
da jenseits von 60mm/s bist, würde ich testhalber langsamer machen.

73
Vielen Dank für die Tipps,
dann werde ich mal an den drei Schrauben Geschwindigkeit, Temp und
Überhang etwas drehen (ich weiß, der Ing. testet alle Parameter einzeln,
aber ich will ein schnelles Ergebnis)
ich berichte am Donnerstag vom Ergebnis
Also generell sind 45° Overhang absolut kein Problem bei 0.2mm Layer. Je
größer die Layerhöhe (bei gleichem Nozzledurchmesser) umso geringer der
Overhang-Winkel.

Stimmt die Layerhöhe (welche du nicht verraten hast) schonmal, solltest
du auf jeden Fall checken ob die Druckreihenfolge stimmt. Infill-First
und Outer Perimeter first können problematisch sein. Cura hat
zwischendurch mal den Infill First und Outer Perimeter first an gehabt.
Das sollte man auf jeden Fall deaktivieren sowie auch die Option
"optimize wall printing order" aktivieren.
Outer Perimeter würde ich mit 50% Speed drucken. Ich drucke auch Gewinde
mit 60° Overhang Problemlos.
@Timmo

Witzigerweise sind alle Werte so wie von dir vorgeschlagen:
0,2 Layerhöhe (Nozzle 0,4)
Infill-First und Outer Perimeter first beide aus
Outer Perimeter Speed 50%
nur "optimize wall printing order" finde ich bei mir nicht

der Sclicer macht auf jeden Fall, egal ob Nut oder nicht, 3 Kreise um
die Wandung zu drucken.
An der Nut sind sie nur enger beisammen, die Reihenfolge sehe ich nicht,
da muss ich morgen Mal beim Drucken draufschauen
so, hier der nächste Versuch mit 5 Grad mehr Temp und 10% weniger
Geschwindigkeit.
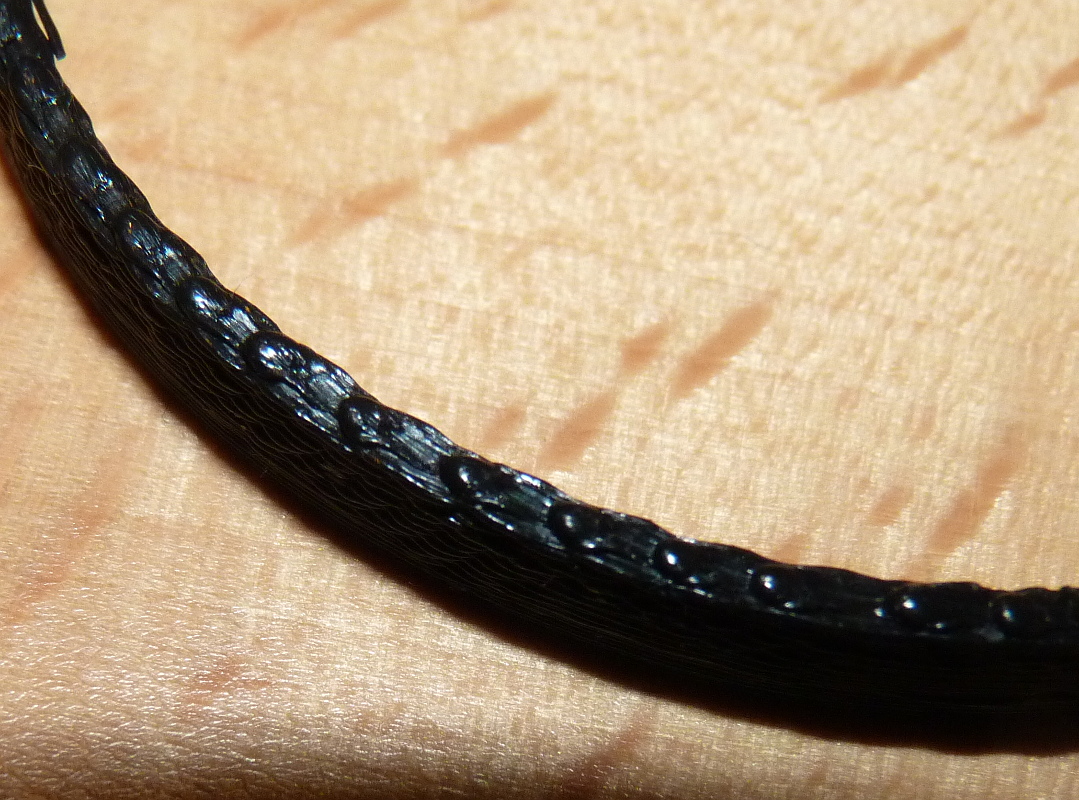
Mir scheint die kleinen Poppel sind durch zuviel Materialvorschub
entstanden?
Jedenfalls ist der Nozzle dann irgendwann an so einem Poppel
hängengeblieben und hat das Werkstück verschoben.
Montag gehts weiter mit weniger Extrusion ...
Autsch - die Oberfläche geht ja gar nicht.
Sieht aus wie Überextrusion und das Material drückt sich überall hin und
zu den Seiten raus.
Das solltest du zuerst in den Griff bekommen, bevor du deine Nut
angehst.

Hast du die Extruder-Länge mal kalibriert?
Also durch den Extruder mal 100mm durchlaufen lassen und schauen wieviel
das ist. Dann den Parameter im Drucker so lange anpassen bis es wirklich
100mm sind. Bei der Berechnung wirken sich ein paar Stellen hinter dem
Komma sonst heftig aus.


Im Slicer gibts die Option "Outer perimeter first". Das ergibt schöne
Oberflächen, bei Überhängen fallen aber die Lagen runter. Da sollte die
also tunlichst deaktiviert sein!
Und natürlich kannst du auch die Anzahl Lagen für Top, Bottom und
Perimeter anpassen!
Jop, der Extruder gehört kalibiert...

wie oben beschrieben mal 100mm extrudieren und entsprechend die steps/mm
einstellen.

Dann einen "kalibrierwürfel" drucken und den filament durchmesser
einstellen.
Der Würfel kann irgendwas sein bei dem du mit einem Messschieber die
Wandstärke ermitteln kannst. Ein Würfel hat den vorteil, dass du anhand
der Ecken ein paar andere Parameter auch einstellen kannst...


73
vielen Dank für die Tipps,
das Problem war die Überextrusion die kleine Hügelchen erzeugt hat und
daran ist die Düse irgendwann hängengeblieben und hat das Werkstück
verschoben.
Mit 12% weniger Extrusion funktioniert es

 ring.png
(5,9 KB)