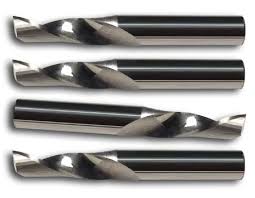
Hi, ich habe erstmals das Aluminium von GAH Albers (Hornbach) gefräst,
als 0,8mm Blech.

Fräser ist der 2mm Fischschwanz-Fräser 28759 von Proxxon, bei
20.000U/min. In Kupfer, Messing, Stahl, Platine, Kunststoff (ausser
ABS), und Aluminium von Alfer funktioniert das problemlos, mit perfekt
glatten Oberflächen und scharfen Kanten.

Bei dem 0,8mm Blech von GAH Albers entsteht jedoch ein komisches
Geschmiere aus "Aluschaum", welches den Frässchnitt hinter dem Fräser
gleich wieder ausfüllt. Je weniger Vorschub, umso mehr Schaum. Bei viel
Geschwindigkeit (>200mm/min) gibts keinen Schaum, aber das Ergebnis ist
naturgemäß unschön, auch bei anderen Materialien.

Der "Schaum" ist übrigens sehr stabil, abkratzen geht nicht. Man kann
ihn aber schrittweise abfräsen, jedes mal bleibt etwas weniger Schaum.

Am Fräser liegt es nicht, ich habe es mit einem neu gekauften erneut
probiert. An der Drehzahl liegt es auch nicht, die habe ich bis
10.000U/min variiert, mehr Bereich habe ich nicht. (20.000U/min halte
ich sowieso für das Minimum.)

Jemand eine Ahnung, was mit dem Aluminium von GAH Albers los ist?
Besonders viel Blei/sonstwas? Alfer hat kein Blei, von GAH Albers gabs
dazu keine Info.
Hallo Tuxpilot

Das hört sich nach niedrig legiertem Alu an. Da eignet sich wohl eher
ein Einschneider mit Wendel, der setzt sich auch nicht gleich zu. Mit
Petroleum schmieren hilf auch.

VG

Jörg
Tuxpilot schrieb:> Jemand eine Ahnung, was mit dem Aluminium von GAH Albers los ist?
Wird Reinalu sein.
Das ist halt so.
Daher gibt es ja hunderte Legierungen.
https://www.alu-verkauf.de/Werkstoffe-Aluminiumlegierungen
Such dir halt eine aus, die als 'gut zerspanbar' gilt, z.B. 3.1325
Falls du aber noch eloxieren, schweissen, abkanten willst, musst du halt
eines finden daß das alle zulässt.
Man muss ja nicht immer zum Billigsten greifen
was der lokale Baumarkt gerade unter die Leute bringen will.
Tuxpilot schrieb:> Jemand eine Ahnung, was mit dem Aluminium von GAH Albers los ist?
Als Schmiermittel sollte man normalen Spiritus verwenden,
er kühlt das Alu, das Geschmiere kommt von den hohen Temperaturen.
Tuxpilot schrieb:> Fräser ist der 2mm Fischschwanz-Fräser 28759 von Proxxon
Versuche es mal mit einem Einzahnfräser und versuche, ganz einfach mit
viel Wasser zu "schmieren" bzw. zu kühlen. Bei deinem Fräser schätze ich
mal, daß du hinter der Frässchneide einen Batzen geschmolzenen Alus
hast.
W.S.
W.S. schrieb:> Bei deinem Fräser schätze ich> mal, daß du hinter der Frässchneide einen Batzen geschmolzenen Alus> hast.
Ob und wo sich hier evtl. Al "anbatzt", kann sicher der TE am besten
beschreiben. :)
Die "Anbatzneigung" von Al hängt einmal stark von der Legierung ab und
andererseits natürlich auch von Spanräumen sowie vom Kühlmittel.
Bzw. besser:
Vom Kühlschmiermittel, was ja nicht von ungefähr so bezeichnet wird. ;)
Im Einzelfall ist es deshalb immer recht schwierig, beurteilen zu
können, woran unerwünschte Ergebnisse liegen.
Aber es gibt auch Erfahrungen, die Anhaltspunkte dafür liefern können.
Z.B. herkommend aus dem Drehen von Al:
Wenn man dort, z.B. einstechend, mit einem noch so gut geschliffenen
Werkzeug im Trockenschnitt Al absticht kann man dabei darauf "warten",
daß sich Al anbatzt.
Das batzt sich aber nicht hinter der Schneide an, sondern von ihr weg
sich in den Spanraum hinein aufbauend.
Weshalb ich auch nicht denke, daß es sich hier beim Fräsen und
ungeeigneter Kühlung(+Schmierung) recht viel anders verhält.
Warum sollte sich hinter der Schneide Al anbatzen?
Grundsätzlich halte ich Deinen Vorschlag, mal einen Einzahnfräser
(vergleichend) einzusetzen, für erfolgversprechend.
Weil das Werkzeug des TE:
https://www.dittmar-werkzeuge.de/Proxxon-Hartmetall-Multifraeser-2-mm-28759.html
zwar zwei Schneiden hat, aber bei 2mm D halt auch nur entspr. weniger
Spanraum bieten kann als ein Einzahnfräser.
Meistens wird ja so argumentiert, daß ein zweischneidiges Werkzeug
höhere Vorschübe erlaubt.
Was jedoch nichts hilft, wenn die zwei Schneiden nicht richtig schneiden
können. ;)
Grüße
L. H. schrieb:> Das batzt sich aber nicht hinter der Schneide an, sondern von ihr weg
Du hast da was missverstanden.
Hinter der Schneide heisst für W.S. auch
1
Schneide
2
|
3
v
4
da-> /|
5
/ |
6
/ /
7
--´ /
8
/
9
/
10
--´
Kannst dir also deine ganze Besserwisserei wegstecken.
L. H. schrieb:> W.S. schrieb:>> Bei deinem Fräser schätze ich>> mal, daß du hinter der Frässchneide einen Batzen geschmolzenen Alus>> hast.>> Ob und wo sich hier evtl. Al "anbatzt", kann sicher der TE am besten> beschreiben. :)
Nein, die Fräser sind absolut sauber. Was ich mal geschafft habe, war
dort ABS reinzuschmelzen, aber sonst gar nichts. Der "Schaum" ist auch
ab dem ersten Augenblick mit dem neuen Fräser entstanden.
L. H. schrieb:> zwar zwei Schneiden hat, aber bei 2mm D halt auch nur entspr. weniger> Spanraum bieten kann als ein Einzahnfräser.
Das da gilt übrigens genauso für den 1mm Fräser:
Tuxpilot schrieb:> Fräser ist der 2mm Fischschwanz-Fräser 28759 von Proxxon, bei> 20.000U/min. In Kupfer, Messing, Stahl, Platine, Kunststoff (ausser> ABS), und Aluminium von Alfer funktioniert das problemlos, mit perfekt> glatten Oberflächen und scharfen Kanten.
Nur dass ich mit dem noch nicht GAH Albers Alu gefräst habe.
Tuxpilot schrieb:> L. H. schrieb:>> W.S. schrieb:>>> Bei deinem Fräser schätze ich>>> mal, daß du hinter der Frässchneide einen Batzen geschmolzenen Alus>>> hast.>>>> Ob und wo sich hier evtl. Al "anbatzt", kann sicher der TE am besten>> beschreiben. :)>> Nein, die Fräser sind absolut sauber. Was ich mal geschafft habe, war> dort ABS reinzuschmelzen, aber sonst gar nichts. Der "Schaum" ist auch> ab dem ersten Augenblick mit dem neuen Fräser entstanden.
Thermoplaste zu fräsen ist ein ganz anderer Fall.
>> L. H. schrieb:>> zwar zwei Schneiden hat, aber bei 2mm D halt auch nur entspr. weniger>> Spanraum bieten kann als ein Einzahnfräser.>> Das da gilt übrigens genauso für den 1mm Fräser:> Tuxpilot schrieb:>> Fräser ist der 2mm Fischschwanz-Fräser 28759 von Proxxon, bei>> 20.000U/min. In Kupfer, Messing, Stahl, Platine, Kunststoff (ausser>> ABS), und Aluminium von Alfer funktioniert das problemlos, mit perfekt>> glatten Oberflächen und scharfen Kanten.>> Nur dass ich mit dem noch nicht GAH Albers Alu gefräst habe.
Es liegt ja auf der Hand, daß das mit einem 1mm-Fräser noch "haariger"
wird als mit einem 2mm-Fräser.
Geschätzt liegst Du bereits mit einem 2mm-Fräser bei 20000U/min
unterhalb von 10m/s Umfangsgeschwindigkeit (U_v).
Bei Halbierung des D eines Fräsers halbiert sich aber auch dessen U_v.
Was nach sich zieht, daß dabei nur mit geringerer Vorschub_v gefahren
werden kann.
Hinzu kommt natürlich dann auch noch, daß ein zweischneidiges Werkzeug
einen geringeren Kernquerschnitt hat als ein einschneidiges (ein
Stichel).
Sei also bitte vorsichtig mit den Vorschüben bei einem 1mm-Fräser.
Denn ein 1mm-Fräser wird Dir bei unzulässigen Vorschüben abbrechen wie
nichts.
Da wirst Du Dich herantasten und auch "Fräser-Opfer" erbringen müssen.
Eine Aussage "GAH Albers Alu" nützt Dir dabei rein gar nichts.
Wenn dieser Lieferant nicht dazu bereit ist, Dir konkrete Daten zur
Legierung des jeweils von ihm gekauften Al zu nennen, dann wechsele am
besten Deinen Lieferanten.
Oder setz ihm als letzten "gütlichen Versuch" die "Pistole auf die
Brust":
Entweder ich bekomme von Euch konkrete Daten zum Al, das ich bei Euch
kaufe oder ich kaufe das zukünftig woanders. :D
Eine Alternative dazu könnte Gemmel-Metalle:
https://www.gemmel-metalle.de/
sein.
Wo sind wir denn eigentlich hier in der BRD?
Ein guter Lieferant "zickt" doch mit relevanten Daten gar nicht lange
herum:
Bei dem bekommst Du genau das, was Du brauchst und willst.
Auch in "Klein-Mengen".
Ich kann Dir nur einen Rat geben:
Koppel Deine Erfahrungswerte IMMER nur an definiertes Material.
Und zwar aus Deutschland bezogen.
Grüße
L. H. schrieb:> Sei also bitte vorsichtig mit den Vorschüben bei einem 1mm-Fräser.> Denn ein 1mm-Fräser wird Dir bei unzulässigen Vorschüben abbrechen wie> nichts.
Keine Panik, so viel Vorschub kann meine Fräse leider nicht.
L. H. schrieb:> Entweder ich bekomme von Euch konkrete Daten zum Al, das ich bei Euch> kaufe oder ich kaufe das zukünftig woanders. :D>> Eine Alternative dazu könnte Gemmel-Metalle:> https://www.gemmel-metalle.de/> sein.
Die Seite kenne ich schon, finde ich überzeugend. Ist wohl auch deutlich
günstiger als Baumarkt, aber im Baumarkt kann man spontan was mitnehmen.
Mal sehen, was GAH Albers mir schreibt...
Die haben übrigens einen PDF-Katalog, bei dem der Buchrücken eine
Seitenzahl hat, was ich nie zuvor gesehen habe:
https://www.gah.de/fileadmin/medien/downloads/kataloge/DE/Katalog_Heimwerkerprofile_2018.pdf
Ich habe gerade folgendes per E-Mail von GAH Albers bekommen:
> Die Materialbezeichnung bei unseren Aluminium-Profilen lautet:>> EN AW -Al Mg SI 0,5 F22- AW 6060-Werkstoffnummer 3.3206>> Bei weiteren Fragen stehen wir Ihnen zur Verfügung.
...
> die Angaben gelten auch für die Bleche.
Tuxpilot schrieb:> Ich habe gerade folgendes per E-Mail von GAH Albers bekommen:>>> Die Materialbezeichnung bei unseren Aluminium-Profilen lautet:>>>> EN AW -Al Mg SI 0,5 F22- AW 6060-Werkstoffnummer 3.3206
Damit ist wirklich alles klar. ;)
Mit F22 ist die Zugfestigkeit "geschlüsselt":
Multiplizierst Du die 2ahl mit 10, erhältst Du die Zugfestigkeit.
Genauer gesagt die durchschnittliche - hier 220N/qmm.
Ist also "Kaugummi-Material", mit entspr. Ergebnissen beim Fräsen.
Hier noch eine weitere Übersicht, was gut zerspanbar ist:
https://www.alu-verkauf.de/Werkstoffe-Aluminiumlegierungen
Grüße
L. H. schrieb:> Genauer gesagt die durchschnittliche - hier 220N/qmm.> Ist also "Kaugummi-Material", mit entspr. Ergebnissen beim Fräsen.
Demnach müsste sich Baustahl vergleichbar zerspanen lassen. der hat
nämlich ein E-Modul von 210 MPa und ein Rm von 370 MPa.
AlMgSi1 (3.2315) hat ein Rm von ca 280 MPa. und ist gut zerspanbar.
Die Zerspanbarkeit hat was mit dem Gefüge zu tun und nicht mit der
Zugfestigkeit.
VG
Jörg
wegen Gemmel:
Tuxpilot schrieb:> Die Seite kenne ich schon, finde ich überzeugend. Ist wohl auch deutlich> günstiger als Baumarkt, aber im Baumarkt kann man spontan was mitnehmen.
Das kannst du auch bei Gemmel, wenn du direkt hinfährst. Aber
herumstöbern geht (zumindest hier in Berlin) nicht wirklich. Ich hab das
jahrelang so gemacht, daß ich am Telefon bestellt hab, mich dann ins
Auto geschwungen und bis ich dann in der Bessemerstraße war, war das
Zeugs bereits herausgesucht und abgeschnitten. Aber achte auf die
Mindestbestellwerte.
W.S.
Jörg B. schrieb:>> Die Zerspanbarkeit hat was mit dem Gefüge zu tun und nicht mit der> Zugfestigkeit.
Gefüge werden zunächst mal durch Legierungen bestimmt, die natürlich
zwangsläufig auch Auswirkungen auf die Streckgrenzen und Zugfestigkeiten
haben.
I.d.R. kann man sich dann entweder (vergleichend) die Streckgrenzen oder
die Zugfestigkeiten ansehen, um am besten in Übersichten dazu erkennen
zu können, wo man bzgl. Zerspanbarkeit liegt.
Z.B. wenn man sich hier die tendenziellen Veränderungen von reinem Al
bis hin zu entspr. legiertem ansieht, das sehr gut zerspanbar ist.
Aber dafür halt dann nur noch schlecht geschweißt und/oder eloxierbar
ist.
https://www.precifast.de/aluminiumlegierungen-tabelle-aluminium-din-en-573-zerspanbarkeit/Jörg B. schrieb:>> Genauer gesagt die durchschnittliche - hier 220N/qmm.>> Ist also "Kaugummi-Material", mit entspr. Ergebnissen beim Fräsen.>> Demnach müsste sich Baustahl vergleichbar zerspanen lassen. der hat> nämlich ein E-Modul von 210 MPa und ein Rm von 370 GPa.
Nein.
Und ich denke, da hast Du Dich ohnehin ein wenig geirrt. ;)
In zweierlei Hinsicht:
1) Wenn Du die genannten Rm Al/St37 vergleichen würdest, müsstest Du ja
220/370 ansetzen.
2) Ein Vergleich zwischen gut bis sehr gut zerspanbarem Al und Stahl ist
ja nur dann sinnvoll, wenn Du einen Automatenstahl hernimmst, der per
Legierungen ebenfalls auf gut bis sehr gut zerspanbar "eingestellt" ist.
Und was willst Du dann da vergleichen?
Die Legierungselemente sind bei Stahl überwiegend ganz andere.
Nämlich Mn, P und S.
Die Zugfestigkeiten von Automatenstählen gehen locker bis in Bereiche
von Vergütungsstählen.
Das beginnt bei ca. 400 und kann bis zu 980N/qmm gehen.
Denke, angesichts dessen braucht man nicht lange zu überlegen, was
besser, leichter und schneller zerspanbar ist.
Grüße
AW6060 lässt sich durchaus gut fräsen und drehen, aber man benötigt
schon einen wirklich scharfen Fräser bzw. einen geeigneten
HM-Meissel/-Platte. Und natürlich ein passendes KSM.
Interessant wäre auch, welche Legierung von Alfer Du hast, bei der es ja
offenbar gut funktioniert. Sind das auch so dünne Bleche gewesen?
Kann es sein, dass das Blech irgendwie vibriert? Wie spannst Du Dein
Blech?
L. H. schrieb:> Die Legierungselemente sind bei Stahl überwiegend ganz andere.> Nämlich Mn, P und S.> Die Zugfestigkeiten von Automatenstählen gehen locker bis in Bereiche> von Vergütungsstählen.> Das beginnt bei ca. 400 und kann bis zu 980N/qmm gehen.
Deswegen müssen sich solche Stähle aber noch lange nicht besser als
bspw. Baustahl drehen lassen. 1.4301 ist bspw. deutlich schlechter
spanend zu bearbeiten als 1.0570 (ST52-3)
Und wenn man weiter 1.4301 und 1.4305 vergleicht, dann sieht man, dass
die Zugfestigkeit als Kriterium für Zerspanbarkeit nicht geeignet ist.
Beide Stähle haben mechanisch fast identische Daten.
Trotzdem lässt sich 1.4305 hervorragend und mit Genuss drehen und auf
dem Automaten verarbeiten (hier als Rundmaterial), 1.4301 ist
ausgesprochen hässlich.
> Denke, angesichts dessen braucht man nicht lange zu überlegen, was> besser, leichter und schneller zerspanbar ist.
Doch, das sollte man. Der alleinige Blick auf die Zugfestigkeiten geht
sehr schnell ins Auge.
Auch die Gesamtmenge an Zuschlagsstoffen sagt erstmal nichts über die
Spanbarkeit aus.
Entscheidend ist, was und in welcher Höhe es zugesetzt wurde.
Also: immer ins Datenblatt schauen.
Chris D. schrieb:> L. H. schrieb:>> Die Legierungselemente sind bei Stahl überwiegend ganz andere.>> Nämlich Mn, P und S.>> Die Zugfestigkeiten von Automatenstählen gehen locker bis in Bereiche>> von Vergütungsstählen.>> Das beginnt bei ca. 400 und kann bis zu 980N/qmm gehen.> Deswegen müssen sich solche Stähle aber noch lange nicht besser als> bspw. Baustahl drehen lassen. 1.4301 ist bspw. deutlich schlechter> spanend zu bearbeiten als 1.0570 (ST52-3)
Ich weiß ja nun nicht so recht, wovon Du hier eigentlich redest.
Glaubst Du im Ernst, daß man sich die Legierungen von Automatenstählen
"einfach so" aus den Rippen "geschwitzt" hat?
Wie kommst Du denn dazu - ausgehend von der Al-Zerspanung und von mir
aus auch noch übergreifend auf St-Zerspanung - nun auch noch 1.4...
anzuführen?
Willst Du Äpfel mit Birnen vergleichen?
>> Und wenn man weiter 1.4301 und 1.4305 vergleicht, dann sieht man, dass> die Zugfestigkeit als Kriterium für Zerspanbarkeit nicht geeignet ist.> Beide Stähle haben mechanisch fast identische Daten.>> Trotzdem lässt sich 1.4305 hervorragend und mit Genuss drehen und auf> dem Automaten verarbeiten (hier als Rundmaterial), 1.4301 ist> ausgesprochen hässlich.
Ist ja alles schön und gut.
Wir reden aber hier, wenn ich mich nicht total irre, von der
Vergleichbarkeit einer Al-Zerspanung zu einer St-Zerspanung.
(Ausufernd wie immer und deshalb möglicherweise völlig irrelevant.) ;)
Beide Metalle sind dabei "eingestellt" auf "nur" optimale
Zerspanbarkeit.
>>> Denke, angesichts dessen braucht man nicht lange zu überlegen, was>> besser, leichter und schneller zerspanbar ist.>> Doch, das sollte man. Der alleinige Blick auf die Zugfestigkeiten geht> sehr schnell ins Auge.
Innerhalb wirklich vergleichbarer Metall-Gruppen eher nicht.
> Auch die Gesamtmenge an Zuschlagsstoffen sagt erstmal nichts über die> Spanbarkeit aus.>> Entscheidend ist, was und in welcher Höhe es zugesetzt wurde.>> Also: immer ins Datenblatt schauen.
Sind insgesamt wohl eher triviale Aussagen. :)
Nicht bezügl. dessen, was als Material vorliegt, sondern bzgl. dessen,
wie "gut" das auch "nur" verarbeitet werden kann.
Grüße