Späne kleben beim PVC-Fräsen

Gast #5821735
Lesenswert?

Moin,

aus einer PVC-Platte möchte ich kleine Objekte ausfräsen. Ein paar 
Taschen sollen durchgehen, ein paar sind nur 'Sacklöcher'. Die 
durchgehenden sehen auch gut aus, aber bei den anderen sind die Ränder 
mit Spänen zugeklebt. Die Späne hängen fest und lassen sich nicht 
ausblasen.

Gefräst wird mit einem 0,6-mm-Fräser bei 20.000 U/min. Vorschub waren 
100 mm/min und 50 mm/min. Ausblasen mit Luftpistole und dauerhaftes 
Ausblasen habe ich schon probiert. Das beste Ergebnis gab es bei einer 
Tiefenzustellung von 0,1 mm, aber das dauert dann ewig.
Flüssigkühlung fällt leider raus. Mit einem Tropfen Öl gibt es nur 
öligen Matsch.

Hier gibt es doch Leute mit Erfahrung. Was könnte man noch ausprobieren? 
Weniger oder mehr Drehzahl oder Vorschub?
Gast #5821742
Lesenswert?

bei 100mm/min und 20krpm nimmst du bei einem einschneider 0,005 mm pro 
umdrehung ab - glaube nicht dass das funktioniert.
geh mit der drehzahl runter und dem vorschub hoch, so dass du 
tatsächlich späne schneidest und nicht nur das material heiss reibst.
#5821768
Lesenswert?

Dussel schrieb:
> Gefräst wird mit einem 0,6-mm-Fräser bei 20.000 U/min.

Was hast Du für eine Fräsergeometrie? Ist das ein Einschneider oder 
Zweischneider?

Gerade für Kunststoff bevorzuge ich eindeutig Einschneider, weil man 
dann nicht so einen hohen Vorschub nehmen muss.

> So ein dünner
> Fräser hält halt auch nicht unendlich viel Querkraft aus.

Normal mehr als man so denkt. Das Problem ist meiner Erfahrung nach eher 
die geringe Steifigkeit von Hobbyfräsen und daraus resultierende 
Vibrationen als der eigentliche Vorschub.

Die Gefahr bei zu niedrigem Vorschub ist Verschmieren und Schmelzen des 
Materials. Das ergibt dann genau Deine klebenden Späne, Abstumpfende 
oder Verklebende Fräser oder andere unschöne Effekte.
Gast #5821784
Lesenswert?

Gerd E. schrieb:
> Was hast Du für eine Fräsergeometrie? Ist das ein Einschneider oder
> Zweischneider?
Das weiß ich gerade nicht. Es ist ein Fräser von Bungard. Der ist sicher 
nicht ideal für Kunststoff, aber was anderes in der Größenordnung habe 
ich nicht.

Gerd E. schrieb:
> Das Problem ist meiner Erfahrung nach eher
> die geringe Steifigkeit von Hobbyfräsen und daraus resultierende
> Vibrationen als der eigentliche Vorschub.
Die Maschine war ein Schnäppchen für 25000€…
Allerdings ist für kleine Fräser und hohe Drehzahlen ein Proxxonbohrer 
angeschraubt.

Gerd E. schrieb:
> Die Gefahr bei zu niedrigem Vorschub ist Verschmieren und Schmelzen des
> Materials. Das ergibt dann genau Deine klebenden Späne, Abstumpfende
> oder Verklebende Fräser oder andere unschöne Effekte.
Auch dir danke. Dann probiere ich es nachher mal mit einem anderen 
Vorschub-Drehzahl-Verhältnis.
Gast #5821809
Lesenswert?

Ich fräse nicht wirklich viel, und kann dir keine speziellen Tips geben 
- nur allgemeines Grundwissen.
Kunststoff fräsen nur mit Ein-, maximal 2-Schneider.
Fräser so dick wie möglich wählen und so kurz wie möglich einspannen.
Scharfen Fräser verwenden, also nichts womit du schon mal Metall 
bearbeitet hast.
Auf Kühlung und Spanabfuhr achten, vor allem bei schmalen und relativ 
tiefen Schnitten (Tiefe>0,5*Breite).

Und dann natürlich noch das was ich oben angesprochen habe: Darauf 
achten das UpM und Vorschub so hoch/niedrig sind, dass tatsächlich Späne 
geschnitten werden, und nicht nur am Material entlang geschabt wird.

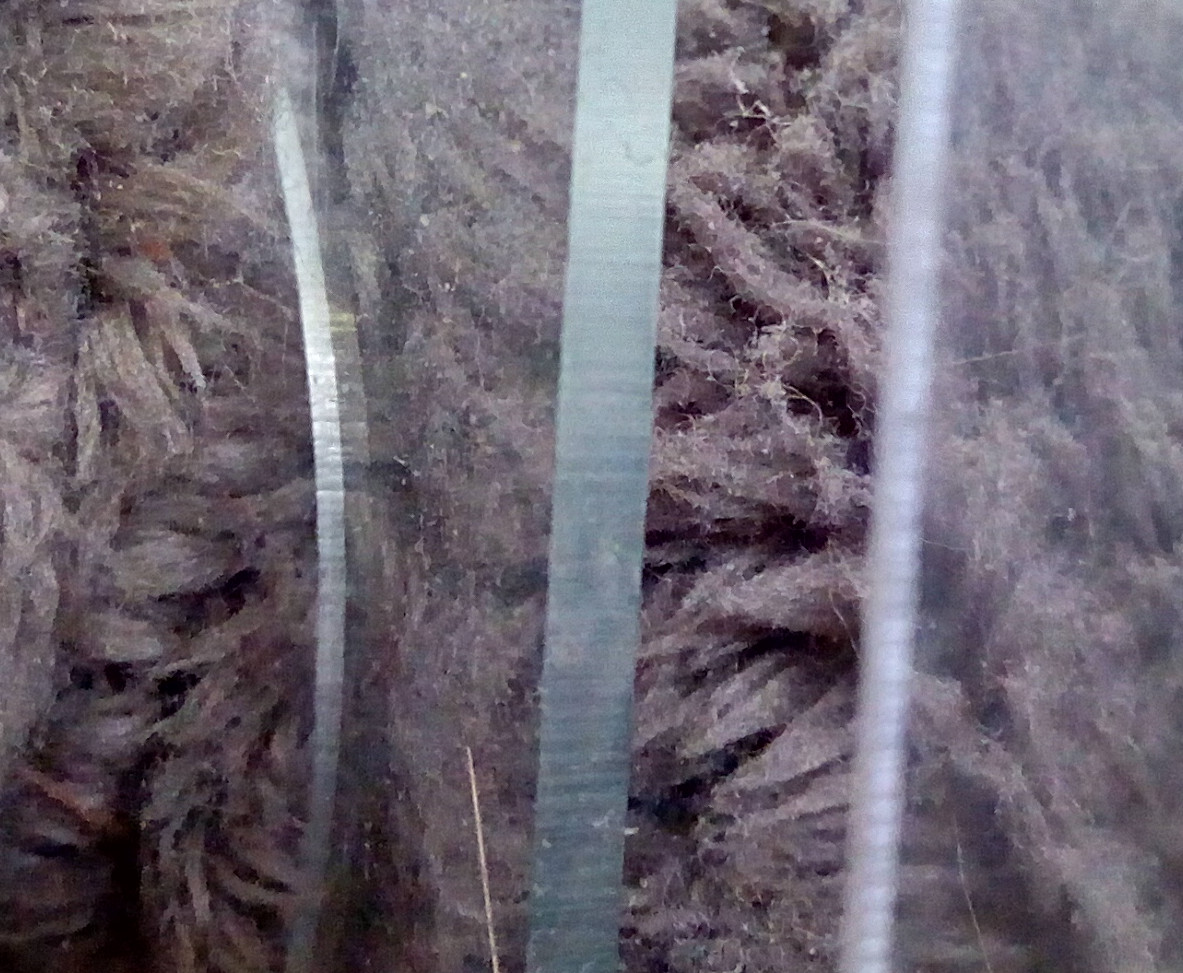
Im Bild ist eine 2mm dicke Polystyrol Platte bei der ich schätzungsweise 
mit 0,05-0,1mm Spänen geschnitten habe, weiß nicht mehr genau.
Was ich noch weiß, ist das ich die niedrigste Drehzahl an der Fräse 
hatte (6kRpM), 3mm 1-Schneider (VHM, eigentlich "für Alu"), und das 
Ganze recht ruppig vom Vorschub her war.
Das Schnittergebnis war aber OK - keine Verschmelzungen trotz 
Thermoplast.
Angehängte Dateien:
Gast #5821822
Lesenswert?

Am Fräser kann ich nicht viel ändern. Spezielle Kunststofffräser sind 
da, aber so im Bereich von 10 mm. Das bringt nicht viel bei Taschen mit 
5 mm Kantenlänge und 0,5 mm Rundungsradius. Ich werde mal probieren.
Gast #5822477
Lesenswert?

Jetzt habe ich es mal ausprobiert. Die Taschen werden deutlich besser, 
wenn ich mit 5000 U/min und 250 mm/min fräse. Leider werden die 
durchgehenden Konturen damit schlechter. Da ich aber beides jeweils 
schonmal zufriedenstellend hingekriegt habe, ist es wohl nur noch ein 
bisschen Ausprobieren.

Danke für die schnelle Hilfe.

Antwort schreiben

Bitte melde dich an, um einen Beitrag zu schreiben.

oder

Mit Google-Account einloggen

Die Registrierung ist kostenlos und dauert nur eine Minute.

Jetzt registrieren