Genauer gesagt: Es geht um die Erfassung der Drehbewegubg einer
FilamentSpule.

Bem 3D-Druck gibt es manchmal das Problem dass die Düse verstopft und
nichts geht mehr, das kann ärgerlich seine wenn ein Druck lange dauert
und man bemerkt es zu spät.
Nun meine Frage in die Runde: Kennt jemand eine Möglichkeit die
Drehbewegung der Spule zu erfassen (am besten kontaktlos) oder hat
irgendwo im Netz bereits eine Lösung gesehen. - Danke.
Ja, einfach einen exzentrisch angeordneten Stab an die Filamentspule
kleben, der seinerseits einen am Griffende drehbar gelagerten Hammer
hochhebt und anschließend auf eine Glocke fallen lässt.
Nun nur noch das entstehende Geräusch mit einem Mikrophon aufnehmen und
aus der Häufigkeit des Auftretens dieses auf die Anzahl der Umdrehungen
der Spule schließen. So kannst du doch erkennen, wenn sich die Spule
nicht mehr dreht und dein Problem ist gelöst.

Möglichkeiten gibt es doch so viele. Du musst nur ein wenig kreativ
sein, dann findest du eine Lösung für deine Aufgabenstellung.
Zwei Sachen fallen mir dabei, auf die Schnelle, ein:
1. Eine kleine Umlenkrolle, die eine Schlitzscheibe (ähnlich wie
   beim Mausrad) antreibt. Hierfür kann man auch eine 08/15 Maus
   schlachten - Kost fast nix.
2. Ein paar weiße Aufkleber an der Filamentrolle anbringen und in
   einigem Abstand einen Helligkeitssensor montieren. Die Aufkleber
   gibt es z. B. als Leeretiketten zum Wegwerfen und mit einem
   zugehörigen Preis. Eventuell kann man auch selbstklebende
   Aluminiumfolie (aus dem Baumarkt) verwenden.
ALSO die Rolle zu überwachen kann da aber unter umständen zu viel Zeit
vergehen bis die Verstopfung bemerkt wird.
ich würde da Tatsächlich ein Pulsgeber an das Filament selber bringen.

Mein AIORobotics z.B. hat dies Serienmäßig drin, das heißt er merkt wie
viel Filament tatsächlich transportiert wird.
Wenn er ein "Steppverlust" hat, versucht er das Filament nochmals
nachzuschieben(Einstellbare Hysterese) und wenn es nicht klappt, bricht
er ab.
Du kannst dir ja dazu, eine kleine Box ausdrucken und darin ein
"Mausrad-Pulsgeber" mit Lichtschranke verbauen.

Damit kannst du dann auch bei "Steppverlusten" nachschieben.

Ich glaube da gibt es für die meisten 3D-Drucker, sogar fertige "Mod's"
im Internet.
Hast Du schon einmal versucht das Problem der verstopften Düse zu lösen?
Das letzte mal wo ich eine verstopfte Düse hatte, habe ich PVC ("Vinyl
303") gedruckt. Das ist ein scheiss Material, das schon in der Düse
teilweise verkogelt. Aber einmal abgesehen davon hatte ich schon ewig
keine verstopfte Düse. Ich habe eine Kupferdüse vernickelt. Aktuell habe
ich 23kg (PLA, PETG, ASA, ABS, TPU, TPE, PC) mit meinem Drucker
verdruckt.
Was du suchst ist ein "Filament flow sensor". Im Grunde arbeitet er wie
ein normaler Filamentsensor, nur misst er auch die zurückgelegte
Wegstrecke des Filaments. Sprich: durch einen optischen oder
mechanischen (rotation) Sensor misst ein Flow Sensor die Menge des
eingezogenen und zurückgezogenen (bei retraction) Materials - daraus
berechnet er die eingezogene Menge und erkennt somit eine verstopfte
Düse.

AAAABER wie DoS schon bereits sagte: Lieber die Ursache bekämpfen statt
Symptome behandeln.

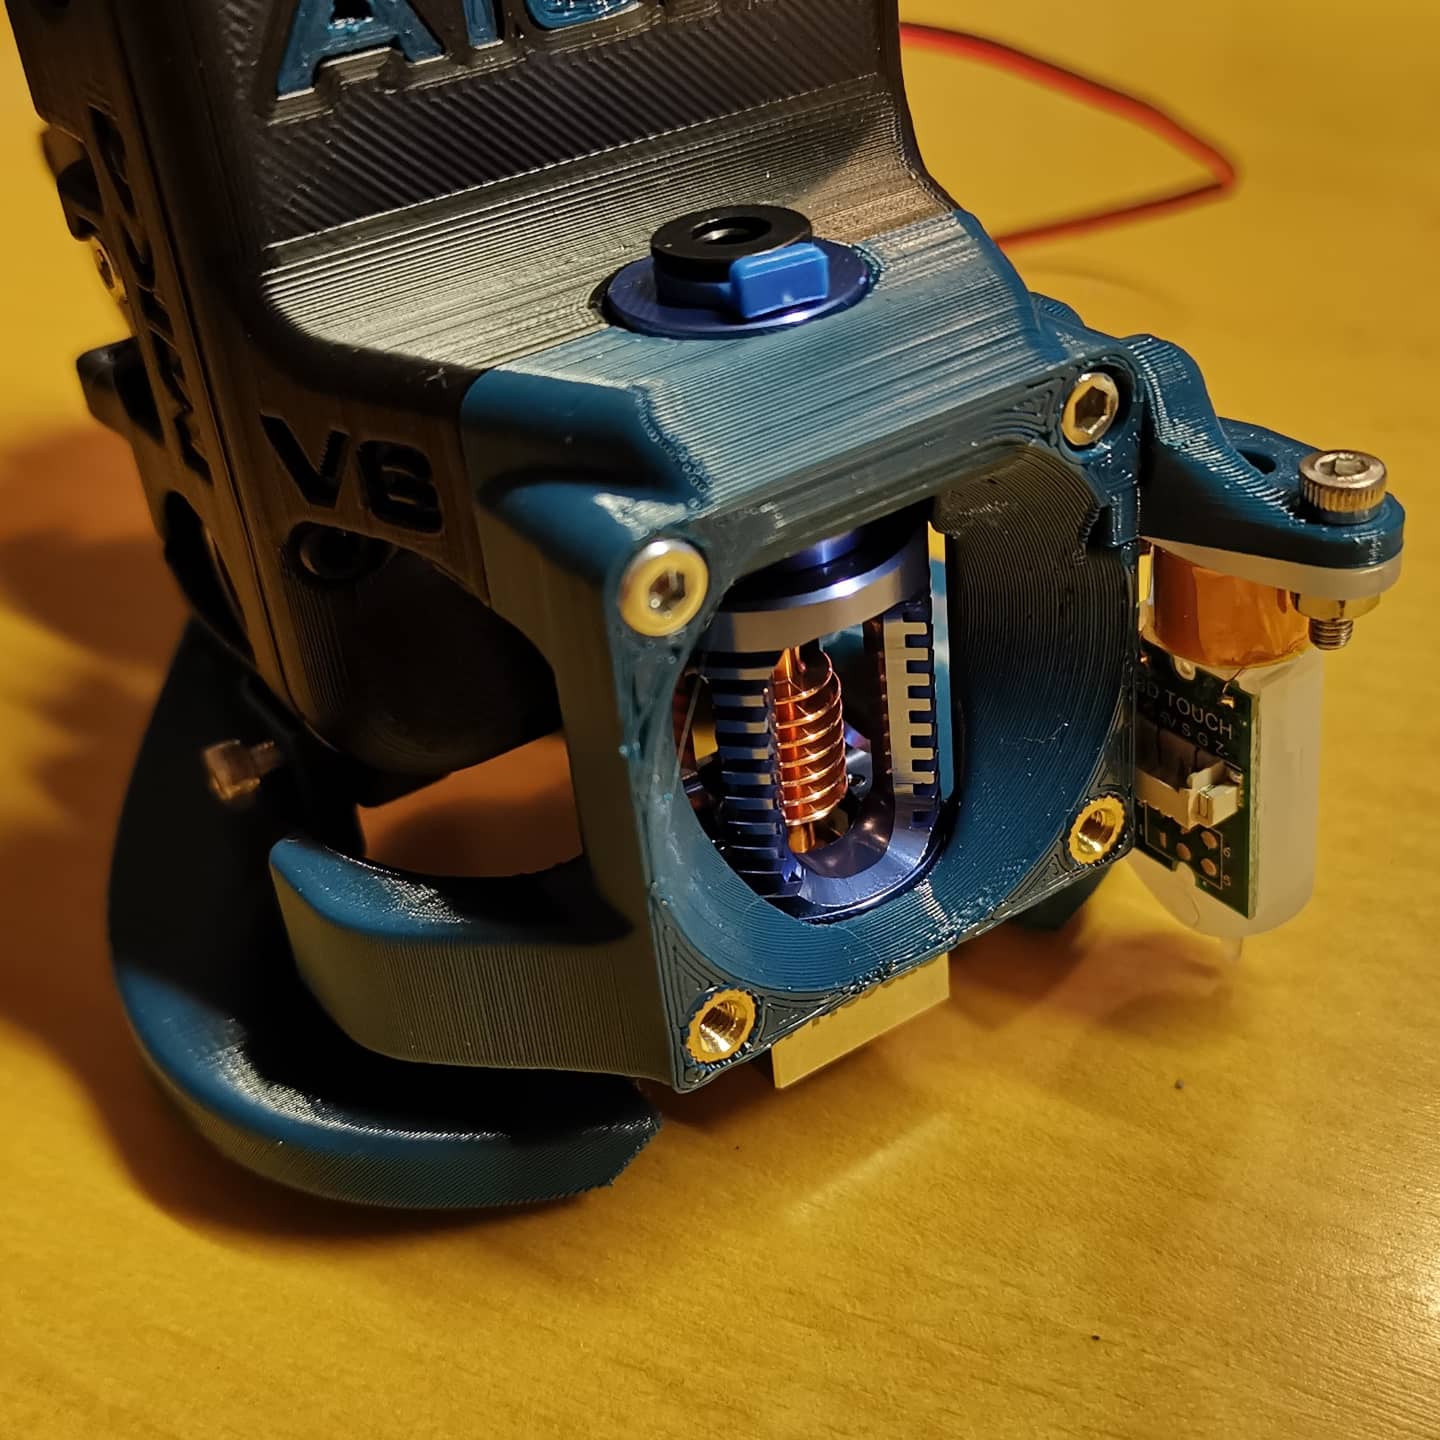
Wenn du schwieriges Material druckst: bessere Düse, besseres HotEnd,
bessere HeatBreak Kühlung.

Oft, und das ist zu 80% der Fälle für eine verstopfte Düse: falscher
Heatbreak Lüfter. Wenn ich immer sehe das manche den Drucker immer
leiser und ruhiger machen wollen und sich dann einen Noctua NF Lüfter an
das HotEnd "basteln" freue ich mich innerlich immer ein bisschen: Das
ist nämlich absoluter Mist - denn für die meisten HotEnds (z.b. den
extrem weit verbreiteten V6) reicht dies nämlich nicht aus um das
Heatbreak im HotEnd zu kühlen.

Ich habe jetzt alle meine Drucker auf Dragon ST HotEnds umgerüstet und
bereue dieses Schritt nicht, dort ist das Heatbreak vom CoolEnd
entkoppelt, dort kann so etwas nicht mehr passieren. Der Mosquitto soll
da extrem gut sein, aber auch sehr teuer.
Oft liegt eine Verstopfung, aber auch nur an Falscher
"Rückzugseinstellung"

Man kann zu viel oder auch zu wenig zurückziehen.

Das bezieht sich so wohl auf die Rückzugslänge so wie auch die
Häufigkeit des Rückzuges. bei Standard HotEnd, kann das den HeatBreak
unnötig erwärmen.

Häufig ist aber auch nur Staub die Ursache, den so ein 0.4 oder gar 0.3
Loch ist schnell zu wen Staub an-kokelt.
einfach ein Magnet and der Spule und ein Reed Kontakt bzw Hallsensor
zum Detektieren der Bewegung, Arduino zum Auswerten ran, und bei zb
weniger als eine Auslösung (Umdrehung) pro Zeiteinheit gibt es ein Alarm
oder eine Abschaltung per Relais etc....
Bernd M. schrieb:> weniger als eine Auslösung (Umdrehung) pro Zeiteinheit
Je nach Teilform und Rollendurchmesser, kann es dann schon zu spät sein
zum wieder ansetzen, da können schon mal paar schichten fehlen.
Wie schon von anderen Poster geschrieben:
1) Ursache "bekämpfen"
2) Kontrolle der "Wirkung"
Ein "Filament flow Sensor" ist mit sicherheit die bessere Lösung.
und wenn man schon ein 3D-Drucker hat, muss man nicht mal eine "Maus
opfern"
Den auch das Coderrad, lässt sich prima drucken.