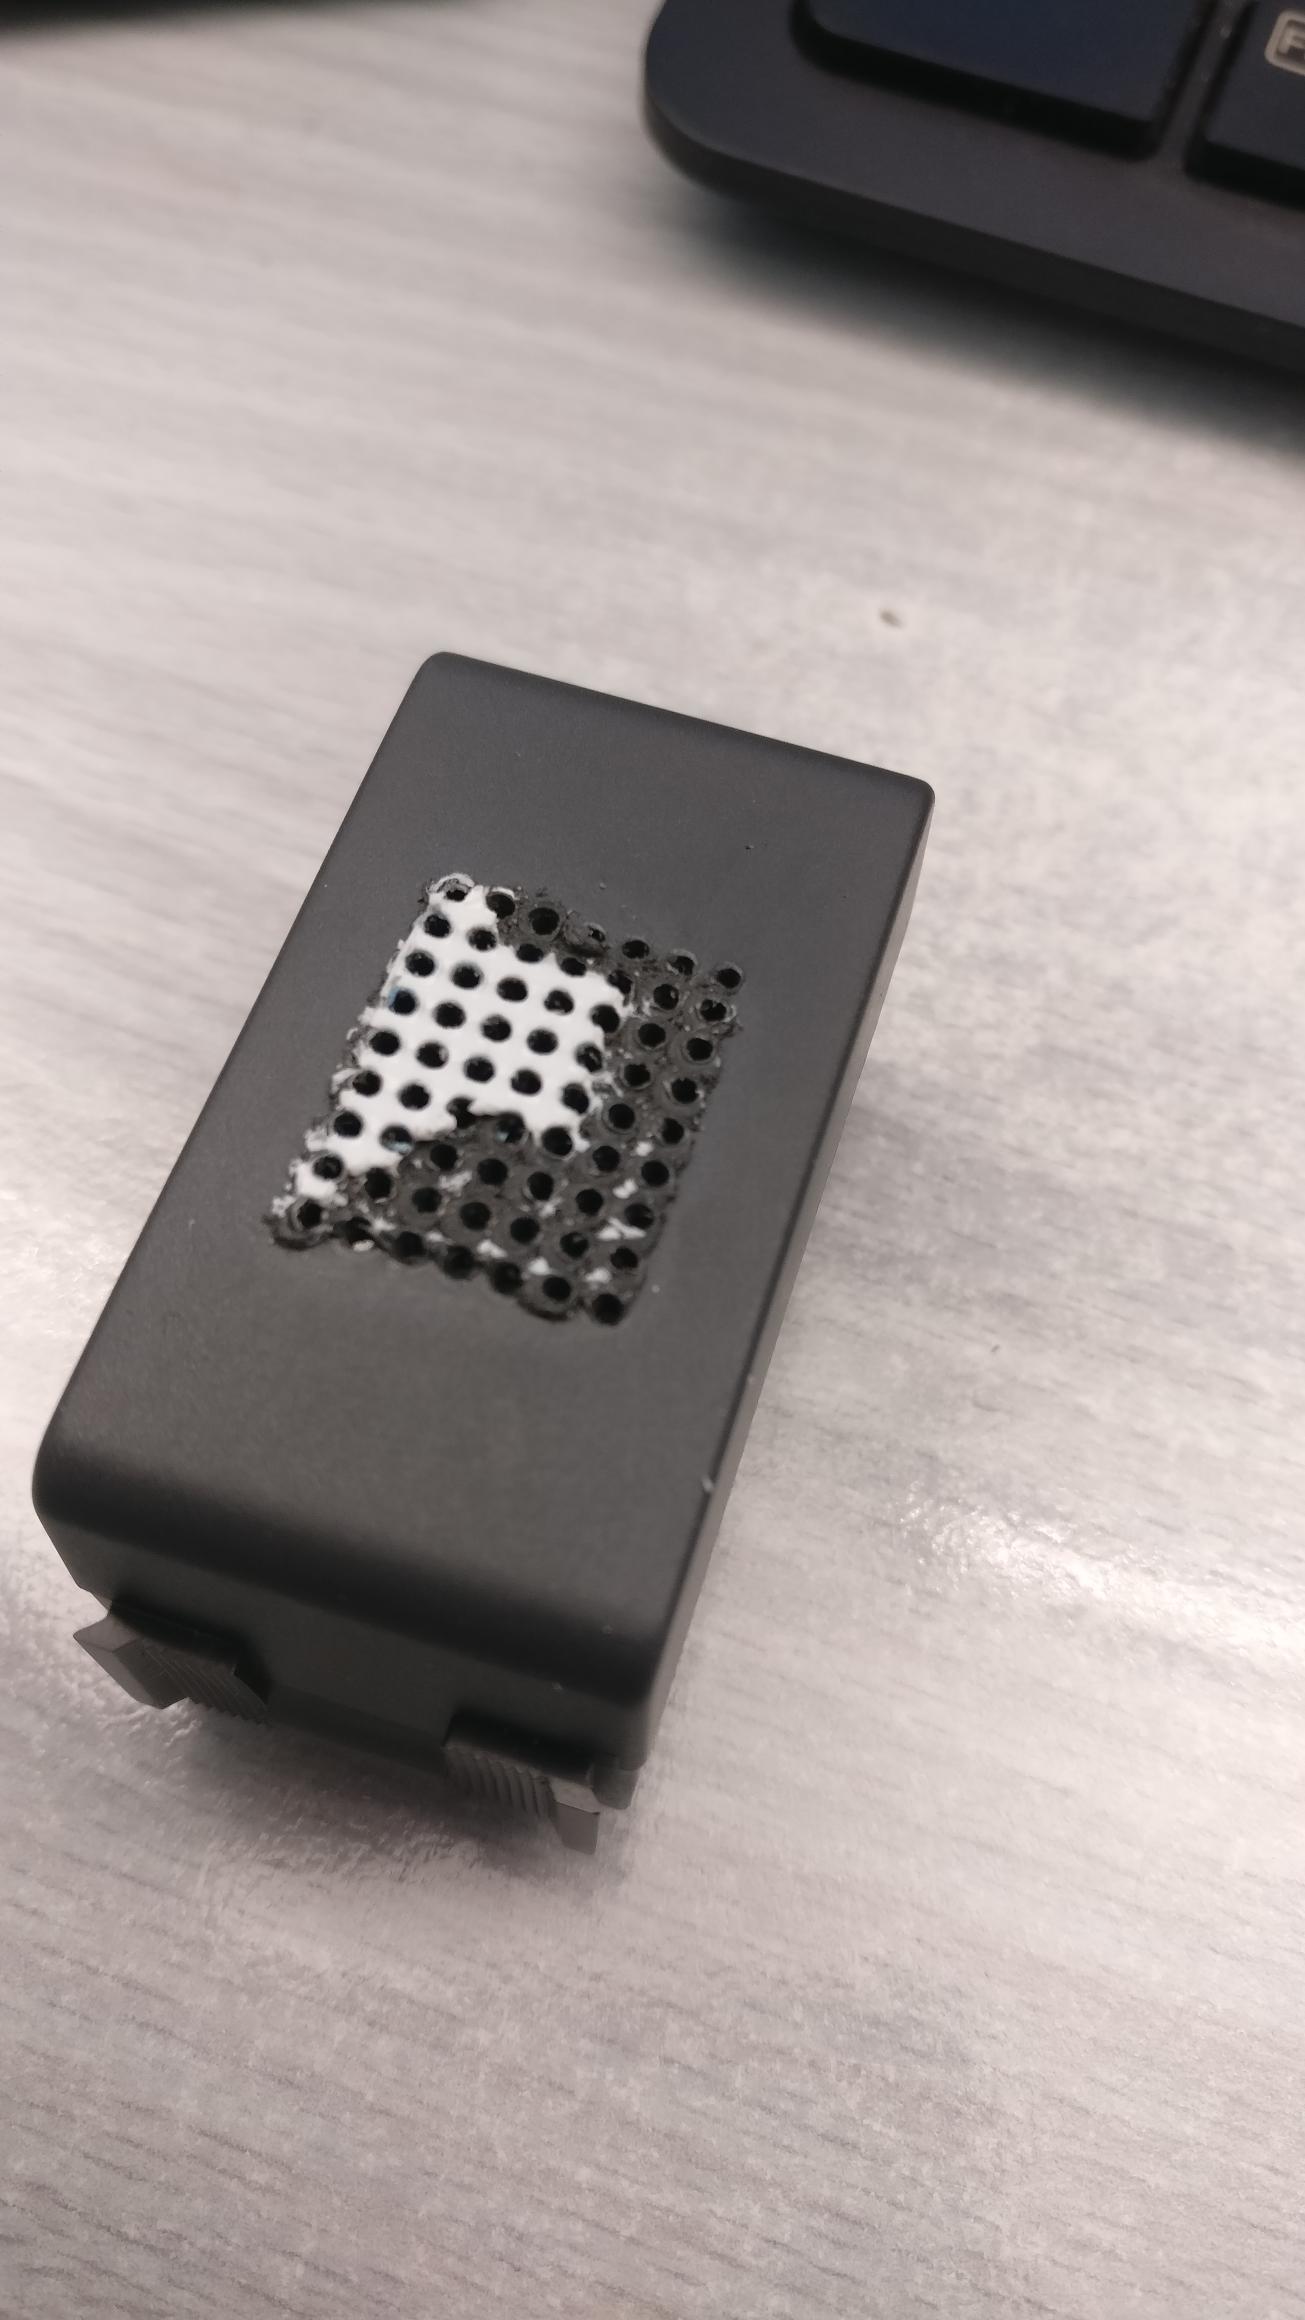
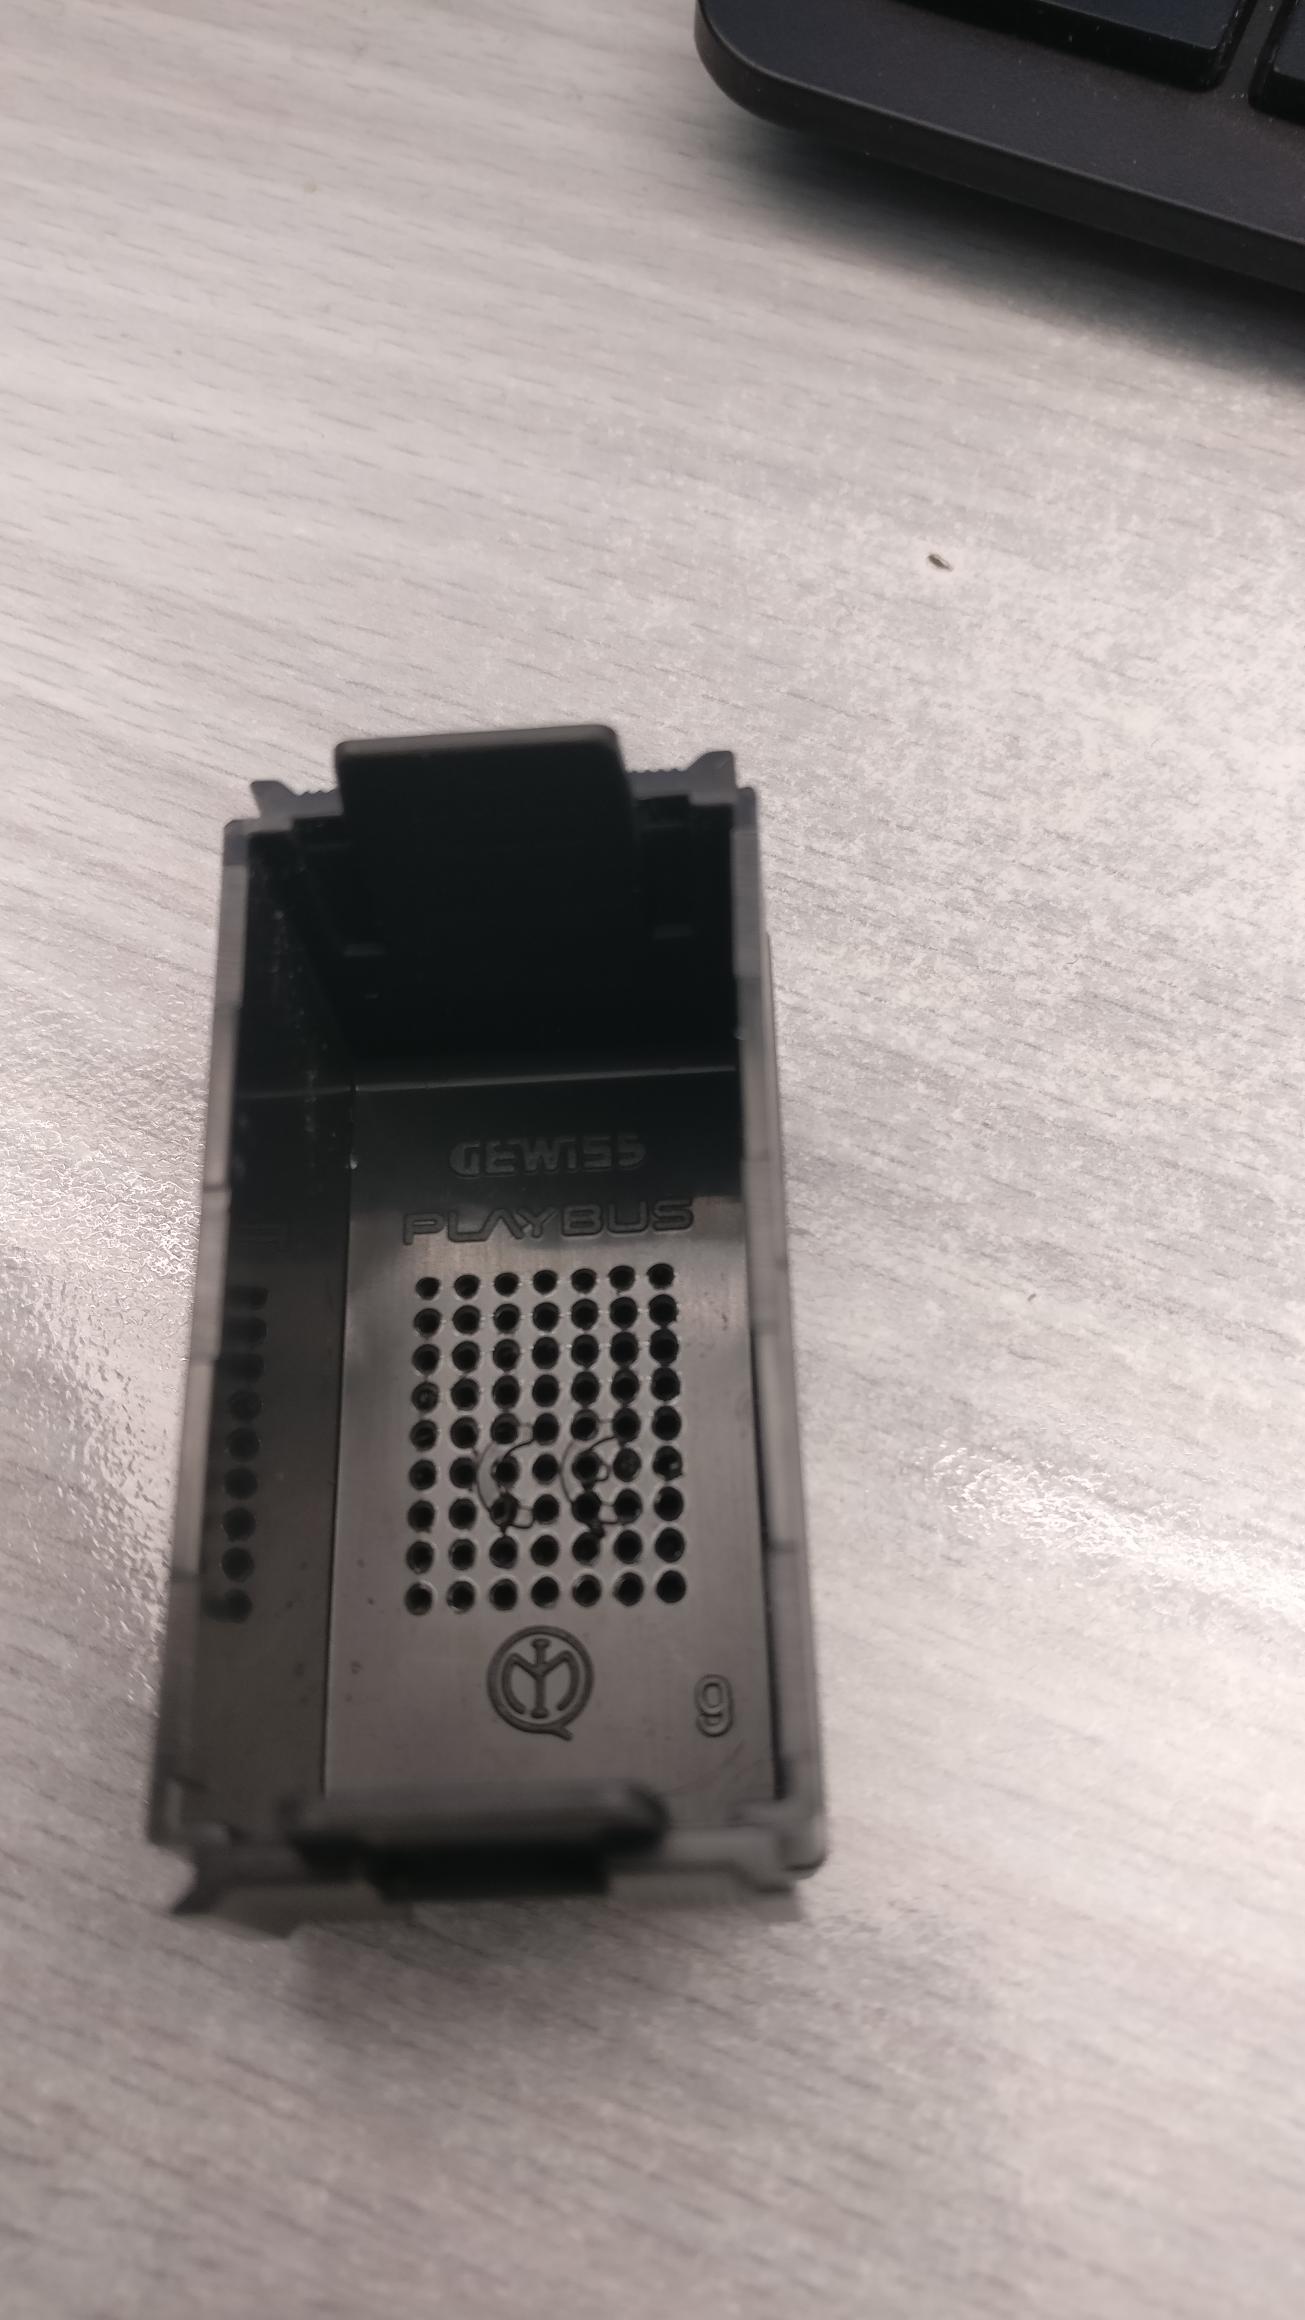
Löcher für Raumsensoren in Schaltergehäuse bohren

OP #6957616
Hallo,
ich weiß nicht ob ich hier im Richtigem Bereich bin aber ich habe ein 
Problem.
Ich möchte gerne in meinem Haus Raumsensoren welche Temperatur und 
Feuchtigkeit messen Nachrüsten.
Die Sensoren verbaue ich bei den Schaltern von den jeweiligen Räumen.
Damit die Sensoren die Lufttemperatur und -Feuchtigkeit messen können 
ist mein Plan in den Blindabdeckungen welche sich immer irgend einer im 
Raum befindet Löcher zu bohren.
Ich habe dafür meinen 3D Drucker umgebaut und einen G-Code geschrieben.
Auf dem Drucker sitz nun ein Dremel und ein 1mm Bohrer.
Nun mein Problem.
Die Blindabdeckung ist aus Plastik (Playbus von Gewiss), der Bohrer ein 
1mm HSS vom Örtlichen Baumarkt.
Die Bohrungen selber passen Perfekt nur bildet sich beim Bohren ein 
Schmelzgrad um die Bohrlöcher welche ich nicht abbekomme.
Was mache ich Falsch?
Ich habe bereits versucht mit der Drehzahl ein besseres Ergebnis zu 
erzielen, doch leider ohne Erfolg.
Auch habe ich Versucht auf der Abdeckung ein anderes Plastik zu legen 
damit der Grat auf diesen bleibt doch leider ohne Erfolg.
Ich hab vom zerspannen von Plastik keine Ahnung deswegen das Problem 
hier.
Habt ihr einen Rat was ich machen könnte?
Angehängte Dateien:
Thomas G. schrieb:
> Mit langsam meinst du den Vorschub und/oder Drehzahl?
> Mit Isopropanol müsst ich probieren...

Sowohl als auch. Theoretisch gibt es für Kunststoffe sogar einen extra 
Schnittwinkel/Schliff.

Kleine Bohrungen sind ein bisschen fieser, aber Ziel ist es eigentlich, 
dass der Bohrer wirklich schneidet (Fließspan) sich nicht durchs Plastik 
schmilzt.

Gerald K. schrieb:
> Vielleicht hilft kühlen während des Bohrens?  Druckluft oder
> Kältespray?

Druckluft dürfte nicht viel zur Kühlung beitragen. Mit Kältespray kann 
der Kunststoff schon wieder zu spröde werden.
Gast
Thomas G. schrieb:
> Dremel

Die drehen soweit ich weiß ziemlich hoch?
Ich weiß nicht, ob dafür deine Z Achse ausreichend Vorschub schafft. 
Damit der Bohrer dann wirklich schneidet, müsstest du die Spindel quasi 
in das Material "fallen lassen", bildlich gesprochen.

Hast du einen geschliffenen (blank) oder gewalzten (schwarz) Bohrer 
besorgt?
OP
Hallo Danke für die Antworten.
Der Bohrer ist Schwarz und Neu.
Der Vorschub wird denk ich für die Drehzahl zu langsam sein da das 
Plastik an der Oberseite schmilzt.
Wenn ich Die Drehzahl des Dremels verringre dann hat dieser keine 
Leistung. Und recht schneller werde ich die Z-Achse mit den Spindeln 
nicht bewegen können. Werde das aber nochmals versuchen.
Auch der Vorschlag mit dem Isopropanol und Kältespray. Wo finde ich 
solche Spezial Bohrer für Plastik?
Meines Wissens nach (hat auch nicht viel zu bedeuten) nimmt man da 
speziell angeschliffene Bohrer mit 90°, statt 120° Anschliff. Keine 
Ahnung, wie das heute aussieht. Gefunden hab ich das:
https://www.bohrerdiscount24.de/metallbearbeitung/spiralbohrer/din-338-hss-typ-w-aluminiumbohrer/
Kannst Dir ja mal zweie bestellen. vielleicht geht's damit dann schon?
kann ja sein, dass "Typ W" angeschliffen, genau das bedeutet. Müsste ich 
selbst erst nachsehen.

Hier sowas Typ HK
https://www.s-polytec.de/kunststoffbohrer-typ-hk.html
gibts leider nicht in 1mm
(Firma: S&P)
OP
Gast
Andre schrieb:
> Hast du einen geschliffenen (blank) oder gewalzten (schwarz) Bohrer
> besorgt?

Einhart P. schrieb:
> Also ein gewalzter Bohrer. Besser sind geschliffene (silberne).

Die Farbe vom Bohrer sagt nichts über den Umfangschliff aus.

Schwarze Bohrer sind Dampfangelassen, blanke Bohrer eben nicht.

Es gibt u.a. alle vier Kombinationen:

 - Umfanggeschliffen, blank
 - Umfanggeschliffen und Dampfangelassen (schwarz)
 - Rollgewalzt, blank
 - Rollgewalzt und Dampfangelassen (schwarz)
OP
> Die Farbe vom Bohrer sagt nichts über den Umfangschliff aus.
>
> Schwarze Bohrer sind Dampfangelassen, blanke Bohrer eben nicht.
>
> Es gibt u.a. alle vier Kombinationen:
>
>  - Umfanggeschliffen, blank
>  - Umfanggeschliffen und Dampfangelassen (schwarz)
>  - Rollgewalzt, blank
>  - Rollgewalzt und Dampfangelassen (schwarz)

Jedenfalls ist der Bohrer nicht geeignet sonst hätte ich nicht solche 
probleme
OP
Axel R. schrieb:
> Meines Wissens nach (hat auch nicht viel zu bedeuten) nimmt man da
> speziell angeschliffene Bohrer mit 90°, statt 120° Anschliff. Keine
> Ahnung, wie das heute aussieht. Gefunden hab ich das:
> 
https://www.bohrerdiscount24.de/metallbearbeitung/spiralbohrer/din-338-hss-typ-w-aluminiumbohrer/
> Kannst Dir ja mal zweie bestellen. vielleicht geht's damit dann schon?
> kann ja sein, dass "Typ W" angeschliffen, genau das bedeutet. Müsste ich
> selbst erst nachsehen.
>
> Hier sowas Typ HK
> https://www.s-polytec.de/kunststoffbohrer-typ-hk.html
> gibts leider nicht in 1mm
Danke für den Typ. Werde schauen oob ich in der Zwischenzeit etwas 
auftreiben kann.
Mit einem Fräser bohren ist nicht möglich oder?
Was wenn ich kleiner Vorbohre?
Gast
Thomas G. schrieb:
> Jedenfalls ist der Bohrer nicht geeignet sonst hätte ich nicht solche
> probleme

Vorschneller Schluss.

Deine Hauptprobleme sind zu geringer Vorschub und zu hohe Drehzahl. Der 
verwendete Bohrer wird es nicht besser machen. Ein andere Bohrer wird 
aber auch keine Wunder vollbringen.

Du könntest aber versuchen, in mehreren Etappen zu bohren. D.h. in jeder 
Etappe den Bohrer etwas tiefer als im vorherigen Zyklus, und dazwischen 
komplett rausfahren.

Das entfernt Späne vom Bohrer und Bohrloch und der Kunststoff kann immer 
wieder abkühlen.

Und wenn Du das ganze unorthodox machst, nämlich nicht jedes Loch 
sequentiell fertig bohrst, sonder alle Löcher in der ersten Etappe nur 
ein wenig anbohrst, danach alle Löcher etwas tiefer, dann wieder alle 
Löcher etwas tiefer etc., könnte es klappen. Vor allem, da du dann 
regelmäßig mit einer Spritze oder Pipette o.ä. Flüssigkeit in die 
Teillöcher tropfen kannst, die nochmals zusätzlich kühlt. Du kannst auch 
Wasser mit einem kleinen Schuss Spülmittel (um die Überflächenspannung 
zu reduzieren) verwenden.
Gast
Oder Du Druckst Dir mit Deinem 3D-Drucker eine "Wanne" um das Werkstück 
inkl. Spannmöglichkeit für das Werkstück und bohrst komplett unter 
Wasser.

Nur nicht so unkreativ...
OP
Spess53 schrieb:
> Hi
>
> Schon mal getestet wie gut der Temperatur-/Luftfeuchteaustausch durch
> diese popligen Löcher ist?
>
> MfG Spess
Nein ist auch noch ein Prototyp.
Aber solange das Ergebnis nicht besser wird muss ich mir sowieso eine 
Lösung Überlegen.
Und die Löcher weiter oben und unten zu positionieren ist kein Problem 
ändert allerdings am momentanen Problem nicht viel.

Antwort schreiben

Eine eigene Frage? Dieser Thread ist über 4 Jahre alt. Stell sie in einem eigenen Thread – dort lesen mehr Leute mit, und sie wird öfter und schneller beantwortet.

Neuen Thread starten

Eine Lösung, Ergänzung oder Rückmeldung zu diesem Thread? Dann antworte hier.

Formatierung
  • [c]C-Code[/c]
  • [code]Code in anderen Sprachen, ASCII-Zeichnungen[/code]
  • [math]Formel in LaTeX-Syntax[/math]
  • [[Titel]] – Link zu einem Artikel
  • Verweis auf einen anderen Beitrag: Rechtsklick auf dessen Beitrags-ID (#8078628), „Adresse kopieren“, in den Text einfügen

Mehr zur Formatierung

Längeren Sourcecode als Anhang, nicht in den Text. JPG nur für Fotos und Scans; Zeichnungen und Screenshots als PNG oder GIF. Siehe Bildformate.

Schon registriert? Anmelden

Wird nicht angezeigt. Wir schicken dir einen Link; sobald du damit bestätigst, erscheint dein Beitrag.

Mit dem Abschicken legst du einen kostenlosen Account an und erkennst die Nutzungsbedingungen und die Datenschutzerklärung an.